La columna QbD: un experimento factorial QbDNota del editor: Esta publicación es de @ronkenett , Anat Reiner-Benaim y @david_s del Grupo KPA . Es parte de una serie de publicaciones de blog llamadas La columna QbD . Para obtener más información sobre los autores, haga clic en los nombres de las comunidades de los autores arriba.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaim
Una revisión rápida de QbD
El primera publicación de blog en esta serie se describe la Calidad por Diseño (QbD) en la industria farmacéutica como un enfoque sistemático para el desarrollo de productos farmacéuticos y procesos de fabricación de medicamentos. Bajo QbD, se utilizan experimentos diseñados estadísticamente para investigar de manera eficiente y efectiva cómo los factores del proceso y del producto afectan los atributos críticos de calidad. Conducen a determinar un “espacio de diseño”, un conjunto de condiciones de producción que proporcionan de manera confiable un producto de calidad.
Un estudio de caso de QbD
En esta publicación, presentamos un estudio de caso de QbD que se centra en la configuración del espacio de diseño. En este estudio de caso, la formulación de una loción con esteroides de un producto genérico está diseñada para igualar las propiedades de una marca existente mediante pruebas in vitro. La liberación in vitro es uno de varios métodos estándar que se pueden utilizar para caracterizar el rendimiento de una forma farmacéutica tópica terminada. Los cambios importantes en las características de la fórmula de un medicamento (o en las propiedades químicas y físicas del medicamento que contiene) deberían manifestarse como una diferencia en el perfil de liberación del medicamento. Un gráfico de la cantidad de fármaco liberado por unidad de área (mcg/cm 2 ) contra la raíz cuadrada del tiempo debería dar una línea recta. La pendiente de la línea representa la tasa de liberación, que es específica de la formulación y puede usarse para monitorear la calidad del producto. El típico aparato de prueba de liberación in vitro tiene seis celdas en las que se compara el producto genérico probado con el producto de marca. Se calcula un intervalo de confianza del 90% para la proporción de la tasa mediana de liberación in vitro en los productos genéricos y de marca y luego se expresa como porcentaje. Si el intervalo cae dentro de los límites del 75% al 133,33%, los productos genéricos y de marca se consideran equivalentes.
Evaluación inicial
Una evaluación de riesgos inicial mapea los riesgos al cumplir con las especificaciones de atributos críticos de calidad (CQA). La Tabla 1 presenta opiniones de expertos sobre el impacto de las variables del proceso de fabricación en varios CQA. Se consideró que la temperatura de enfriamiento tenía un impacto bajo; el orden de adición de los ingredientes se determinó considerando el riesgo de contaminación. Posteriormente, estos dos factores no fueron estudiados al configurar el espacio de diseño del proceso.
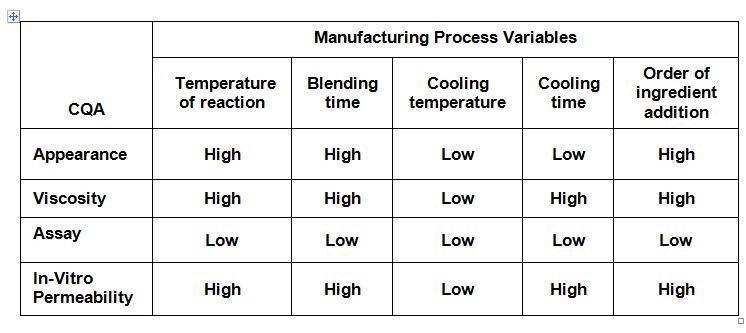
Tabla 1: Evaluación de riesgos de las variables del proceso de fabricación.
Las respuestas que se considerarán al configurar el espacio de diseño de procesos incluyen ocho atributos de calidad:
- Ensayo de ingrediente activo.
- Permeabilidad in vitro menor intervalo de confianza.
- Intervalo de confianza superior de la permeabilidad in vitro.
- Percentil 90 del tamaño de partícula.
- Ensayo del material A.
- Ensayo del material B.
- Viscosidad.
- Valores de pH.
Se consideran tres factores del proceso: temperatura de reacción, tiempo de mezcla y tiempo de enfriamiento.
El experimento
Para obtener el efecto de los tres factores en las ocho respuestas, la empresa utilizó un experimento factorial completo con dos puntos centrales. (Consulte la Tabla 2, que presenta la matriz experimental en orden estándar).
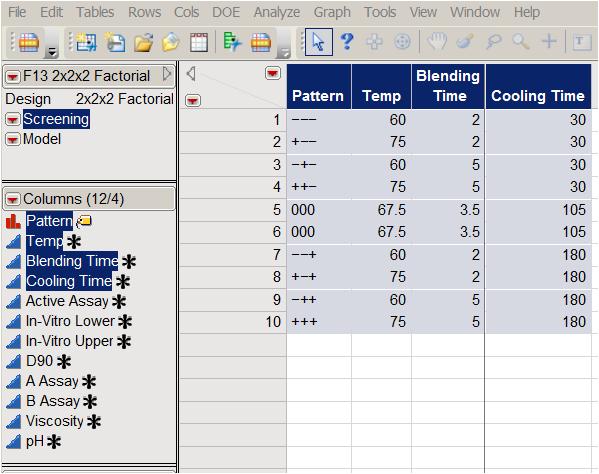
Tabla 2: Diseño factorial completo con dos puntos centrales
El perfil de varianza de predicción de JMP es útil para estudiar las propiedades del diseño. Muestra la relación entre la varianza de la predicción y la varianza del error, también llamada varianza relativa de la predicción, en varias combinaciones de niveles de factores (Figura 1). La variación relativa se minimiza en el centro del diseño. Como era de esperar, si elegimos utilizar una replicación de media fracción con cuatro ejecuciones experimentales en el borde del cubo, en lugar del factorial completo de ocho puntos, la varianza se duplicará.
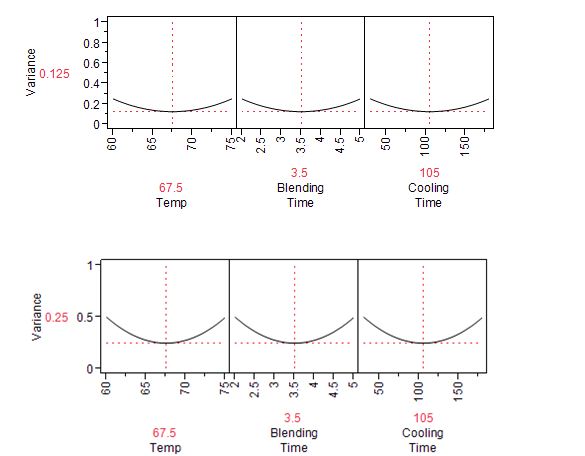
Figura 1: Perfil de varianza de predicción para el diseño factorial completo de la Tabla 1 (arriba) y el diseño de media fracción (abajo)
Conclusiones sobre los efectos de los factores.
Cada respuesta se analiza por separado. Usando el análisis de viscosidad como ejemplo, vemos que el valor objetivo era 5000 y que los resultados fuera del rango 4000-5600 se consideraron totalmente inaceptables. Los 10 resultados experimentales, que se muestran en la Figura 2, oscilaron entre 4100 y 5600.
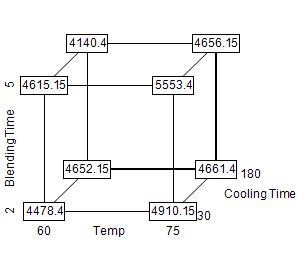
Figura 2: Visualización cúbica de respuestas de viscosidad
El efecto más fuerte se asoció con la temperatura, que se correlacionó positivamente con la viscosidad. Sin embargo, ninguno de los efectos alcanzó significación estadística al nivel del 5%. (Ver Tabla 3)
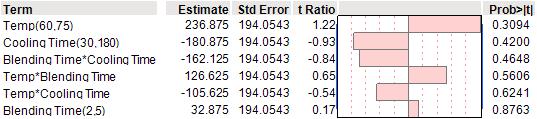
Tabla 3: Análisis de viscosidad utilizando el modelo de interacción de segundo orden
El caso de los puntos centrales
Los dos puntos centrales en la matriz experimental nos permiten probar la no linealidad en la superficie de respuesta comparando las respuestas promedio en los puntos centrales (que para la viscosidad es 4135,5) con el promedio de las respuestas en las esquinas del cubo (en este caso , 4851.6). Podemos obtener una prueba de significancia formal de no linealidad agregando una columna de “indicador” (que tiene el valor 1 para los puntos centrales y 0 para todos los demás puntos) a la hoja de cálculo de la Figura 2.
Combinando todas las variables de respuesta.
El objetivo es trazar un espacio de diseño que satisfaga simultáneamente los requisitos de ocho respuestas: Ensayo activo, In-Vitro inferior, In-Vitro superior, D90, Ensayo A, Ensayo B, Viscosidad y pH. Para lograr este objetivo, aplicamos una solución popular llamada función de deseabilidad (Derringer y Suich, 1980), que combina las ocho respuestas en un único índice. Para cada respuesta, Y i (x), yo = 1, . . . , 8, la función de deseabilidad univariada d i (Y i ) asigna números entre 0 y 1 a los posibles valores de Y i , con d i (Y i ) = 0 representa un valor completamente indeseable de Y i , y d i (Y i ) = 1 que representa un valor de respuesta completamente deseable o ideal.
Las funciones de deseabilidad para las ocho respuestas se presentan gráficamente en la Figura 3. Para Active Assay, nuestro objetivo es estar por encima del 95% y hasta el 105%. Los valores de ensayo inferiores al 95% arrojan una deseabilidad de 0, los ensayos superiores al 105% arrojan una deseabilidad de 1. Para In-Vitro Upper no queremos estar por encima del 133%. Nuestro objetivo para D90 es 1,5 y los resultados superiores a 2 y inferiores a 1 no son deseables. El espacio de diseño se puede evaluar mediante un índice de deseabilidad general utilizando la media geométrica de las deseabilidades individuales: Índice de deseabilidad = [d 1 (Y 1 ) ∗ re 2 (Y 2 ) ∗ . . . d k (Y k )] 1/k donde k denota el número de compases (en nuestro caso k = 8). Observe que si alguna respuesta Y i es completamente indeseable (d i (Y i ) = 0), entonces la deseabilidad general es cero. En la Figura 2 podemos ver que configurar Temperatura = 65, Tiempo de mezcla = 2,5 y Tiempo de enfriamiento = 150 nos da un índice de deseabilidad general = 0,31.

Figura 3: Generador de perfiles de predicción con función de deseabilidad individual y general y variabilidad en los niveles de factor: (JMP) temp=65, tiempo de mezcla −2,5, tiempo de enfriamiento −150
Cómo la variación en las condiciones de producción afecta la deseabilidad
JMP nos permite estudiar las consecuencias de la variabilidad en los niveles de los factores. Basándose en experiencias pasadas, el equipo de producción estaba convencido de que las entradas seguirían distribuciones normales independientes sobre sus configuraciones objetivo, con desviaciones estándar de 3 para la temperatura, 0,6 para el tiempo de licuado y 30 para el tiempo de enfriamiento. La Figura 3 muestra cómo esta variabilidad de entrada se transfiere a las ocho respuestas y al índice de deseabilidad general a través de los modelos estadísticos de los experimentos. JMP nos permite simular respuestas y visualizar cómo la variabilidad en la configuración a nivel de factor afecta la variabilidad en la respuesta. Viscosidad e In-Vitro Upper muestran la variabilidad más pequeña en relación con el rango experimental.
Encontrar el espacio de diseño
Para concluir el análisis, aplicamos JMP Contour Profiler a los datos experimentales, ajustando un modelo con efectos principales e interacciones de dos factores. La superficie de superposición está limitada por el área en la que In-Vitro Upper está por encima de 133, lo cual no es aceptable. Como espacio de diseño, identificamos regiones operativas con tiempos de mezclado inferiores a 2,5 minutos, tiempos de enfriamiento superiores a 150 minutos y temperaturas que oscilan entre 60 y 75 grados Celsius. Una vez aprobadas por el regulador, estas áreas de operaciones se definen como el rango normal de operación. Según QbD, los cambios operativos dentro de esta región no requieren aprobación previa, solo notificación posterior al cambio. Este cambio en la estrategia regulatoria se considera un gran avance en las doctrinas de inspección tradicionales y proporciona un alivio regulatorio significativo para el fabricante.
Monitoreo de la calidad de la producción.
Un componente esencial de las presentaciones de QbD a la FDA es el diseño de una estrategia de control. El control se establece determinando los resultados esperados y rastreando los resultados reales en el contexto de los resultados esperados. Los resultados esperados se utilizan para establecer límites superiores y de control, así como para presentar el espacio de diseño (ver Figura 4). Un paso final en una presentación QbD es revisar el análisis de evaluación de riesgos. En esta etapa, los expertos coincidieron en que con el espacio de diseño definido y una estrategia de control eficaz que tenga en cuenta la variabilidad presentada en la Figura 3, todos los riesgos en la Tabla 1 se han restablecido como bajos.

Figura 4: Contour Profiler en JMP con superposición de ocho respuestas
Referencias
- Derringer, G. y Suich, R., (1980), Optimización simultánea de varias variables de respuesta, Revista de tecnología de calidad , 12, 4, 214-219.
- Kenett y Zacks, Estadística Industrial Moderna con Aplicaciones en R, MINITAB y JMP , Wiley, 2014.
Bajo QbD, se utilizan experimentos diseñados estadísticamente para investigar de manera eficiente y efectiva cómo los factores del proceso y del producto afectan los atributos críticos de calidad.
Jasmine escribió: Tengo curiosidad por saber si la elección de...Jazmín escribió:
Tengo curiosidad por saber si la elección de sólo dos experimentos de punto central para estimar el error puro y la falta de ajuste es suficiente.
