QbD 칼럼: QbD 요인 실험편집자 주: 이 게시물의 작성자는 다음과 같습니다. @ronkenett , Anat Reiner-Benaim 및 @david_s ~의 조선인민군그룹 . 이는 다음과 같은 일련의 블로그 게시물의 일부입니다. QbD 칼럼 . 저자에 대한 자세한 내용을 보려면 위의 저자 커뮤니티 이름을 클릭하세요.
 Ron KenettRon KenettRon KenettRon Kenett론 케네트
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg 데이비드 스타인버그
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim 아나트 라이너-베나임
QbD에 대한 간략한 검토
그만큼 첫 번째 블로그 게시물 이 시리즈에서는 제약 산업의 QbD(Quality by Design)를 의약품 및 의약품 제조 공정 개발을 위한 체계적인 접근 방식으로 설명했습니다. QbD에서는 통계적으로 설계된 실험을 사용하여 프로세스 및 제품 요소가 중요한 품질 속성에 어떻게 영향을 미치는지 효율적이고 효과적으로 조사합니다. 이를 통해 고품질 제품을 안정적으로 제공하는 생산 조건 모음인 "설계 공간"이 결정됩니다.
QbD 사례 연구
이 게시물에서는 디자인 공간 설정에 중점을 둔 QbD 사례 연구를 제시합니다. 이 사례 연구에서는 제네릭 제품의 스테로이드 로션 제형이 시험관 테스트를 통해 기존 브랜드의 특성과 일치하도록 설계되었습니다. 체외 방출은 완성된 국소 투여 형태의 성능을 특성화하는 데 사용할 수 있는 여러 표준 방법 중 하나입니다. 의약품 제조법의 특성(또는 포함된 의약품의 화학적, 물리적 특성)의 중요한 변화는 의약품 방출 프로필의 차이로 나타나야 합니다. 단위 면적당 방출된 약물의 양(mcg/cm2) 도표 2 ) 시간의 제곱근에 대해 직선이 나와야 합니다. 선의 기울기는 제제별 방출 속도를 나타내며 제품 품질을 모니터링하는 데 사용할 수 있습니다. 일반적인 체외 방출 시험 장치에는 시험된 제네릭 제품을 브랜드 제품과 비교하는 6개의 셀이 있습니다. 제네릭 제품과 브랜드 제품의 체외 방출률 중앙값 비율에 대한 90% 신뢰 구간을 계산한 후 백분율로 표시합니다. 구간이 75%~133.33% 범위 내에 속하면 일반 제품과 브랜드 제품이 동등한 것으로 간주됩니다.
초기 평가
초기 위험 평가에서는 CQA(중요 품질 속성) 사양을 충족하는 데 따른 위험을 매핑합니다. 표 1은 제조 공정 변수가 다양한 CQA에 미치는 영향에 대한 전문가 의견을 제시합니다. 냉각 온도는 영향이 낮은 것으로 간주되었습니다. 성분 첨가 순서는 오염 위험을 고려하여 결정되었습니다. 나중에 프로세스 설계 공간을 설정할 때 이 두 가지 요소는 연구되지 않았습니다.
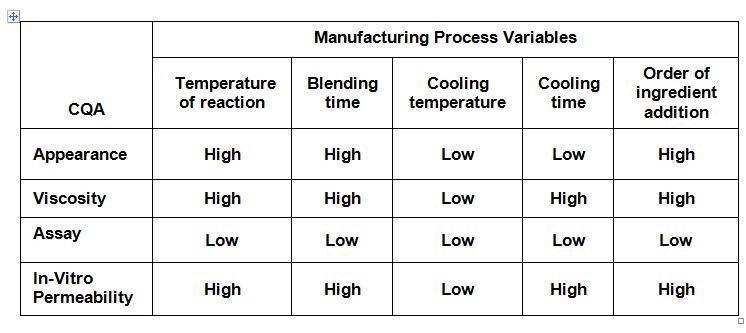
표 1: 제조 공정 변수의 위험 평가
프로세스 디자인 공간 설정 시 고려되는 응답에는 8가지 품질 속성이 포함됩니다.
- 활성 성분 분석.
- 체외 투과성은 낮은 신뢰 구간입니다.
- 체외 투과성 상한 신뢰 구간.
- 입자 크기의 90번째 백분위수입니다.
- 재료 A의 분석.
- 재료 B의 분석.
- 점도.
- pH 값.
세 가지 공정 요소, 즉 반응 온도, 혼합 시간, 냉각 시간이 고려됩니다.
실험
8개 반응에 대한 세 가지 요인의 효과를 도출하기 위해 회사는 두 개의 중앙점을 사용하는 완전 요인 실험을 사용했습니다. (실험 배열을 표준 순서로 제시하는 표 2를 참조하십시오.)
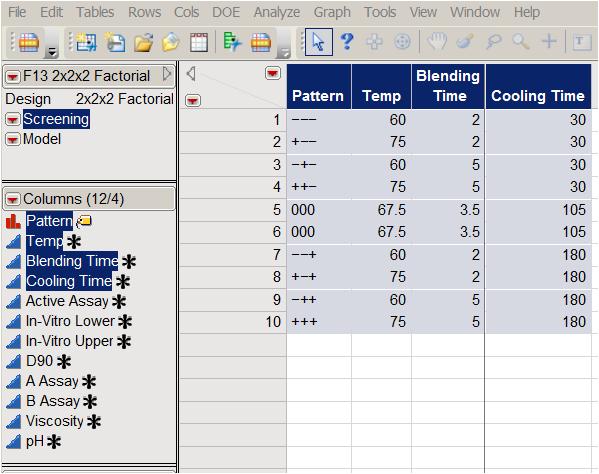
표 2: 두 개의 중앙점이 있는 완전 요인 설계
JMP 예측 분산 프로필은 설계의 속성을 연구하는 데 유용합니다. 이는 다양한 요인 수준 조합에서 예측의 상대 분산이라고도 하는 오류 분산에 대한 예측 분산의 비율을 보여줍니다(그림 1). 설계 중심에서는 상대적 분산이 최소화됩니다. 예상한 대로 8점 완전 계승 대신 큐브 가장자리에서 4번의 실험 실행이 포함된 반분할 복제를 사용하기로 선택하면 분산이 두 배가 됩니다.
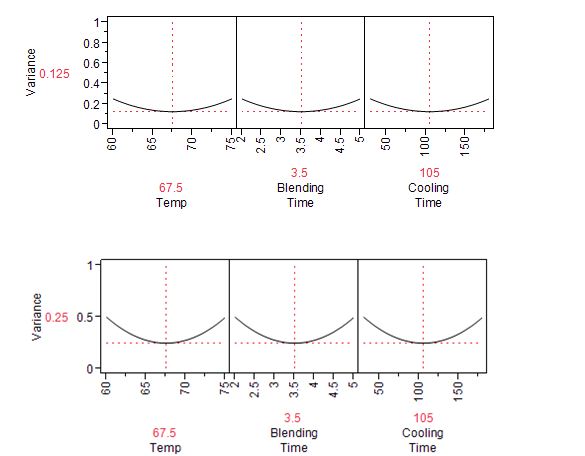
그림 1: 표 1의 완전 요인 설계(상단) 및 반분할 설계(하단)에 대한 예측 분산 프로파일
요인 효과에 대한 결론
각 응답은 별도로 분석됩니다. 예를 들어 점도 분석을 사용하면 목표 값이 5000이고 4000-5600 범위를 벗어난 결과는 완전히 허용되지 않는 것으로 간주됩니다. 그림 2에 표시된 10개의 실험 결과는 4100~5600 범위였습니다.
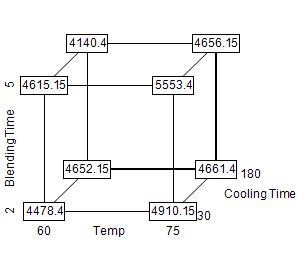
그림 2: 점도 반응의 큐브 표시
가장 강한 효과는 온도와 연관되어 있으며 이는 점도와 양의 상관관계가 있습니다. 그러나 어떤 효과도 5% 수준에서 통계적 유의성을 얻지 못했습니다. (표 3 참조)
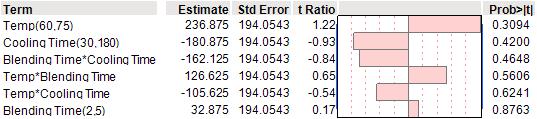
표 3: 2차 상호작용 모델을 이용한 점도 분석
중심점의 경우
실험 배열의 두 중심점을 사용하면 중심점(점도의 경우 4135.5)의 평균 반응을 큐브 모서리의 평균 반응(이 경우)과 비교하여 반응 표면의 비선형성을 테스트할 수 있습니다. , 4851.6). 그림 2의 스프레드시트에 중앙점의 값이 1이고 다른 모든 점의 값이 0인 "지표" 열을 추가하여 비선형성에 대한 공식적인 유의성 테스트를 얻을 수 있습니다.
모든 반응 변수 결합
목표는 Active Assay, In-Vitro Lower, In-Vitro Upper, D90, A Assay, B Assay, Viscosity, pH 등 8가지 반응에 대한 요구 사항을 동시에 충족하는 디자인 공간을 계획하는 것입니다. 이 목적을 달성하기 위해 우리는 8개의 응답을 단일 지수로 결합하는 바람직함 함수(Derringer and Suich, 1980)라는 널리 사용되는 솔루션을 적용합니다. 각 응답에 대해 Y 나 (x), 나는 = 1, . . . , 8, 일변량 만족도 함수 d 나 (와이 나 )는 Y의 가능한 값에 0과 1 사이의 숫자를 할당합니다. 나 , d와 함께 나 (와이 나 ) = 0은 완전히 바람직하지 않은 Y 값을 나타냅니다. 나 , 그리고 디 나 (와이 나 ) = 1은 완전히 바람직하거나 이상적인 응답 값을 나타냅니다.
8개 응답에 대한 만족도 함수는 그림 3에 그래픽으로 표시되어 있습니다. Active Assay의 경우 95% 이상, 최대 105%를 목표로 합니다. 95% 미만의 분석 값은 만족도 0을 산출하고, 105%를 초과하는 분석 값은 만족도 1을 산출합니다. In-Vitro Upper의 경우 133%를 초과하는 것을 원하지 않습니다. D90의 목표는 1.5이며, 2보다 크고 1보다 작은 결과는 바람직하지 않습니다. 디자인 스페이스는 개별 만족도의 기하 평균을 사용하여 전체 만족도 지수로 평가할 수 있습니다. 만족도 지수 = [d 1 (와이 1 ) * d 2 (와이 2 ) * . . . 디 케이 (와이 케이 )] 1/k k는 측정값 수를 나타냅니다(이 경우 k = 8). 응답이 Y인 경우 나 완전히 바람직하지 않습니다 (d 나 (와이 나 ) = 0)이면 전체 만족도는 0입니다. 그림 2에서 온도=65, 혼합 시간=2.5, 냉각 시간=150으로 설정하면 전체 만족도 지수=0.31이 되는 것을 볼 수 있습니다.

그림 3: 개별 및 전체 만족도 함수와 요인 수준의 가변성을 갖춘 예측 프로파일러: (JMP) 온도=65, 혼합 시간 −2.5, 냉각 시간 −150
생산 조건의 변화가 바람직성에 어떤 영향을 미치는가
JMP 요인 수준의 변동성의 결과를 연구할 수 있습니다. 과거 경험을 바탕으로 생산 팀은 입력이 목표 설정에 대해 표준 편차가 온도 3, 혼합 시간 0.6, 냉각 시간 30인 독립적인 정규 분포를 따를 것이라고 확신했습니다. 그림 3은 이 입력 변동성이 실험의 통계 모델을 통해 8개 응답과 전체 만족도 지수로 어떻게 전달되는지 보여줍니다. JMP를 사용하면 반응을 시뮬레이션하고 요인 수준 설정의 변동성이 반응의 변동성에 어떻게 영향을 미치는지 시각화할 수 있습니다. 점도 및 In-Vitro Upper는 실험 범위에 비해 가장 작은 변동성을 나타냅니다.
디자인 공간을 찾아서
분석을 마무리하기 위해 JMP Contour Profiler를 실험 데이터에 적용하여 주효과와 2요인 상호작용이 있는 모델을 피팅했습니다. 오버레이 표면은 In-Vitro Upper가 133을 초과하는 영역으로 제한되며 이는 허용되지 않습니다. 디자인 공간으로서 우리는 혼합 시간이 2.5분 미만, 냉각 시간이 150분 이상, 온도 범위가 섭씨 60~75도인 작동 영역을 식별했습니다. 규제 기관의 승인을 받으면 이러한 작업 영역은 정상적인 작업 범위로 정의됩니다. QbD에 따라 이 지역 내 운영 변경에는 사전 승인이 필요하지 않으며 변경 후 알림만 필요합니다. 규제 전략의 이러한 변화는 전통적인 검사 원칙의 획기적인 것으로 간주되며 제조업체에 상당한 규제 완화를 제공합니다.
생산 품질 모니터링
FDA에 대한 QbD 제출의 필수 구성 요소는 제어 전략 설계입니다. 통제는 예상 결과를 결정하고 예상 결과의 맥락에서 실제 결과를 추적함으로써 확립됩니다. 예상 결과는 상한 및 제어 한계를 설정하고 설계 공간을 제시하는 데 사용됩니다(그림 4 참조). QbD 제출의 마지막 단계는 위험 평가 분석을 수정하는 것입니다. 이 단계에서 전문가들은 정의된 설계 공간과 그림 3에 제시된 가변성을 고려한 효과적인 제어 전략을 통해 표 1의 모든 위험이 낮은 수준으로 재설정된다는 데 동의했습니다.

그림 4: 8개 응답이 중복되는 JMP의 윤곽 프로파일러
참고자료
- Derringer, G. 및 Suich, R., (1980), 여러 반응 변수의 동시 최적화, 품질기술저널 , 12, 4, 214-219.
- 케넷과 잭스, R, MINITAB 및 JMP의 응용 프로그램을 사용한 현대 산업 통계 , 와일리, 2014.
QbD에서는 통계적으로 설계된 실험을 사용하여 프로세스 및 제품 요소가 중요한 품질 속성에 어떻게 영향을 미치는지 효율적이고 효과적으로 조사합니다.
Jasmine 님이 썼습니다: 다음 중 어떤 선택을 했는지 이해하고 싶습니다.여자 이름 썼다:
순수 오차와 적합성 결여를 추정하기 위해 두 개의 중앙점 실험만 선택하는 것으로 충분한지 궁금합니다.
