QbD コラム: QbD 要因実験編集者注:この投稿は、 @ロンケネット、アナト・ライナー=ベナイム、 @david_sのKPAグループ。 これは、と呼ばれる一連のブログ投稿の一部です。 QbDコラム。 著者の詳細については、上の著者のコミュニティ名をクリックしてください。
 Ron KenettRon KenettRon KenettRon Kenettロン・ケネット
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinbergデビッド・スタインバーグ
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaimアナト・ライナー・ベナイム
QbD の簡単なレビュー
の最初のブログ投稿このシリーズでは、医薬品および医薬品製造プロセスを開発するための体系的なアプローチとして、製薬業界におけるクオリティ バイ デザイン (QbD) について説明しました。 QbD では、統計的に設計された実験を使用して、プロセスと製品の要因が重要な品質特性にどのような影響を与えるかを効率的かつ効果的に調査します。 それは、高品質な製品を確実に提供するための生産条件の集合体である「設計空間」を決定することにつながります。
QbD のケーススタディ
この投稿では、設計空間のセットアップに焦点を当てた QbD のケーススタディを紹介します。 このケーススタディでは、ジェネリック製品のステロイドローションの配合が、インビトロ試験を使用して既存のブランドの特性に一致するように設計されています。 インビトロ放出は、完成した局所剤形の性能を特徴付けるために使用できるいくつかの標準的な方法のうちの 1 つです。 製剤の特性 (またはそれに含まれる薬物の化学的および物理的特性) の重要な変化は、薬物放出プロファイルの違いとして現れるはずです。 単位面積当たりの薬物放出量のプロット (mcg/cm2) 2 ) を時間の平方根に対して計算すると、直線が得られます。 線の傾きは放出速度を表します。これは製剤に固有であり、製品の品質を監視するために使用できます。 典型的な in vitro 放出試験装置には 6 つのセルがあり、そこで試験されるジェネリック製品がブランド製品と比較されます。 ジェネリック製品とブランド製品の体外放出率中央値の比率の 90% 信頼区間が計算され、パーセントで表されます。 間隔が 75% ~ 133.33% の制限内にある場合、ジェネリック製品とブランド製品は同等とみなされます。
初期評価
初期リスク評価では、重要品質属性 (CQA) の仕様を満たす際のリスクをマッピングします。 表 1 は、さまざまな CQA に対する製造プロセス変数の影響に関する専門家の意見を示しています。 冷却温度は影響が少ないと考えられました。成分の添加順序は、汚染のリスクを考慮して決定されました。 その後、プロセス設計空間を設定する際に、これら 2 つの要素は検討されなくなりました。
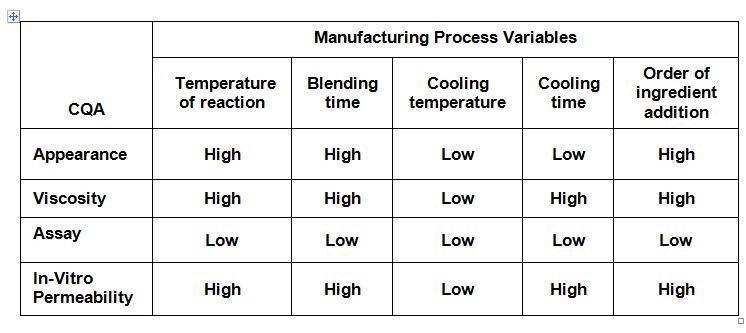
表 1: 製造プロセス変数のリスク評価
プロセス設計空間を設定する際に考慮される応答には、次の 8 つの品質属性が含まれます。
- 有効成分の分析。
- インビトロ透過性の信頼区間が低い。
- インビトロ透過性の上限信頼区間。
- 粒子サイズの 90 パーセンタイル。
- 材料Aの分析。
- 物質Bの分析。
- 粘度。
- pH値。
反応温度、混合時間、冷却時間という 3 つのプロセス要素が考慮されます。
実験
8 つの応答に対する 3 つの要因の影響を明らかにするために、同社は 2 つの中心点を使用した完全要因実験を使用しました。 (実験配列を標準的な順序で示した表 2 を参照してください。)
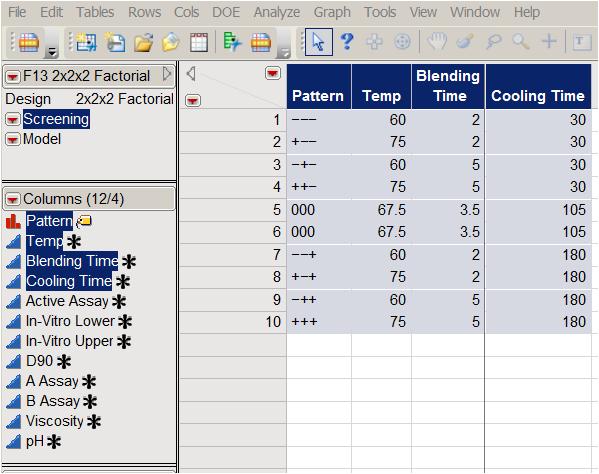
表 2: 2 つの中心点を持つ完全要因計画
JMP 予測分散プロファイルは、計画の特性を調査するのに役立ちます。 これは、さまざまな因子レベルの組み合わせにおける予測分散と誤差分散の比率 (予測の相対分散とも呼ばれます) を示します (図 1)。 相対的な分散は計画の中心で最小限に抑えられます。 予想どおり、8 点完全階乗の代わりに、立方体の端で 4 回の実験を実行する半分数複製を使用することを選択すると、分散は 2 倍になります。
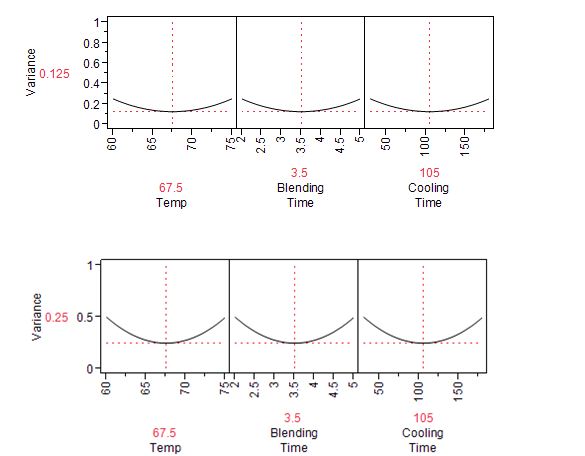
図 1: 表 1 の完全実施要因計画 (上) と半部分計画 (下) の予測分散プロファイル
因子効果に関する結論
各応答は個別に分析されます。 例として粘度の分析を使用すると、目標値は 5000 であり、4000 ~ 5600 の範囲外の結果はまったく受け入れられないとみなされることがわかります。 図 2 に示す 10 件の実験結果は、4100 ~ 5600 の範囲でした。
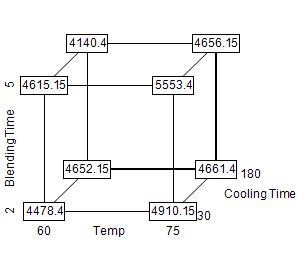
図 2: 粘度応答の立方体表示
最も強い効果は温度に関連しており、粘度と正の相関がありました。 ただし、いずれの効果も 5% レベルでは統計的有意性を達成しませんでした。 (表3を参照)
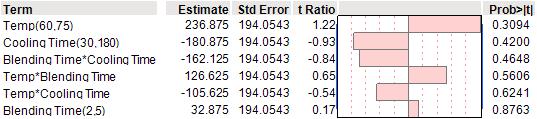
表 3: 2 次相互作用モデルを使用した粘度の解析
中心点の場合
実験配列の 2 つの中心点を使用すると、中心点の平均応答 (粘度は 4135.5) を立方体の角の応答の平均 (この場合) と比較することで、応答曲面の非線形性をテストできます。 、4851.6)。 図 2 のスプレッドシートに、中心点の値が 1、その他すべての点の値が 0 である「指標」列を追加することで、非線形性の正式な有意性検定を取得できます。
すべての応答変数を組み合わせる
目標は、アクティブアッセイ、インビトロ下限、インビトロ上限、D90、A アッセイ、B アッセイ、粘度、pH の 8 つの応答に関する要件を同時に満たす設計空間を計画することです。 この目的を達成するために、8 つの応答を 1 つのインデックスに結合する、望ましさ関数 (Derringer と Suich、1980) と呼ばれる一般的なソリューションを適用します。 各応答について、Y私(x)、i = 1、. 。 。 、8、一変量の満足度関数 d私(Y私) 0 から 1 までの数値を Y の可能な値に割り当てます。私、d付き私(Y私) = 0 は、Y の完全に望ましくない値を表します。私、およびd私(Y私) = 1 は、完全に望ましい、または理想的な応答値を表します。
8 つの応答に対する満足度関数を図 3 にグラフで示します。 アクティブ アッセイでは、95% を超え、最大 105% を目指します。 95% 未満のアッセイ値は望ましさ 0 をもたらし、105% を超えるアッセイは望ましさ 1 をもたらします。 In-Vitro Upper の場合、133% を超えることは望ましくありません。 D90 の目標は 1.5 で、2 を超え 1 未満の結果は望ましさがゼロです。 設計空間は、個々の望ましさの幾何平均を使用した全体的な望ましさ指数によって評価できます。 望ましさ指数 = [d 1 (Y 1 )∗d 2 (Y 2 )∗ 。 。 。 d k (Y k )] 1/k k は小節数を示します (この場合、k = 8)。 応答 Y がある場合に注意してください。私まったく望ましくない (d私(Y私) = 0) の場合、全体的な望ましさはゼロになります。 図 2 から、温度 = 65、混合時間 = 2.5、冷却時間 = 150 に設定すると、全体的な満足度指数 = 0.31 が得られることがわかります。

図 3: 個別および全体的な望ましさ関数と因子レベルの変動を備えた予測プロファイラー: (JMP) 温度 = 65、混合時間 -2.5、冷却時間 -150
生産条件の変動が望ましさにどのように影響するか
JMPこれにより、因子レベルの変動の結果を研究することができます。 過去の経験に基づいて、生産チームは、入力が、温度の標準偏差 3、混合時間の標準偏差 0.6、冷却時間の標準偏差 30 で、ターゲット設定に関する独立した正規分布に従うと確信していました。 図 3 は、この入力変動が実験からの統計モデルを介して 8 つの応答と全体的な望ましさ指数にどのように反映されるかを示しています。 JMP を使用すると、応答をシミュレートし、因子レベル設定の変動が応答の変動にどのような影響を与えるかを視覚化できます。 粘度および In-Vitro Upper は、実験範囲に対して最小の変動を示します。
デザインスペースを見つける
分析を終えるために、JMP Contour Profiler を実験データに適用し、主効果と 2 因子交互作用を使用してモデルをフィッティングしました。 オーバーレイ サーフェスは、In-Vitro Upper が 133 を超える領域によって制限されますが、これは許容できません。 設計空間として、ブレンド時間が 2.5 分未満、冷却時間が 150 分を超え、温度範囲が摂氏 60 ~ 75 度の動作領域を特定しました。 規制当局によって承認されると、これらの運用領域は通常の運用範囲として定義されます。 QbD では、この地域内での運用変更には事前承認は必要なく、変更後の通知のみが必要です。 この規制戦略の変更は、従来の検査原則の画期的な進歩であると考えられており、製造業者に大幅な規制緩和をもたらします。
生産品質の監視
FDA への QbD 申請の重要な要素は、管理戦略の設計です。 制御は、期待される結果を決定し、期待される結果のコンテキストで実際の結果を追跡することによって確立されます。 予想される結果は、設計範囲を示すだけでなく、上限および管理限界を設定するために使用されます (図 4 を参照)。 QbD 提出の最後のステップは、リスク評価分析を修正することです。 この段階で専門家は、図 3 に示す定義された設計空間と変動を考慮した効果的な制御戦略により、表 1 のすべてのリスクが低くリセットされたことに同意しました。

図 4: 8 つの応答が重複する JMP の輪郭プロファイラー
参考文献
- デリンジャー、G.、およびスイッチ、R.、 (1980)、複数の応答変数の同時最適化、品質技術ジャーナル、12、4、214-219。
- ケネットとザックス、 R、MINITAB、および JMP でのアプリケーションを使用した最新の工業統計、ワイリー、2014年。
QbD では、統計的に設計された実験を使用して、プロセスと製品の要因が重要な品質特性にどのような影響を与えるかを効率的かつ効果的に調査します。
ジャスミンはこう書きました: どちらを選択するか知りたいのですが...ジャスミン書きました:
純粋な誤差と不適合を推定するために 2 つの中心点実験のみを選択するだけで十分かどうかを理解したいと思っています。
