La colonna QbD: un esperimento fattoriale QbDNota dell'editore: Questo post è di @ronkenett , Anat Reiner-Benaim e @david_s del Gruppo KPA . Fa parte di una serie di post sul blog chiamati La colonna QbD . Per ulteriori informazioni sugli autori, fare clic sui nomi delle comunità degli autori sopra.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaim
Una rapida rassegna di QbD
IL primo post sul blog in questa serie hanno descritto la Quality by Design (QbD) nell'industria farmaceutica come un approccio sistematico per lo sviluppo di prodotti farmaceutici e processi di produzione farmaceutici. Nell'ambito del QbD, gli esperimenti progettati statisticamente vengono utilizzati per studiare in modo efficiente ed efficace il modo in cui i fattori di processo e di prodotto influenzano gli attributi critici di qualità. Portano a determinare uno “spazio di progettazione”, un insieme di condizioni di produzione che forniscono in modo affidabile un prodotto di qualità.
Un caso di studio QbD
In questo post presentiamo un caso di studio QbD incentrato sull'allestimento dello spazio di progettazione. In questo caso di studio, la formulazione di una lozione steroidea di un prodotto generico è progettata per corrispondere alle proprietà di un marchio esistente utilizzando test in vitro. Il rilascio in vitro è uno dei numerosi metodi standard che possono essere utilizzati per caratterizzare le prestazioni di una forma di dosaggio topica finita. Cambiamenti importanti nelle caratteristiche della formula di un prodotto farmaceutico (o nelle proprietà chimiche e fisiche del farmaco in esso contenuto) dovrebbero evidenziarsi come una differenza nel profilo di rilascio del farmaco. Un grafico della quantità di farmaco rilasciato per unità di area (mcg/cm 2 ) rispetto alla radice quadrata del tempo dovrebbe produrre una linea retta. La pendenza della linea rappresenta il tasso di rilascio, che è specifico della formulazione e può essere utilizzato per monitorare la qualità del prodotto. Il tipico apparato per il test del rilascio in vitro è dotato di sei celle in cui il prodotto generico testato viene confrontato con il prodotto di marca. Viene calcolato un intervallo di confidenza del 90% per il rapporto del tasso medio di rilascio in vitro nei prodotti generici e di marca e quindi espresso come percentuale. Se l'intervallo rientra nei limiti compresi tra 75% e 133,33%, i prodotti generici e quelli di marca sono considerati equivalenti.
Valutazione iniziale
Una valutazione iniziale del rischio mappa i rischi derivanti dal rispetto delle specifiche degli attributi critici di qualità (CQA). La tabella 1 presenta le opinioni degli esperti sull'impatto delle variabili del processo di produzione su vari CQA. La temperatura di raffreddamento è stata considerata a basso impatto; l'ordine di aggiunta degli ingredienti è stato determinato considerando il rischio di contaminazione. Successivamente, questi due fattori non sono stati studiati nell’impostazione dello spazio di progettazione del processo.
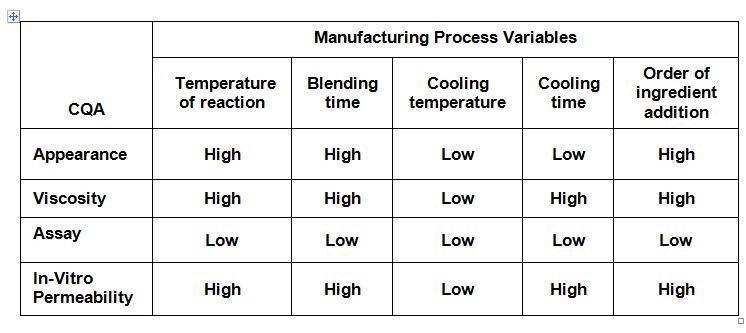
Tabella 1: Valutazione del rischio delle variabili del processo di produzione
Le risposte che verranno prese in considerazione nell'impostazione dello spazio di progettazione del processo includono otto attributi di qualità:
- Dosaggio del principio attivo.
- Intervallo di confidenza inferiore della permeabilità in vitro.
- Intervallo di confidenza superiore della permeabilità in vitro.
- 90° percentile della dimensione delle particelle.
- Dosaggio del materiale A.
- Analisi del materiale B.
- Viscosità.
- Valori del pH.
Vengono considerati tre fattori di processo: temperatura di reazione, tempo di miscelazione e tempo di raffreddamento.
L'esperimento
Per ottenere l’effetto dei tre fattori sulle otto risposte, l’azienda ha utilizzato un esperimento fattoriale completo con due punti centrali. (Vedi Tabella 2, che presenta l'array sperimentale in ordine standard.)
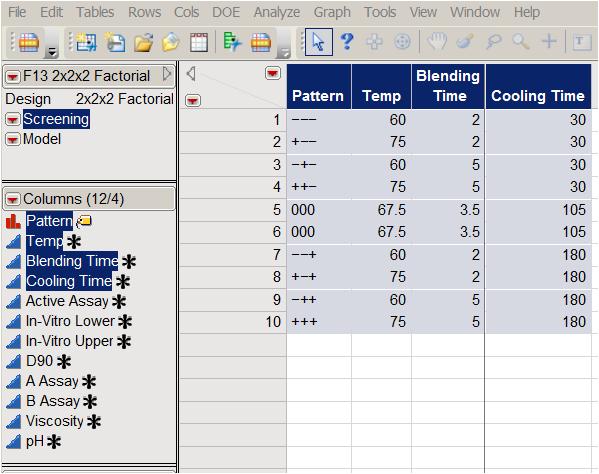
Tabella 2: disegno fattoriale completo con due punti centrali
Il profilo di varianza della previsione JMP è utile per studiare le proprietà del progetto. Mostra il rapporto tra la varianza della previsione e la varianza dell'errore, chiamata anche varianza relativa della previsione, a varie combinazioni a livello di fattore (Figura 1). La varianza relativa è ridotta al minimo al centro del progetto. Come previsto, se scegliamo di utilizzare una replica di mezza frazione con quattro esecuzioni sperimentali sul bordo del cubo, invece del fattoriale completo di otto punti, la varianza raddoppierà.
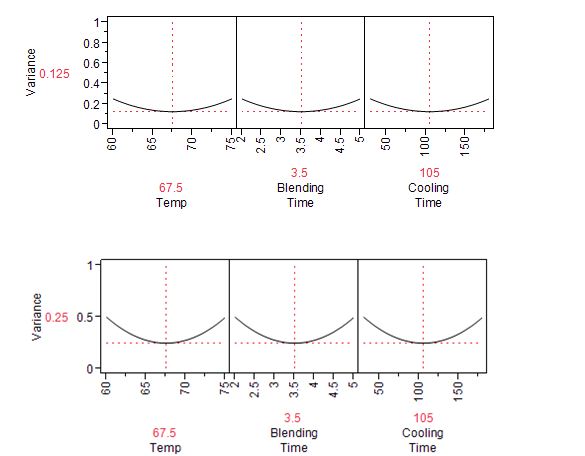
Figura 1: Profilo della varianza della previsione per il disegno fattoriale completo della Tabella 1 (in alto) e il disegno a mezza frazione (in basso)
Conclusioni sugli effetti dei fattori
Ogni risposta viene analizzata separatamente. Utilizzando l'analisi della viscosità come esempio, vediamo che il valore target era 5000 e che i risultati al di fuori dell'intervallo 4000-5600 sono stati considerati totalmente inaccettabili. I 10 risultati sperimentali, mostrati nella Figura 2, variavano da 4100 a 5600.
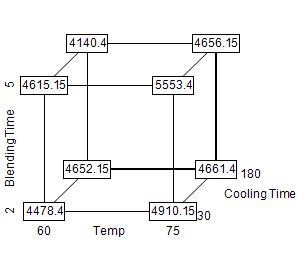
Figura 2: Visualizzazione del cubo delle risposte di viscosità
L’effetto più forte è stato associato alla temperatura, che era correlata positivamente alla viscosità. Tuttavia, nessuno degli effetti ha raggiunto la significatività statistica al livello del 5%. (Vedi tabella 3)
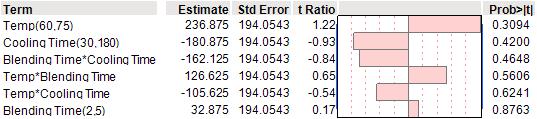
Tabella 3: Analisi della viscosità utilizzando il modello di interazione del secondo ordine
Il caso dei punti centrali
I due punti centrali nella matrice sperimentale ci consentono di verificare la non linearità nella superficie di risposta confrontando le risposte medie nei punti centrali (che per la viscosità è 4135,5) con la media delle risposte sugli angoli del cubo (in questo caso , 4851.6). Possiamo ottenere un test di significatività formale della non linearità aggiungendo una colonna "indicatore" - che ha il valore 1 per i punti centrali e 0 per tutti gli altri punti - al foglio di calcolo nella Figura 2.
Combinando tutte le variabili di risposta
L'obiettivo è quello di tracciare uno spazio di progettazione che soddisfi contemporaneamente i requisiti su otto risposte: dosaggio attivo, inferiore in vitro, superiore in vitro, D90, dosaggio A, dosaggio B, viscosità, pH. Per raggiungere questo obiettivo, applichiamo una soluzione popolare chiamata funzione di desiderabilità (Derringer e Suich, 1980), che combina le otto risposte in un unico indice. Per ogni risposta, Y io (x), i = 1, . . . , 8, la funzione di desiderabilità univariata d io (Y io ) assegna numeri compresi tra 0 e 1 ai possibili valori di Y io , con il d io (Y io ) = 0 che rappresenta un valore completamente indesiderato di Y io , e d io (Y io ) = 1 che rappresenta un valore di risposta completamente desiderabile o ideale.
Le funzioni di desiderabilità per le otto risposte sono presentate graficamente nella Figura 3. Per Active Assay, miriamo ad essere superiori al 95% e fino al 105%. I valori del test inferiori al 95% danno una desiderabilità pari a 0, i test superiori al 105% danno una desiderabilità pari a 1. Per In-Vitro Upper non vogliamo superare il 133%. Il nostro obiettivo per D90 è 1,5 con risultati superiori a 2 e inferiori a 1 che hanno zero desiderabilità. Lo spazio di progettazione può essere valutato mediante un indice di desiderabilità complessivo utilizzando la media geometrica delle singole desiderabilità: Indice di desiderabilità = [d 1 (Y 1 ) ∗ d 2 (Y 2 ) ∗ . . . D K (Y K )] 1/ k dove k indica il numero di misure (nel nostro caso k = 8). Si noti che se qualsiasi risposta Y io è del tutto indesiderabile (d io (Y io ) = 0), allora la desiderabilità complessiva è zero. Dalla Figura 2 possiamo vedere che impostando Temp=65, Blending Time=2.5 e Cooling Time=150 ci dà un indice di desiderabilità complessivo=0.31.

Figura 3: Profiler di previsione con funzione di desiderabilità individuale e complessiva e variabilità nei livelli dei fattori: (JMP) temp=65, tempo di miscelazione −2,5, tempo di raffreddamento −150
Come la variazione nelle condizioni di produzione influisce sulla desiderabilità
JMP permette di studiare le conseguenze della variabilità nei livelli dei fattori. Sulla base dell'esperienza passata, il team di produzione era convinto che gli input avrebbero seguito distribuzioni normali indipendenti rispetto alle impostazioni target, con deviazioni standard di 3 per Temp, 0,6 per Blending Time e 30 per Cooling Time. La Figura 3 mostra come questa variabilità di input viene trasferita alle otto risposte e all'indice di desiderabilità complessivo tramite i modelli statistici degli esperimenti. JMP ci consente di simulare le risposte e visualizzare come la variabilità nelle impostazioni a livello di fattore influisce sulla variabilità della risposta. La viscosità e la parte superiore in vitro mostrano la variabilità più piccola rispetto all'intervallo sperimentale.
Trovare lo spazio progettuale
Per concludere l'analisi, abbiamo applicato JMP Contour Profiler ai dati sperimentali, adattando un modello con effetti principali e interazioni a due fattori. La superficie di sovrapposizione è limitata dall'area con In-Vitro Upper superiore a 133, il che non è accettabile. Come spazio di progettazione, abbiamo identificato le regioni operative con tempo di miscelazione inferiore a 2,5 minuti, tempo di raffreddamento superiore a 150 minuti e temperatura compresa tra 60 e 75 gradi Celsius. Una volta approvate dall'autorità di regolamentazione, queste aree di attività vengono definite come il normale campo di attività. In QbD, le modifiche operative all'interno di questa regione non richiedono la preapprovazione, ma solo la notifica post-modifica. Questo cambiamento nella strategia normativa è considerato una svolta nelle tradizionali dottrine di ispezione e fornisce un significativo sollievo normativo per il produttore.
Monitoraggio della qualità della produzione
Una componente essenziale delle proposte QbD alla FDA è la progettazione di una strategia di controllo. Il controllo viene stabilito determinando i risultati attesi e monitorando i risultati effettivi nel contesto dei risultati attesi. I risultati attesi vengono utilizzati per impostare i limiti superiori e di controllo, nonché per presentare lo spazio di progettazione (vedere Figura 4). Un passaggio finale in una presentazione QbD consiste nel rivedere l’analisi della valutazione del rischio. In questa fase, gli esperti hanno concordato che, con lo spazio di progettazione definito e una strategia di controllo efficace che tenga conto della variabilità presentata nella Figura 3, tutti i rischi nella Tabella 1 sono stati reimpostati su un valore basso.

Figura 4: Contour Profiler in JMP con sovrapposizione di otto risposte
Riferimenti
- Derringer, G., e Suich, R., (1980), Ottimizzazione simultanea di diverse variabili di risposta, Giornale della tecnologia di qualità , 12, 4, 214-219.
- Kenett e Zacks, Statistica industriale moderna con applicazioni in R, MINITAB e JMP , Wiley, 2014.
Nell'ambito del QbD, gli esperimenti progettati statisticamente vengono utilizzati per studiare in modo efficiente ed efficace il modo in cui i fattori di processo e di prodotto influenzano gli attributi critici di qualità.
Jasmine ha scritto: Sono curiosa di capire se la scelta di...Gelsomino ha scritto:
Sono curioso di capire se la scelta di soli due esperimenti di punto centrale per stimare l'errore puro e la mancanza di adattamento è sufficiente.
