La colonne QbD : une expérience factorielle QbDNote de l'éditeur: Ce message est de @ronkenett , Anat Reiner-Benaïm et @david_s de la Groupe KPA . Il fait partie d'une série d'articles de blog appelés La chronique QbD . Pour plus d'informations sur les auteurs, cliquez sur les noms de communauté des auteurs ci-dessus.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaïm
Un aperçu rapide de QbD
Le premier article de blog dans cette série, il décrit la qualité par conception (QbD) dans l'industrie pharmaceutique comme une approche systématique pour le développement de produits pharmaceutiques et de processus de fabrication de médicaments. Dans le cadre de QbD, des expériences conçues statistiquement sont utilisées pour étudier de manière efficace et efficiente la manière dont les facteurs de processus et de produit affectent les attributs de qualité critiques. Ils conduisent à déterminer un « espace de conception », un ensemble de conditions de production qui fournissent de manière fiable un produit de qualité.
Une étude de cas QbD
Dans cet article, nous présentons une étude de cas QbD qui se concentre sur la configuration de l'espace de conception. Dans cette étude de cas, la formulation d’une lotion stéroïde d’un produit générique est conçue pour correspondre aux propriétés d’une marque existante à l’aide de tests in vitro. La libération in vitro est l'une des nombreuses méthodes standards qui peuvent être utilisées pour caractériser les performances d'une forme posologique topique finie. Des changements importants dans les caractéristiques de la formule d’un produit médicamenteux (ou dans les propriétés chimiques et physiques du médicament qu’il contient) devraient se manifester par une différence dans le profil de libération du médicament. Un graphique de la quantité de médicament libérée par unité de surface (mcg/cm 2 ) par rapport à la racine carrée du temps devrait donner une ligne droite. La pente de la ligne représente le taux de libération, qui est spécifique à la formulation et peut être utilisé pour surveiller la qualité du produit. L'appareil typique de test de libération in vitro comporte six cellules dans lesquelles le produit générique testé est comparé au produit de marque. Un intervalle de confiance de 90 % pour le rapport du taux médian de libération in vitro dans les produits génériques et de marque est calculé puis exprimé en pourcentage. Si l'intervalle est compris entre 75 % et 133,33 %, les produits génériques et de marque sont considérés comme équivalents.
Évaluation initiale
Une évaluation initiale des risques cartographie les risques liés au respect des spécifications des attributs de qualité critiques (CQA). Le tableau 1 présente les opinions d'experts sur l'impact des variables du processus de fabrication sur divers CQA. La température de refroidissement a été considérée comme ayant un faible impact ; l'ordre d'ajout des ingrédients a été déterminé en tenant compte du risque de contamination. Par la suite, ces deux facteurs n’ont pas été étudiés lors de la mise en place de l’espace de conception de processus.
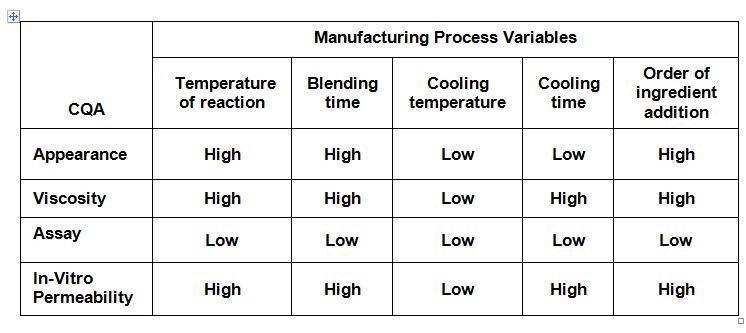
Tableau 1 : Évaluation des risques liés aux variables du processus de fabrication
Les réponses qui seront prises en compte lors de la mise en place de l'espace de conception de processus comprennent huit attributs de qualité :
- Dosage du principe actif.
- Intervalle de confiance inférieur à la perméabilité in vitro.
- Intervalle de confiance supérieur de perméabilité in vitro.
- 90e percentile de la taille des particules.
- Dosage du matériel A.
- Dosage du matériel B.
- Viscosité.
- Valeurs de pH.
Trois facteurs de processus sont pris en compte : la température de réaction, le temps de mélange et le temps de refroidissement.
L'expérience
Pour connaître l’effet des trois facteurs sur les huit réponses, l’entreprise a utilisé une expérience factorielle complète avec deux points centraux. (Voir le tableau 2, qui présente le tableau expérimental dans l'ordre standard.)
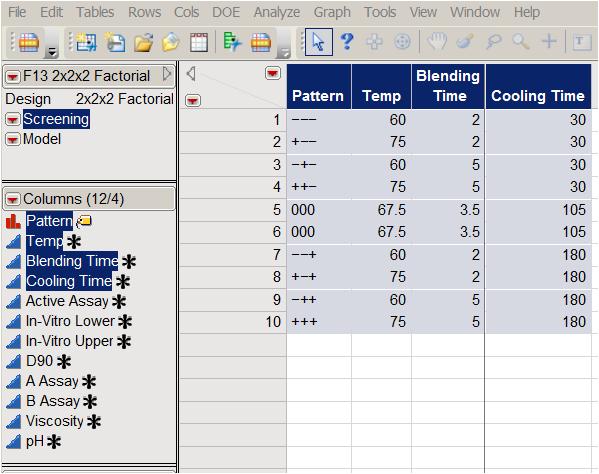
Tableau 2 : Plan factoriel complet avec deux points centraux
Le profil de variance de prédiction JMP est utile pour étudier les propriétés de la conception. Il montre le rapport entre la variance de prédiction et la variance d'erreur, également appelée variance relative de prédiction, pour diverses combinaisons de niveaux de facteurs (Figure 1). La variance relative est minimisée au centre du plan. Comme prévu, si nous choisissons d’utiliser une réplication en demi-fraction avec quatre analyses expérimentales sur le bord du cube, au lieu de la factorielle complète à huit points, la variance doublera.
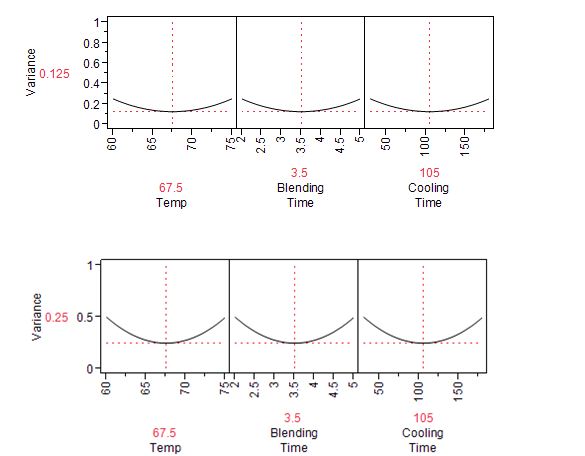
Figure 1 : Profil de variance de prévision pour le plan factoriel complet du tableau 1 (en haut) et le plan en demi-fraction (en bas)
Conclusions sur les effets des facteurs
Chaque réponse est analysée séparément. En utilisant l'analyse de la viscosité comme exemple, nous voyons que la valeur cible était de 5 000 et que les résultats en dehors de la plage 4 000-5 600 ont été considérés comme totalement inacceptables. Les 10 résultats expérimentaux, présentés dans la figure 2, allaient de 4 100 à 5 600.
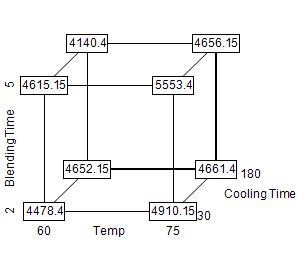
Figure 2 : affichage cubique des réponses de viscosité
L’effet le plus important était associé à la température, qui était positivement corrélée à la viscosité. Cependant, aucun des effets n’a atteint une signification statistique au niveau de 5 %. (Voir tableau 3)
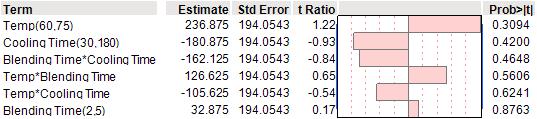
Tableau 3 : Analyse de la viscosité à l'aide d'un modèle d'interaction du second ordre
Le cas des points centraux
Les deux points centraux du tableau expérimental nous permettent de tester la non-linéarité de la surface de réponse en comparant les réponses moyennes aux points centraux (qui pour la viscosité est de 4135,5) à la moyenne des réponses aux coins du cube (dans ce cas , 4851.6). Nous pouvons obtenir un test de signification formel de non-linéarité en ajoutant une colonne « indicateur » – qui a la valeur 1 pour les points centraux et 0 pour tous les autres points – à la feuille de calcul de la figure 2.
Combiner toutes les variables de réponse
L'objectif est de tracer un espace de conception qui répond simultanément aux exigences de huit réponses : test actif, test in vitro inférieur, test supérieur in vitro, D90, test A, test B, viscosité, pH. Pour atteindre cet objectif, nous appliquons une solution populaire appelée fonction de désirabilité (Derringer et Suich, 1980), qui combine les huit réponses en un seul indice. Pour chaque réponse, Y je (x), je = 1, . . . , 8, la fonction de désirabilité univariée d je (Oui je ) attribue des nombres entre 0 et 1 aux valeurs possibles de Y je , avec d je (Oui je ) = 0 représentant une valeur totalement indésirable de Y je , et d je (Oui je ) = 1 représentant une valeur de réponse tout à fait souhaitable ou idéale.
Les fonctions de désirabilité pour les huit réponses sont présentées graphiquement dans la figure 3. Pour Active Assay, nous visons à être supérieur à 95 % et jusqu'à 105 %. Les valeurs d'analyse inférieures à 95 % donnent une opportunité de 0, les analyses supérieures à 105 % donnent une opportunité de 1. Pour In-Vitro Upper, nous ne voulons pas dépasser 133 %. Notre objectif pour D90 est de 1,5, les résultats supérieurs à 2 et inférieurs à 1 n'ayant aucune désirabilité. L'espace de conception peut être évalué par un indice de désirabilité global utilisant la moyenne géométrique des désirabilités individuelles : Indice de désirabilité = [d 1 (Oui 1 ) ∗ ré 2 (Oui 2 ) * . . . d k (Oui k )] 1/k avec k désignant le nombre de mesures (dans notre cas k = 8). Notez que si une réponse Y je est totalement indésirable (d je (Oui je ) = 0), alors la désirabilité globale est nulle. À partir de la figure 2, nous pouvons voir que le réglage de la température = 65, du temps de mélange = 2,5 et du temps de refroidissement = 150 nous donne un indice de désirabilité global = 0,31.

Figure 3 : Profileur de prédiction avec fonction de désirabilité individuelle et globale et variabilité des niveaux de facteurs : (JMP) température = 65, temps de mélange −2,5, temps de refroidissement −150
Comment la variation des conditions de production affecte la désirabilité
JMP permet d'étudier les conséquences de la variabilité des niveaux de facteurs. Sur la base de son expérience passée, l'équipe de production était convaincue que les intrants suivraient des distributions normales indépendantes concernant leurs paramètres cibles, avec des écarts types de 3 pour la température, 0,6 pour le temps de mélange et 30 pour le temps de refroidissement. La figure 3 montre comment cette variabilité d'entrée est transférée aux huit réponses et à l'indice de désirabilité global via les modèles statistiques issus des expériences. JMP nous permet de simuler les réponses et de visualiser comment la variabilité des paramètres au niveau des facteurs affecte la variabilité de la réponse. La viscosité et la valeur supérieure in vitro présentent la plus petite variabilité par rapport à la plage expérimentale.
Trouver l'espace de conception
Pour conclure l'analyse, nous avons appliqué JMP Contour Profiler aux données expérimentales, en ajustant un modèle avec des effets principaux et des interactions à deux facteurs. La surface de recouvrement est limitée par la zone où la valeur In-Vitro Upper est supérieure à 133, ce qui n'est pas acceptable. En tant qu'espace de conception, nous avons identifié des régions d'exploitation avec un temps de mélange inférieur à 2,5 minutes, un temps de refroidissement supérieur à 150 minutes et une température comprise entre 60 et 75 degrés Celsius. Une fois approuvées par l'organisme de réglementation, ces zones d'exploitation sont définies comme la plage normale d'exploitation. Sous QbD, les modifications opérationnelles dans cette région ne nécessitent pas d'approbation préalable, mais uniquement une notification après la modification. Ce changement de stratégie réglementaire est considéré comme une percée dans les doctrines d'inspection traditionnelles et offre un allègement réglementaire important pour le fabricant.
Suivi de la qualité des productions
Un élément essentiel des soumissions QbD à la FDA est la conception d’une stratégie de contrôle. Le contrôle est établi en déterminant les résultats attendus et en suivant les résultats réels dans le contexte des résultats attendus. Les résultats attendus sont utilisés pour définir les limites supérieures et de contrôle ainsi que pour présenter l'espace de conception (voir Figure 4). Une dernière étape d’une soumission QbD consiste à réviser l’analyse de l’évaluation des risques. À ce stade, les experts ont convenu qu'avec l'espace de conception défini et une stratégie de contrôle efficace tenant compte de la variabilité présentée dans la figure 3, tous les risques du tableau 1 ont été réinitialisés comme faibles.

Figure 4 : Contour Profiler dans JMP avec chevauchement de huit réponses
Les références
- Derringer, G., et Suich, R., (1980), Optimisation simultanée de plusieurs variables de réponse, Journal de technologie de qualité , 12, 4, 214-219.
- Kenett et Zacks, Statistiques industrielles modernes avec applications dans R, MINITAB et JMP , Wiley, 2014.
Dans le cadre de QbD, des expériences conçues statistiquement sont utilisées pour étudier de manière efficace et efficiente la manière dont les facteurs de processus et de produit affectent les attributs de qualité critiques.
Jasmine a écrit : Je suis curieuse de comprendre si le choix de...Jasmin a écrit:
Je suis curieux de comprendre si le choix de seulement deux expériences de point central pour estimer l'erreur pure et le manque d'ajustement est suffisant.
