Die QbD-Spalte: Ein QbD-FakultätsexperimentAnmerkung der Redaktion: Dieser Beitrag ist von @ronkenett , Anat Reiner-Benaim und @david_s des KPA-Gruppe . Es ist Teil einer Reihe von Blogbeiträgen mit dem Titel Die QbD-Spalte . Für weitere Informationen zu den Autoren klicken Sie oben auf die Community-Namen der Autoren.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaim
Ein kurzer Überblick über QbD
Der erster Blogbeitrag In dieser Reihe wurde Quality by Design (QbD) in der Pharmaindustrie als systematischer Ansatz für die Entwicklung von Arzneimittelprodukten und Arzneimittelherstellungsprozessen beschrieben. Im Rahmen von QbD werden statistisch konzipierte Experimente verwendet, um effizient und effektiv zu untersuchen, wie Prozess- und Produktfaktoren kritische Qualitätsmerkmale beeinflussen. Sie führen zur Festlegung eines „Designraums“, einer Sammlung von Produktionsbedingungen, die zuverlässig ein Qualitätsprodukt liefern.
Eine QbD-Fallstudie
In diesem Beitrag stellen wir eine QbD-Fallstudie vor, die sich auf die Einrichtung des Designraums konzentriert. In dieser Fallstudie wird die Formulierung einer Steroidlotion eines Generikums mithilfe von In-vitro-Tests so gestaltet, dass sie den Eigenschaften einer bestehenden Marke entspricht. Die In-vitro-Freisetzung ist eine von mehreren Standardmethoden, mit denen sich die Leistung einer fertigen topischen Darreichungsform charakterisieren lässt. Wichtige Änderungen in den Eigenschaften einer Arzneimittelformel (oder den chemischen und physikalischen Eigenschaften des darin enthaltenen Arzneimittels) sollten sich als Unterschied im Arzneimittelfreisetzungsprofil zeigen. Eine Darstellung der pro Flächeneinheit freigesetzten Arzneimittelmenge (mcg/cm). 2 ) gegen die Quadratwurzel der Zeit sollte eine gerade Linie ergeben. Die Steigung der Linie stellt die Freisetzungsrate dar, die formulierungsspezifisch ist und zur Überwachung der Produktqualität verwendet werden kann. Das typische In-vitro-Freisetzungstestgerät verfügt über sechs Zellen, in denen das getestete Generikum mit dem Markenprodukt verglichen wird. Ein 90 %-Konfidenzintervall für das Verhältnis der mittleren In-vitro-Freisetzungsrate in den Generika- und Markenprodukten wird berechnet und dann als Prozentsatz ausgedrückt. Liegt das Intervall innerhalb der Grenzen von 75 % bis 133,33 %, gelten Generikum und Markenprodukt als gleichwertig.
Erste Einschätzung
Eine erste Risikobewertung bildet die Risiken bei der Erfüllung von Spezifikationen kritischer Qualitätsmerkmale (CQA) ab. Tabelle 1 präsentiert Expertenmeinungen zu den Auswirkungen von Herstellungsprozessvariablen auf verschiedene CQAs. Es wurde davon ausgegangen, dass die Kühltemperatur nur einen geringen Einfluss hat; Die Reihenfolge der Zutatenzugabe wurde unter Berücksichtigung des Kontaminationsrisikos festgelegt. Später wurden diese beiden Faktoren bei der Einrichtung des Prozessdesignraums nicht untersucht.
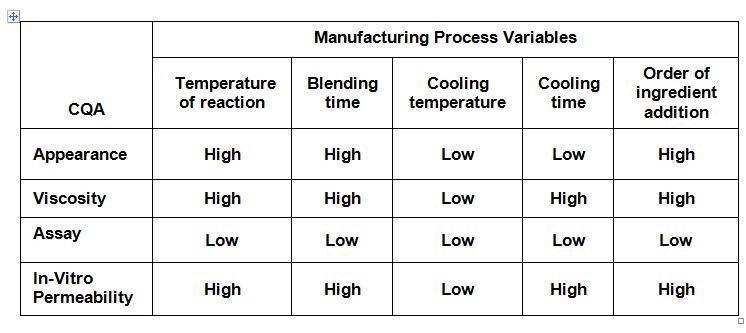
Tabelle 1: Risikobewertung von Herstellungsprozessvariablen
Zu den Antworten, die bei der Einrichtung des Prozessdesignraums berücksichtigt werden, gehören acht Qualitätsattribute:
- Bestimmung des Wirkstoffs.
- Unteres Konfidenzintervall der In-vitro-Permeabilität.
- Oberes Konfidenzintervall der In-vitro-Permeabilität.
- 90. Perzentil der Partikelgröße.
- Analyse von Material A.
- Analyse von Material B.
- Viskosität.
- pH-Werte.
Drei Prozessfaktoren werden berücksichtigt: Reaktionstemperatur, Mischzeit und Abkühlzeit.
Das Experiment
Um die Wirkung der drei Faktoren auf die acht Antworten zu ermitteln, verwendete das Unternehmen ein vollfaktorielles Experiment mit zwei Mittelpunkten. (Siehe Tabelle 2, die die experimentelle Anordnung in Standardreihenfolge darstellt.)
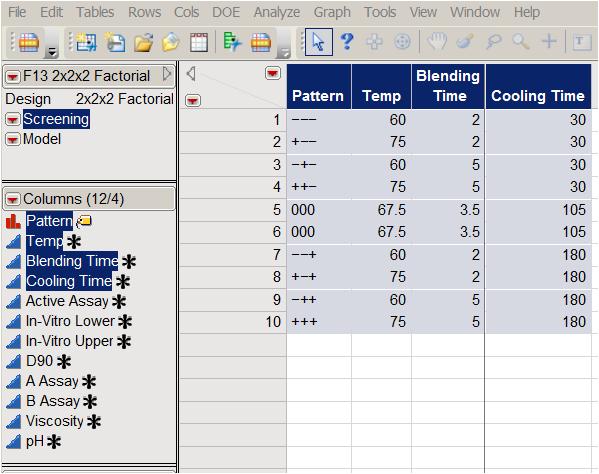
Tabelle 2: Vollfaktorielles Design mit zwei Mittelpunkten
Das JMP Prediction Variance Profile ist nützlich, um die Eigenschaften des Designs zu untersuchen. Es zeigt das Verhältnis der Vorhersagevarianz zur Fehlervarianz, auch relative Varianz der Vorhersage genannt, bei verschiedenen Faktorstufenkombinationen (Abbildung 1). Die relative Varianz wird in der Mitte des Designs minimiert. Wie erwartet verdoppelt sich die Varianz, wenn wir uns für die Verwendung einer Halbbruchreplikation mit vier experimentellen Durchläufen am Rand des Würfels anstelle der Acht-Punkte-Vollfaktorie entscheiden.
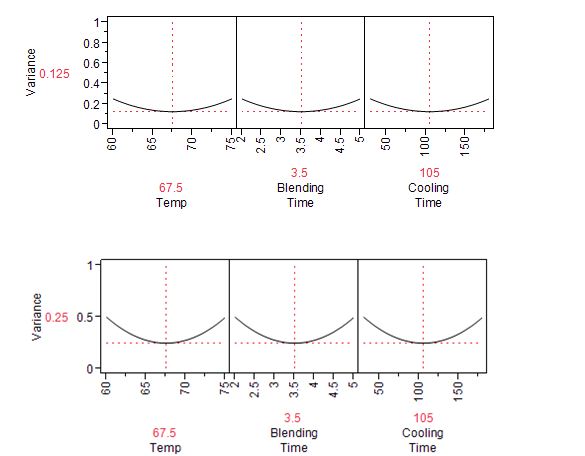
Abbildung 1: Prognosevarianzprofil für den vollfaktoriellen Versuchsplan aus Tabelle 1 (oben) und den halbfraktionellen Versuchsplan (unten)
Schlussfolgerungen zu den Faktoreffekten
Jede Antwort wird separat analysiert. Am Beispiel der Viskositätsanalyse sehen wir, dass der Zielwert bei 5000 lag und dass Ergebnisse außerhalb des Bereichs 4000-5600 als völlig inakzeptabel angesehen wurden. Die 10 experimentellen Ergebnisse, die in Abbildung 2 dargestellt sind, lagen zwischen 4100 und 5600.
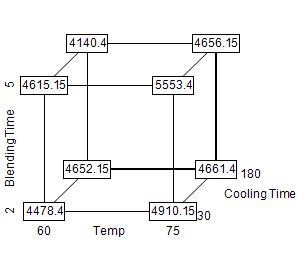
Abbildung 2: Würfeldarstellung der Viskositätsreaktionen
Der stärkste Effekt war mit der Temperatur verbunden, die positiv mit der Viskosität korrelierte. Allerdings erreichte keiner der Effekte auf dem 5 %-Niveau statistische Signifikanz. (Siehe Tabelle 3)
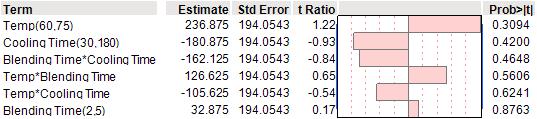
Tabelle 3: Analyse der Viskosität mithilfe eines Interaktionsmodells zweiter Ordnung
Der Fall für Mittelpunkte
Mithilfe der beiden Mittelpunkte in der experimentellen Anordnung können wir die Nichtlinearität der Reaktionsoberfläche testen, indem wir die durchschnittlichen Reaktionen an den Mittelpunkten (die für die Viskosität 4135,5 betragen) mit dem Durchschnitt der Reaktionen an den Ecken des Würfels (in diesem Fall) vergleichen , 4851.6). Wir können einen formalen Signifikanztest der Nichtlinearität erhalten, indem wir der Tabelle in Abbildung 2 eine „Indikator“-Spalte hinzufügen, die für die Mittelpunkte den Wert 1 und für alle anderen Punkte den Wert 0 hat.
Kombinieren aller Antwortvariablen
Das Ziel besteht darin, einen Designraum abzubilden, der gleichzeitig die Anforderungen an acht Reaktionen erfüllt: Aktiver Assay, In-Vitro-Untergrenze, In-Vitro-Obergrenze, D90, A-Assay, B-Assay, Viskosität, pH. Um dieses Ziel zu erreichen, wenden wir eine beliebte Lösung namens Erwünschtheitsfunktion (Derringer und Suich, 1980) an, die die acht Antworten in einem einzigen Index kombiniert. Für jede Antwort, Y ich (x), ich = 1, . . . , 8, die univariate Erwünschtheitsfunktion d ich (Y ich ) weist den möglichen Werten von Y Zahlen zwischen 0 und 1 zu ich , mit d ich (Y ich ) = 0, was einen völlig unerwünschten Wert von Y darstellt ich , und d ich (Y ich ) = 1, was einen völlig wünschenswerten oder idealen Antwortwert darstellt.
Die Erwünschtheitsfunktionen für die acht Antworten sind in Abbildung 3 grafisch dargestellt. Für Active Assay streben wir einen Wert von über 95 % und bis zu 105 % an. Testwerte unter 95 % ergeben eine Erwünschtheit von 0, Tests über 105 % ergeben eine Erwünschtheit von 1. Für In-Vitro Upper wollen wir nicht über 133 % liegen. Unser Ziel für D90 liegt bei 1,5, wobei Ergebnisse über 2 und unter 1 null wünschenswert sind. Der Gestaltungsspielraum kann durch einen Gesamterwünschtheitsindex bewertet werden, der das geometrische Mittel der einzelnen Erwünschtheiten verwendet: Erwünschtheitsindex = [d 1 (Y 1 ) ∗ d 2 (Y 2 ) ∗ . . . D k (Y k )] 1/ k wobei k die Anzahl der Takte bezeichnet (in unserem Fall k = 8). Beachten Sie, dass bei einer Antwort Y ich ist völlig unerwünscht (d ich (Y ich ) = 0), dann ist die Gesamterwünschtheit Null. Aus Abbildung 2 können wir ersehen, dass wir bei einer Einstellung von Temperatur = 65, Mischzeit = 2,5 und Abkühlzeit = 150 einen Gesamterwünschtheitsindex von 0,31 erhalten.

Abbildung 3: Vorhersageprofiler mit individueller und allgemeiner Erwünschtheitsfunktion und Variabilität in den Faktorstufen: (JMP) Temperatur = 65, Mischzeit –2,5, Abkühlzeit –150
Wie sich Schwankungen der Produktionsbedingungen auf die Attraktivität auswirken
JMP ermöglicht es uns, die Folgen der Variabilität der Faktorniveaus zu untersuchen. Aufgrund früherer Erfahrungen war das Produktionsteam davon überzeugt, dass die Eingaben unabhängigen Normalverteilungen bezüglich ihrer Zieleinstellungen folgen würden, mit Standardabweichungen von 3 für die Temperatur, 0,6 für die Mischzeit und 30 für die Abkühlzeit. Abbildung 3 zeigt, wie diese Eingabevariabilität über die statistischen Modelle aus den Experimenten auf die acht Antworten und auf den Gesamterwünschtheitsindex übertragen wird. Mit JMP können wir Reaktionen simulieren und visualisieren, wie sich die Variabilität der Einstellungen auf Faktorebene auf die Variabilität der Reaktion auswirkt. Viskosität und In-Vitro Upper zeigen im Vergleich zum experimentellen Bereich die geringste Variabilität.
Den Gestaltungsraum finden
Zum Abschluss der Analyse haben wir JMP Contour Profiler auf die experimentellen Daten angewendet und ein Modell mit Haupteffekten und Zwei-Faktor-Wechselwirkungen angepasst. Die Overlay-Oberfläche ist durch den Bereich begrenzt, bei dem In-Vitro Upper über 133 liegt, was nicht akzeptabel ist. Als Designraum haben wir Betriebsbereiche mit einer Mischzeit unter 2,5 Minuten, einer Abkühlzeit über 150 Minuten und einer Temperatur im Bereich von 60–75 Grad Celsius identifiziert. Nach der Genehmigung durch die Aufsichtsbehörde werden diese Betriebsbereiche als normale Betriebsbereiche definiert. Gemäß QbD erfordern Betriebsänderungen in dieser Region keine Vorabgenehmigung, sondern nur eine Benachrichtigung nach der Änderung. Diese Änderung der Regulierungsstrategie gilt als Durchbruch gegenüber herkömmlichen Inspektionsdoktrinen und bietet dem Hersteller erhebliche regulatorische Erleichterungen.
Überwachung der Produktionsqualität
Ein wesentlicher Bestandteil der QbD-Anträge bei der FDA ist die Gestaltung einer Kontrollstrategie. Die Kontrolle erfolgt durch die Ermittlung erwarteter Ergebnisse und die Verfolgung tatsächlicher Ergebnisse im Kontext der erwarteten Ergebnisse. Die erwarteten Ergebnisse werden verwendet, um Ober- und Kontrollgrenzen festzulegen und den Designraum darzustellen (siehe Abbildung 4). Ein letzter Schritt bei einer QbD-Einreichung ist die Überarbeitung der Risikobewertungsanalyse. Zu diesem Zeitpunkt waren sich die Experten einig, dass mit dem definierten Entwurfsraum und einer wirksamen Kontrollstrategie, die die in Abbildung 3 dargestellte Variabilität berücksichtigt, alle Risiken in Tabelle 1 auf niedrig zurückgesetzt wurden.

Abbildung 4: Contour Profiler in JMP mit Überlappung von acht Antworten
Verweise
- Derringer, G. und Such, R., (1980), Gleichzeitige Optimierung mehrerer Antwortvariablen, Zeitschrift für Qualitätstechnologie , 12, 4, 214-219.
- Kenett und Zacks, Moderne Industriestatistik mit Anwendungen in R, MINITAB und JMP , Wiley, 2014.
Im Rahmen von QbD werden statistisch konzipierte Experimente verwendet, um effizient und effektiv zu untersuchen, wie Prozess- und Produktfaktoren kritische Qualitätsmerkmale beeinflussen.
Jasmine hat geschrieben: Ich bin gespannt, ob die Wahl von...Jasmin schrieb:
Ich bin gespannt, ob die Wahl von nur zwei Mittelpunktexperimenten zur Schätzung des reinen Fehlers und der fehlenden Anpassung ausreicht.
