QbD 欄位:QbD 析因實驗編按:這篇文章是由@龍克內特、阿納特·賴納-貝奈姆和@大衛_s的凱帕集團。 它是一系列部落格文章的一部分,稱為QbD 專欄。 有關作者的更多信息,請單擊上面作者的社區名稱。
 Ron KenettRon KenettRon KenettRon Kenett羅恩·肯尼特
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg大衛‧斯坦伯格
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim阿納特·賴納·貝奈姆
QbD 快速回顧
這第一篇博文本系列描述了製藥業中的品質源於設計 (QbD),作為開發藥品和藥品製造流程的系統方法。 在 QbD 下,統計設計的實驗用於高效且有效地研究製程和產品因素如何影響關鍵品質屬性。 它們導致確定“設計空間”,即可靠地提供優質產品的生產條件的集合。
QbD 案例研究
在這篇文章中,我們提出了一個 QbD 案例研究,重點在於建立設計空間。 在本案例研究中,通用產品的類固醇洗劑配方旨在透過體外測試與現有品牌的特性相匹配。 體外釋放是可用於表徵成品外用劑型性能的幾種標準方法之一。 藥品配方特性(或其所含藥物的化學和物理性質)的重要變化應表現為藥物釋放曲線的差異。 每單位面積釋放的藥物量圖 (mcg/cm 2 )相對於時間的平方根應該產生一條直線。 線的斜率代表釋放速率,它是特定於配方的,可用於監測產品品質。 典型的體外釋放測試設備有六個單元,其中將測試的通用產品與品牌產品進行比較。 計算仿製藥和品牌產品的中位數體外釋放率比率的 90% 信賴區間,然後表示為百分比。 如果區間落在 75% 到 133.33% 的範圍內,則仿製藥和品牌產品被認為是等效的。
初步評估
初始風險評估映射了滿足關鍵品質屬性 (CQA) 規範的風險。 表 1 列出了專家關於製造流程變數對各種 CQA 影響的意見。 冷卻溫度被認為影響較小;成分添加順序是透過考慮污染風險來決定的。 後來在設定流程設計空間時就沒有研究這兩個因素。
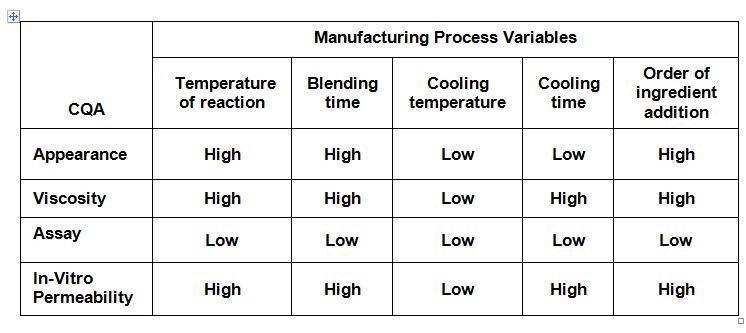
表 1:製造過程變數的風險評估
在建立流程設計空間時將考慮的回應包括八個品質屬性:
- 活性成分的測定。
- 體外滲透率較低的信賴區間。
- 體外滲透率信賴區間上限。
- 顆粒尺寸的第 90 百分位。
- 材料A的測定
- 物質 B 的測定
- 黏度。
- pH 值。
考慮三個製程因素:反應溫度、混合時間和冷卻時間。
本實驗
為了得出三個因素對八個反應的影響,該公司使用了具有兩個中心點的完整析因實驗。 (參見表 2,其中按標準順序列出了實驗陣列。)
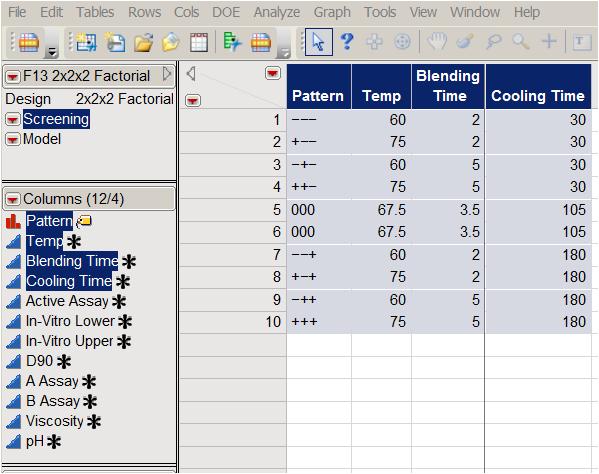
表 2:具有兩個中心點的全因子設計
JMP 預測方差剖面對於研究設計的屬性非常有用。 它顯示了各種因子水準組合下的預測變異數與誤差變異數(也稱為預測的相對變異數)的比率(圖 1)。 相對方差在設計的中心被最小化。 正如預期的那樣,如果我們選擇使用半分數複製,並在立方體的邊緣進行四次實驗運行,而不是八點全階乘,則變異數將加倍。
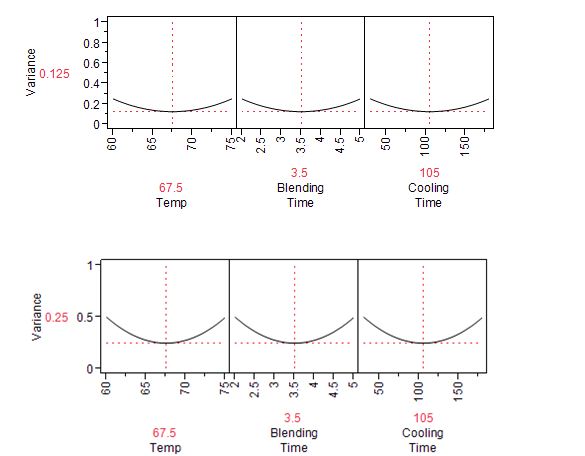
圖 1:表 1 的全因子設計(上)和半部設計(下)的預測變異數概況
關於因素影響的結論
每個響應都被單獨分析。 以黏度分析為例,我們看到目標值為 5000,超出 4000-5600 範圍的結果被認為是完全不可接受的。 10個實驗結果如圖2所示,範圍從4100到5600。
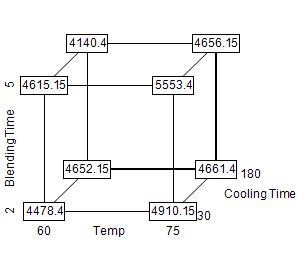
圖 2:黏度響應的立方體顯示
最強的影響與溫度有關,溫度與黏度呈正相關。 然而,沒有一個效應達到 5% 水準的統計顯著性。 (見表3)
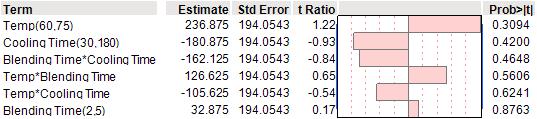
表 3:使用二階交互作用模型進行黏度分析
中心點的情況
實驗陣列中的兩個中心點允許我們透過比較中心點的平均響應(黏度為 4135.5)與立方體角上的響應平均值(在本例中)來測試響應面的非線性,4851.6)。 我們可以透過在圖 2 中的電子表格中新增一個「指標」欄位(中心點值為 1,所有其他點值為 0)來獲得正式的非線性顯著性檢定。
組合所有反應變數
目標是規劃出一個同時滿足八種反應要求的設計空間:活性測定、體外下限、體外上限、D90、A 測定、B 測定、黏度、pH。 為了實現這一目標,我們應用了一種流行的解決方案,稱為意願函數(Derringer 和 Suich,1980),它將八個反應組合成一個指數。 對於每個響應,Y我(x),i = 1,. 。 。 , 8, 單變量意願函數 d我(Y我) 將 0 到 1 之間的數字分配給 Y 的可能值我,與 d我(Y我) = 0 表示 Y 的值完全不理想我, 和 d我(Y我) = 1 表示完全理想或理想的反應值。
八個響應的意願函數如圖 3 所示。 對於 Active Assay,我們的目標是高於 95%,最高可達 105%。 低於 95% 的測定值產率期望為 0,高於 105% 的測定值產率預期為 1。 對於 In-Vitro Upper,我們不希望超過 133%。 我們的 D90 目標是 1.5,結果高於 2 且低於 1 的滿意度為零。 設計空間可以透過使用各個需求的幾何平均值的總體需求指數來評估: 需求指數 = [d 1 (Y 1 ) * d 2 (Y 2 )*。 。 。 d k (Y k )] 1/k k 表示測量的數量(在我們的例子中 k = 8)。 請注意,如果有任何響應 Y我是完全不受歡迎的(d我(Y我) = 0),則總體意願為零。 從圖 2 可以看到,設定溫度 = 65、混合時間 = 2.5 和冷卻時間 = 150 使我們的整體滿意度指數 = 0.31。

圖 3:具有個體和整體意願函數以及因子水平變化的預測刻畫器:(JMP) temp=65,混合時間 -2.5,冷卻時間 -150
生產條件的變化如何影響需求
聯合管理計劃使我們能夠研究因素層級變異的後果。 根據過去的經驗,製作團隊確信輸入將遵循關於其目標設定的獨立常態分佈,溫度的標準差為 3,混合時間的標準差為 0.6,冷卻時間的標準差為 30。 圖 3 顯示如何透過實驗的統計模型將這種輸入變異性轉移到八個反應和總體意願指數。 JMP 讓我們模擬反應並視覺化因子水準設定的變異性如何影響反應的變異性。 相對於實驗範圍,黏度和體外上部顯示出最小的變異性。
尋找設計空間
為了總結分析,我們將 JMP Contour Profiler 應用到實驗數據中,擬合具有主效果和兩因素交互作用的模型。 覆蓋表面受到In-Vitro Upper高於133的區域的限制,這是不可接受的。 作為設計空間,我們確定了混合時間低於 2.5 分鐘、冷卻時間高於 150 分鐘、溫度範圍為 60-75 攝氏度的操作區域。 一旦獲得監管機構批准,這些營運領域就被定義為正常營運範圍。 在 QbD 下,該區域內的營運變更不需要預先批准,只需變更後通知。 監管策略的這項變更被認為是傳統檢驗原則的突破,並為製造商提供了重大的監管緩解。
監控生產品質
向 FDA 提交 QbD 的一個重要組成部分是控制策略的設計。 透過確定預期結果並在預期結果的背景下追蹤實際結果來建立控制。 預期結果用於設定上限和控制限以及呈現設計空間(見圖 4)。 QbD 提交的最後一步是修改風險評估分析。 在此階段,專家們一致認為,透過定義的設計空間和考慮圖 3 所示可變性的有效控制策略,表 1 中的所有風險已重設為低水準。

圖 4:JMP 中的輪廓刻畫器有八個反應重疊
參考
- Derringer,G. 和 Suich,R., (1980),多個反應變數的同時最佳化,品質技術雜誌、12、4、214-219。
- 肯尼特和札克斯,現代工業統計及其在 R、MINITAB 和 JMP 中的應用,威利,2014。
在 QbD 下,統計設計的實驗用於高效且有效地研究製程和產品因素如何影響關鍵品質屬性。
Jasmine 寫道: 我很好奇了解是否選擇...茉莉花寫道:
我很想知道只選擇兩個中心點實驗來估計純誤差和缺乏擬合是否就足夠了。
