En mi entrada de blog anterior , Anuncié la nueva plataforma de Capacidad de Procesos en JMP 12 y compartimos algunas de las ideas que orientaron su desarrollo. El análisis de la capacidad del proceso se usa en muchas industrias para evaluar qué tan bien se está desempeñando un proceso estable en relación con sus especificaciones; ayuda a los profesionales de la calidad a comprender el estado actual de su proceso para que puedan realizar ajustes y reducir la variación del proceso, mejorando así la calidad y la consistencia. En esta publicación, mostraré algunas de las nuevas características en Capacidad de proceso con un ejemplo.
Ya que el verano se acerca rápidamente, pensé que sería apropiado mirar un ejemplo para un fabricante de helados ficticio llamado Tiger Paw Ice Cream Company. Tiger Paw Ice Cream hace una variedad de postres congelados. La compañía tiene muchas especificaciones que garantizan un gran sabor y cremosidad para todos sus postres congelados y también cumplen con los requisitos de la FDA. Examinaremos la capacidad de la producción de Tiger Paw para cumplir con el porcentaje de especificaciones de grasa de leche para tres postres congelados: Tiger Tracks Ice Cream, helado de chocolate bajo en grasa y Vanilla Frozen Yogurt. Las siguientes son las especificaciones de porcentaje de grasa de leche para estos productos:
Helado de Tiger Tracks: Objetivo = 15%, límite inferior de especificación = 14.5%, límite superior de especificación = 15.5%
Helado de chocolate bajo en grasa: Objetivo = 4%, límite inferior de especificación = 3.5%, límite superior de especificación = 4.5%
Yogurt Congelado De Vainilla: Objetivo = 7%, límite inferior de especificación = 6.5%, límite superior de especificación = 7.5%
En este estudio de capacidad de proceso, se seleccionaron al azar cinco muestras de cada postre congelado de cada una de las tres máquinas mezcladoras de productos al comienzo de cada hora durante ocho horas. La figura 1 muestra cómo configuramos el cuadro de diálogo de inicio para la nueva plataforma de capacidad de proceso. Asignamos columnas Huellas de tigre% de grasa , Chocolate bajo en grasa% de grasa y Vanilla Frozen Yogurt% de grasa como procesos y luego asignados Máquina y Hora como columnas de subgrupos para cada uno de estos procesos. (Nota: Guardamos los límites de especificación como propiedades de columna en la tabla de datos para que no tuviéramos que ingresar los límites de especificación a través de un diálogo).

Figura 1: Diálogo de inicio de capacidad de proceso
La Figura 2 muestra el informe de capacidad de proceso inicial después de que se lanza la plataforma. (Las etiquetas de los puntos de la gráfica de objetivos se han fijado. Siempre puede identificar un punto moviendo el cursor sobre el punto para ver la etiqueta.) El Diagrama de objetivos y los Gráficos de cuadro de capacidad le brindan formas rápidas de visualizar qué tan bien los procesos cumplen con las especificaciones.
Al examinar los diagramas de cajas de capacidad, vemos rápidamente que algunas de las muestras de helados Tiger Tracks no cumplieron con el porcentaje de especificaciones de grasa láctea ya que hay puntos que quedan fuera de los límites de las especificaciones. Su diagrama de caja también es bastante amplio, lo que indica una variación relativamente alta en los datos con respecto a los límites de especificaciones. A continuación, notamos que el diagrama de caja para el helado de chocolate bajo en grasa está descentrado con la mayoría de los datos por encima de la línea objetivo. El diagrama de caja para el yogurt helado de vainilla se ve saludable. Nos gustaría examinar estos procesos con más detalle, por lo que activamos los "Informes de detalles individuales" en el menú.

Figura 2: Informe inicial de la capacidad del proceso
La Figura 3 muestra el Informe de detalles individuales para el porcentaje de grasa de la leche de Ice Tracks Ice Cream. El histograma sugiere que los datos son aproximadamente normales. Una vez más, podemos ver que algunos de los datos están fuera de los límites de las especificaciones. La curva de densidad normal que utiliza la estimación de Sigma general (a largo plazo) parece ser diferente de la curva que utiliza la estimación de Sigma a largo plazo (a corto plazo). Esto indica que el proceso puede ser inestable y la interpretación de los índices de capacidad puede ser cuestionable. Si el proceso fuera estable, Tiger Paw podría lograr un comportamiento que se asemeje más a la curva azul que usa la estimación Dentro de Sigma.
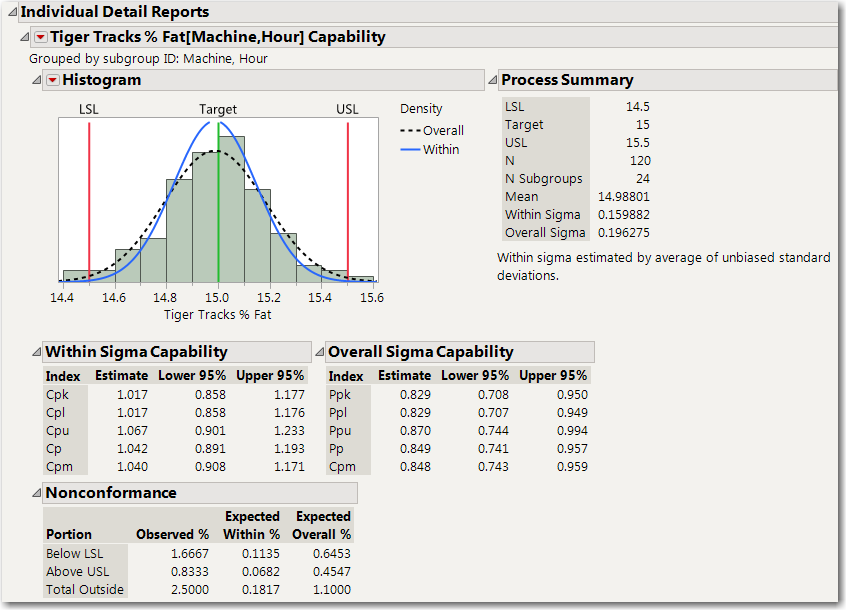
Figura 3: Informe de detalles individuales de Ice Tracks Ice Cream
Como primer paso para tratar de averiguar qué es lo que hace que su proceso de Helado Tiger Tracks sea inestable por el porcentaje de grasa de leche, seleccionamos "Seleccionar fuera de los valores específicos" y "Color fuera de los valores específicos" del menú principal. La Figura 4 muestra una parte de la tabla de datos con algunos de los valores fuera de especificaciones seleccionados y coloreados. Los valores que están por debajo del límite inferior de especificación están sombreados en rojo, y los valores que están por encima del límite superior de especificación están sombreados en azul. Al examinar estos valores atípicos y los datos, sospechamos posibles problemas con las máquinas 2 y 3.

Figura 4: Valores fuera de especificaciones, seleccionados y coloreados
La investigación adicional con un gráfico XBar en Control Chart Builder, que se muestra en la Figura 5, nos ayuda a identificar algunos problemas con este proceso. La máquina 2 parece estar mezclando muy poca grasa de leche, y la máquina 3 parece estar mezclando demasiada grasa de leche.

Figura 5: Gráfico de barra X de Tiger Tracks% de grasa usando Control Chart Builder
A continuación, examinamos el Informe de detalles individuales para el helado de chocolate bajo en grasa, que se muestra en la Figura 6. El histograma sugiere que los datos son aproximadamente normales. Las curvas de densidad caen una sobre otra, lo que indica un proceso estable. También vemos que las estimaciones de Sigma general y Dentro de Sigma en el informe Resumen del proceso no difieren mucho. Todos los datos están dentro de los límites de las especificaciones, pero vemos que la distribución se desplaza a la derecha del objetivo. Esto significa que el consumidor está engordando un poco más de lo que cree, y Tiger Paw está desperdiciando parte de su contenido de leche. Lograr que este proceso vuelva a su objetivo mejoraría las líneas de cintura de los consumidores y la línea de fondo de Tiger Paw. El valor de Cpk de 1.431 y el valor de Ppk de 1.429 indican que este proceso todavía es bastante capaz a pesar de estar fuera del objetivo.

Figura 6: Informe de detalles individuales de helado de chocolate bajo en grasa
Finalmente, la Figura 7 muestra el Informe de detalles individuales para el yogurt helado de vainilla de Tiger Paw. Una vez más, el histograma sugiere que los datos son aproximadamente normales, y las curvas de densidad superpuestas sugieren que el proceso es estable. Los datos parecen estar centrados en el objetivo y dentro de los límites de las especificaciones. El valor de Cpk de 1.333 y el valor de Ppk de 1.324 indican que este proceso es capaz.

Figura 7: Informe individual de yogurt helado de vainilla
Tiger Paw Ice Cream Company necesita abordar el problema de estabilidad de su proceso Tiger Ice Tracks Ice Cream para mezclar el porcentaje correcto de grasa de leche, pero los procesos de Helado de Chocolate Bajo en Grasa y Yogurt Congelado de Vainilla parecen ser capaces de mezclar la grasa de leche. . A pesar de que el proceso de helado de chocolate bajo en grasa es capaz, la compañía podría considerar intentar concentrar el porcentaje de mezcla de grasa de leche en el valor objetivo para ahorrar dinero y reducir el contenido de grasa en el helado bajo en grasa.
Laura lancaster escribió:
Hola,
Gracias por su respuesta. Para obtener el eje anidado de "Hora en la máquina" en el gráfico Xbar & S, utilicé Control Chart Builder. Estos son los pasos para obtener el eje anidado: Después de abrir los datos e iniciar el Generador de gráficos de control, arrastre "Hora" a la zona de colocación de Subgrupo a lo largo del eje horizontal. A continuación, arrastre "Máquina" hacia la parte inferior de la zona de colocación del Subgrupo (debajo de donde se ve el texto "Hora" en el eje horizontal). El texto cambiará a "Hora en la máquina" cuando el eje esté anidado.
Espero que esto ayude.
Deepti escribió:
Gracias por publicar este ejemplo. Me gustaría saber cómo creó el gráfico de control Xbar & S en JMP. ¿Cómo llegaste a la máquina por hora en el gráfico que se muestra arriba?
Gracias de antemano por responder.
Laura lancaster escribió:
He agregado los datos de producción de helados, completamente inventados para este ejemplo, al intercambio de archivos de la comunidad de usuarios JMP en Datos de muestra.
Producción de Helados
Mohammed Ahmed escribió:
Gracias Laura, Por favor, comparte la tabla de datos JMP, por ejemplo, arriba para continuar.
Malcolm moore escribió:
Buen ejemplo Laura de la combinación de la capacidad del proceso y los cuadros de control para identificar y priorizar las oportunidades de mejora y las posibles causas, gracias.
