내 안에 이전 블로그 게시물 , 나는 새로운 Process Capability 플랫폼을 다음과 같이 발표했다. JMP 12 개를 개발하고 개발 아이디어를 공유했습니다. 공정 능력 분석은 많은 산업 분야에서 안정적인 공정이 그 사양에 비해 얼마나 잘 수행되고 있는지 평가하는 데 사용됩니다. 이는 품질 전문가가 프로세스의 현재 상태를 이해하도록 도와줌으로써 조정을 수행하고 프로세스 변동을 줄임으로써 품질과 일관성을 향상시킵니다. 이 글에서는 Process Capability의 새로운 기능 중 일부를 예제로 보여 드리겠습니다.
여름이 빨리 다가오고 있기 때문에 Tiger Paw Ice Cream Company라는 가상의 아이스크림 제조업체의 예를 살펴 보는 것이 적절할 것이라고 생각했습니다. 호랑이 발 아이스크림은 다양한 냉동 디저트를 만듭니다. 이 회사는 FDA의 요구 사항을 충족시키면서 모든 냉동 디저트에 훌륭한 맛과 크림을 보장하는 많은 사양을 보유하고 있습니다. 타이거 트랙 아이스크림, 저지방 초콜렛 아이스크림 및 바닐라 냉동 요구르트의 3 가지 냉동 디저트에 대한 우유 지방 퍼센트 사양을 충족시키는 타이거 폴의 생산 능력을 검토합니다. 다음은 이들 제품에 대한 우유 지방의 퍼센트 사양입니다 :
호랑이 궤도 아이스크림 : 목표 = 15 %, 하한 사양 한계 = 14.5 %, 상한 사양 한계 = 15.5 %
저지방 초콜릿 아이스크림 : 목표 = 4 %, 하한 리미트 = 3.5 %, 상한 리미트 = 4.5 %
바닐라 냉동 요구르트 : 목표 = 7 %, 하한 사양 한계 = 6.5 %, 상한 사양 한계 = 7.5 %
이 공정 능력 연구에서 각 냉동 디저트의 샘플 5 개가 매 시간당 3 시간 동안 8 시간 동안 무작위로 추출되었습니다. 그림 1은 새로운 Process Capability 플랫폼에 대한 시작 대화 상자를 설정하는 방법을 보여줍니다. 열을 지정했습니다. 타이거 트랙 % 뚱땡이 , 저지방 초콜릿 % 지방 , 및 바닐라 냉동 요구르트 % 뚱땡이 프로세스로 할당 된 다음 할당 됨 기계 과 시간 이러한 각 프로세스의 하위 그룹 열로. (참고 : 대화 상자를 통해 사양 제한을 입력 할 필요가 없도록 사양 제한을 데이터 표에 열 속성으로 저장했습니다.)

그림 1 : 프로세스 기능 시작 대화 상자
그림 2는 플랫폼이 시작된 후 초기 프로세스 기능 보고서를 보여줍니다. (목표 플롯 포인트 레이블이 고정되어 있습니다. 지점을 커서로 이동하면 레이블을 볼 수 있습니다.) Goal Plot 및 Capability Box Plot을 사용하면 프로세스가 사양을 얼마나 잘 충족하고 있는지 시각화 할 수 있습니다.
Capability Box Plots을 검토해 보면 Tiger Tracks Ice Cream 샘플 중 일부가 우유 한랭지 사양을 충족시키지 못했음을 알 수 있습니다. 그 이유는 사양 한계선을 벗어나는 지점이 있기 때문입니다. 그 상자 플롯은 다소 넓어서 스펙 한계와 관련하여 데이터의 상대적으로 높은 편차를 나타냅니다. 다음으로, 우리는 Low-Fat Chocolate Ice Cream의 박스 플롯이 타겟 라인 위의 대부분의 데이터를 중심으로 벗어나는 것을 확인합니다. 바닐라 냉동 요구르트의 박스 플롯은 건강 해 보입니다. 우리는이 과정들을 더 자세히 조사하기를 원합니다. 그래서 우리는 메뉴에서 "Individual Detail Reports"를 켭니다.

그림 2 : 프로세스 기능 초기 보고서
그림 3은 타이거 트랙 아이스크림 퍼센트 우유 지방에 대한 개별 상세 보고서를 보여줍니다. 히스토그램은 데이터가 대략 정상임을 나타냅니다. 다시 한 번 데이터의 일부가 스펙 한계를 벗어나는 것을 볼 수 있습니다. 전체 (장기) 시그마 추정치를 사용하는 표준 밀도 곡선은 내부 (단기) 시그마 추정치를 사용하는 곡선과 다르게 나타납니다. 이것은 공정이 불안정 할 수 있고 능력 지수의 해석이 의심 스러울 수 있음을 나타냅니다. 프로세스가 안정적이면 Tiger Paw는 Within Sigma 추정을 사용하는 파란색 곡선과 더 유사한 동작을 수행 할 수 있습니다.
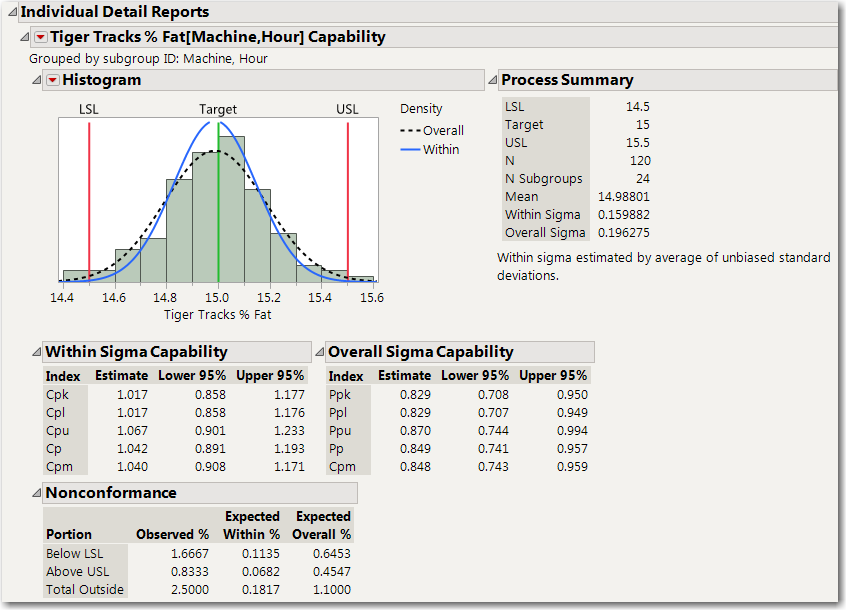
도표 3 : 호랑이 궤도 아이스크림 개인 세부 사항보고
타이거 트랙 아이스크림 공정이 우유 지방 비율을 불안정하게 만드는 원인을 파악하기위한 첫 번째 단계로, 메인 메뉴에서 "사양 값 선택"및 "사양 값 색상 부족"을 선택합니다. 그림 4는 일부 규격 값이 선택되고 색상이 지정된 데이터 테이블의 일부를 보여줍니다. 더 낮은 사양 한도 아래의 값은 음영 처리가 된 빨간색이고, 높은 사양 한도를 초과하는 값은 파란색으로 음영 처리됩니다. 이러한 이상 치와 데이터를 조사해 보면 기계 2와 3에서 발생할 수있는 문제가 의심됩니다.

그림 4 : 선택 및 색상이 지정되지 않은 값
그림 5에 표시된 컨트롤 차트 작성기의 XBar 차트를 사용한 추가 조사를 통해이 프로세스의 일부 문제점을 파악할 수 있습니다. 기계 2는 너무 적은 우유 지방에서 혼합되는 것으로 보이고 기계 3은 너무 많은 우유 지방에서 혼합되는 것처럼 보입니다.

그림 5 : Control Chart Builder를 사용하여 Tiger Tracks % Fat의 XBar 차트
다음으로, 그림 6에 나와있는 저지방 초콜릿 아이스크림에 대한 개별 세부 보고서를 검토합니다. 히스토그램은 데이터가 대략 정상임을 나타냅니다. 밀도 곡선이 서로 겹쳐 안정적인 공정을 나타냅니다. 또한 프로세스 요약 보고서의 전체 시그마 및 시그마 내 예측은 크게 다르지 않습니다. 모든 데이터는 스펙 한계 내에 있지만 분포가 목표의 오른쪽으로 이동하는 것을 볼 수 있습니다. 이것은 소비자가 생각하는 것보다 조금 더 많은 지방을 섭취하고 있다는 것을 의미하며, 타이거 발 (Tiger Paw)은 우유 지방을 일부 낭비하고 있습니다. 이 과정을 다시 목표로 설정하면 소비자의 허리 라인과 타이거 발의 최종선을 향상시킬 수 있습니다. 1.431의 Cpk 값과 1.429의 Ppk 값은이 프로세스가 목표를 벗어 났음에도 불구하고 여전히 가능함을 나타냅니다.

도표 6 : 저지방 초콜렛 아이스크림 개인적인 세부 보고서
마지막으로 그림 7은 Tiger Paw의 바닐라 냉동 요구르트에 대한 Individual Detail Report를 보여줍니다. 다시 한번, 히스토그램은 데이터가 대략 정상이며 오버레이 된 밀도 곡선이 프로세스가 안정적임을 시사합니다. 데이터는 목표 중심에 있고 스펙 한도 내에서 잘 보인다. 1.333의 Cpk 값과 1.324의 Ppk 값은이 프로세스가 가능함을 나타냅니다.

도표 7 : 바닐라에 의하여 얼린 요구르트 개인적인보고
Tiger Paw Ice Cream Company는 Tiger Tracks 아이스크림 공정의 안정성 문제를 올바른 비율의 유 지방으로 혼합해야하지만 Low-Fat Chocolate Ice Cream 및 Vanilla Frozen Yogurt 공정은 우유 지방에서 블렌딩 할 수있는 것으로 보입니다 . 저탄소 초콜릿 아이스크림 공정이 가능하지만, 회사는 저지방 아이스크림의 돈을 절약하고 지방 함량을 줄이기 위해 목표 값을 중심으로 우유 지방 혼합 백분율을 얻으려고 노력할 수도 있습니다.
로라 랭커스터 쓴 :
안녕하세요,
귀하의 회신에 감사드립니다. Xbar & S 차트에서 "Hour in Machine"중첩 축을 얻으려면 Control Chart Builder를 사용했습니다. 중첩 축을 가져 오는 단계는 다음과 같습니다. 데이터를 연 다음 Control Chart Builder를 실행 한 후 가로 축을 따라 하위 그룹 드롭 존으로 "시간"을 드래그합니다. 그런 다음 "기계"를 하위 그룹 드롭 존의 아래쪽으로 드래그하십시오 (아래에서 가로축에 "시간"이라는 텍스트가 표시됨). 축이 중첩되면 텍스트가 "기계에서의 시간"으로 변경됩니다.
이게 도움이 되길 바란다.
Deepti 쓴 :
이 예를 게시 해 주셔서 감사합니다. JMP에서 어떻게 Xbar & S 컨트롤 차트를 만들 었는지 알고 싶습니다. 위에 나온 그래프에서 시간당 기계를 어떻게 얻었습니까?
회신 해 주셔서 미리 감사드립니다.
로라 랭커스터 쓴 :
이 예제를 위해 완전히 개발 된 아이스크림 프로덕션 데이터를 샘플 데이터의 JMP 사용자 커뮤니티 파일 교환에 추가했습니다.
아이스크림 생산
모하메드 아메드 쓴 :
감사합니다 로라, 예를 들어 JMP 데이터 테이블을 공유하십시오.
말콤 무어 쓴 :
개선 기회와 잠재적 인 원인을 파악하고 우선 순위를 정하기위한 공정 능력과 관리 도표의 조합에 대한 로라 (Laura)의 좋은 예, 감사합니다.
