Dans mon précédent blog , J’ai annoncé la nouvelle plate-forme Process Capability en JMP 12 et partagé certaines des idées qui ont guidé son développement. L'analyse de la capacité des processus est utilisée dans de nombreux secteurs pour évaluer la performance d'un processus stable par rapport à ses spécifications. cela aide les praticiens de la qualité à comprendre l'état actuel de leur processus afin qu'ils puissent effectuer des ajustements et réduire les variations de processus, améliorant ainsi la qualité et la cohérence. Dans cet article, je montrerai quelques-unes des nouvelles fonctionnalités de Process Capability avec un exemple.
Comme l'été approche à grands pas, j'ai pensé qu'il serait approprié de regarder un exemple pour un fabricant de crème glacée fictif appelé Tiger Paw Ice Cream Company. La crème glacée Tiger Paw sert une variété de desserts glacés. La société a de nombreuses spécifications qui garantissent un goût et une onctuosité exceptionnels pour tous ses desserts glacés, tout en respectant les exigences de la FDA. Nous examinerons la capacité de la production de Tiger Paw à respecter les spécifications de pourcentage de matière grasse laitière pour trois desserts glacés: la crème glacée Tiger Tracks, la crème glacée au chocolat faible en gras et le yogourt glacé à la vanille. Voici les spécifications de pourcentage de matières grasses laitières pour ces produits:
Tiger Tracks Ice Cream: Cible = 15%, limite de spécification inférieure = 14,5%, limite de spécification supérieure = 15,5%
Crème glacée au chocolat faible en gras: Cible = 4%, limite de spécification inférieure = 3,5%, limite de spécification supérieure = 4,5%
Yaourt glacé à la vanille: Cible = 7%, limite de spécification inférieure = 6,5%, limite de spécification supérieure = 7,5%
Dans cette étude de capabilité du processus, cinq échantillons de chaque dessert glacé ont été choisis au hasard dans chacun des trois mélangeurs de produits au début de chaque heure pendant huit heures. La figure 1 montre comment nous avons configuré la boîte de dialogue de lancement de la nouvelle plate-forme Process Capability. Nous avons assigné des colonnes Tiger Tracks% Fat , Chocolat faible en gras , et Yaourt glacé à la vanille% de graisse en tant que processus et ensuite assigné Machine et Heure sous forme de colonnes de sous-groupe pour chacun de ces processus. (Remarque: nous avons enregistré les limites de spécifications en tant que propriétés de colonne dans la table de données afin d'éviter de devoir les entrer via une boîte de dialogue.)

Figure 1: Boîte de dialogue de lancement de la capacité de processus
La figure 2 montre le rapport de capacité de processus initiale après le lancement de la plate-forme. (Les étiquettes des points de la parcelle d’objectifs ont été épinglées. Vous pouvez toujours identifier un point en déplaçant le curseur sur celui-ci pour voir l'étiquette.) Les diagrammes Objectif et Boîte de capacités vous permettent de visualiser rapidement dans quelle mesure les processus répondent aux spécifications.
En examinant les diagrammes de capacité, nous constatons rapidement que certains échantillons de crème glacée Tiger Tracks ne respectent pas les spécifications de pourcentage de matière grasse du lait, car certains points se situent en dehors des limites de la spécification. Son diagramme en boîte est également assez large, ce qui indique une variation relativement importante des données par rapport aux limites de spécifications. Ensuite, nous remarquons que la boîte à moustaches de la crème glacée au chocolat faible en gras est excentrée avec la plupart des données au-dessus de la ligne cible. La boîte à moustaches pour le yogourt glacé à la vanille semble en bonne santé. Nous aimerions examiner ces processus plus en détail, nous allons donc activer les "Rapports détaillés individuels" du menu.

Figure 2: Rapport initial sur la capacité du processus
La figure 3 montre le rapport détaillé individuel de la matière grasse du lait de la crème glacée Tiger Tracks. L'histogramme suggère que les données sont approximativement normales. Une fois de plus, nous pouvons voir que certaines des données sont en dehors des limites spécifiées. La courbe de densité normale qui utilise l'estimation Sigma globale (à long terme) semble être différente de la courbe qui utilise l'estimation Sigma intérieure (à court terme). Cela indique que le processus peut être instable et que l'interprétation des indices de capacité peut être discutable. Si le processus était stable, Tiger Paw pourrait peut-être adopter un comportement plus proche de la courbe bleue qui utilise l'estimation Within Sigma.
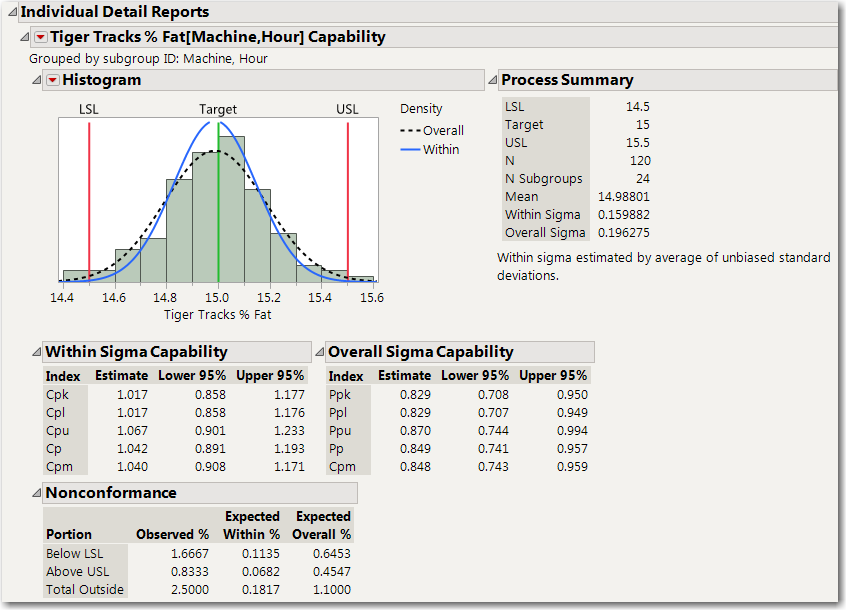
Figure 3: Rapport détaillé individuel de la crème glacée Tiger Tracks
Comme première étape pour essayer de comprendre ce qui rend leur processus Tiger Tracks Ice Cream instable pour cent de matière grasse laitière, nous choisissons les options "Sélectionner les valeurs non spécifiées" et "Couleur des valeurs non spécifiées" dans le menu principal. La figure 4 montre une partie du tableau de données avec certaines des valeurs non spécifiées sélectionnées et colorées. Les valeurs inférieures à la limite de spécification inférieure sont ombrées de rouge et les valeurs situées au-dessus de la limite de spécification supérieure sont ombrées de bleu. En examinant ces données aberrantes et les données, nous soupçonnons des problèmes possibles avec les machines 2 et 3.

Figure 4: Valeurs hors spécification, sélectionnées et colorées
Une analyse plus poussée avec un graphique XBar dans Control Chart Builder, illustrée à la figure 5, nous aide à identifier certains problèmes liés à ce processus. La machine 2 semble mélanger trop peu de matières grasses du lait et la machine 3 semble mélanger trop de matières grasses.

Figure 5: Graphique XBar des pistes de tigre% de graisse à l’aide du générateur de cartes de contrôle
Ensuite, nous examinons le rapport détaillé individuel pour la crème glacée au chocolat faible en gras, présenté à la figure 6. L'histogramme suggère que les données sont approximativement normales. Les courbes de densité se chevauchent, indiquant un processus stable. Nous constatons également que les estimations globales Sigma et Within Sigma dans le rapport Résumé du processus ne diffèrent pas beaucoup. Toutes les données sont dans les limites des spécifications, mais nous voyons que la distribution est décalée vers la droite de la cible. Cela signifie que le consommateur obtient un peu plus de pourcentage de graisse qu'il ne le pense, et Tiger Paw gaspille une partie de sa graisse de lait. Le fait de remettre ce processus sur ses objectifs améliorerait les lignes de taille des consommateurs et les résultats financiers de Tiger Paw. La valeur de Cpk de 1,431 et la valeur de Ppk de 1,429 indiquent que ce processus est encore tout à fait capable même s'il n'est pas ciblé.

Figure 6: Rapport détaillé individuel sur la crème glacée au chocolat et faible en gras
Enfin, la figure 7 présente le rapport détaillé individuel pour le yogourt glacé à la vanille de Tiger Paw. Une fois encore, l'histogramme suggère que les données sont approximativement normales et les courbes de densité superposées suggèrent que le processus est stable. Les données semblent être centrées sur la cible et se situent bien dans les limites de la spécification. La valeur Cpk de 1,333 et la valeur Ppk de 1,324 indiquent que ce processus est capable.

Figure 7: Rapport individuel sur le yogourt glacé à la vanille
Tiger Paw Ice Cream Company doit résoudre le problème de la stabilité de son processus de traitement de la crème glacée Tiger Tracks afin de mélanger le pourcentage correct de matières grasses du lait. . Même si le processus de fabrication de crème glacée au chocolat à faible teneur en matière grasse en est capable, la société pourrait envisager de centrer le mélange de matières grasses laitières sur la valeur cible afin d'économiser de l'argent et de réduire la teneur en matière grasse de la crème glacée allégée.
Laura Lancaster a écrit:
Salut,
Merci pour votre réponse. Pour obtenir l'axe imbriqué "Heure dans la machine" dans le graphique Xbar & S, j'ai utilisé Control Chart Builder. Voici les étapes à suivre pour obtenir l’axe imbriqué: Après avoir ouvert les données et lancé Control Control Builder, faites glisser "Heure" vers la zone de dépôt du sous-groupe sur l’axe horizontal. Ensuite, faites glisser "Machine" vers le bas de la zone de dépôt du sous-groupe (ci-dessous où vous voyez le texte "Heure" sur l'axe horizontal). Le texte devient "Heure dans la machine" lorsque l'axe est imbriqué.
J'espère que ça aide.
Deepti a écrit:
Merci d'avoir posté cet exemple. J'aimerais savoir comment vous avez créé la carte de contrôle Xbar & S dans JMP. Comment avez-vous obtenu machine par heure dans le graphique ci-dessus?
Merci d'avance pour votre réponse.
Mohammed Ahmed a écrit:
Merci Laura, merci de partager le tableau de données JMP, par exemple ci-dessus, pour suivre.
