<meta http-equiv="Content-Type" content="text/html; charset=UTF-8" />Este artículo aparece en Cable JMPer, Número 30, verano 2015 .
por Laura Lancaster LauraL @ JMP , Principal investigador estadístico desarrollador, SAS
El análisis de la capacidad del proceso es una parte esencial de Six Sigma y muchas otras iniciativas de calidad que se utilizan en una amplia variedad de industrias. Al evaluar qué tan bien se está desempeñando un proceso estable en relación con sus especificaciones, los profesionales de la calidad son capaces de comprender el estado actual del proceso. Pueden realizar ajustes y reducir la variación del proceso, mejorando así la calidad y la consistencia.
Debido a que el análisis de la capacidad del proceso es tan importante para lograr y mantener una alta calidad, JMP 12 ahora incluye una plataforma de Capacidad del proceso para hacer este análisis más fácil y más efectivo. Al agregar más opciones a la plataforma, ofrece mayor flexibilidad y gráficos modernizados. Hubo dos ideas centrales que dirigieron nuestro desarrollo en la nueva plataforma:
- El análisis de la capacidad del proceso debe reflejar el tipo de gráfico de control utilizado en el programa estadístico de control del proceso.
- El rendimiento potencial de un proceso (a veces denominado capacidad a corto plazo) y el rendimiento pasado del proceso (a veces denominado capacidad a largo plazo) deben estar disponibles uno junto al otro.
Además de todas las opciones disponibles en la plataforma de capacidad en versiones anteriores de JMP, la plataforma de capacidad de proceso introducida en JMP 12 agrega estas nuevas características:
- Un proceso se puede subgrupar agrupando columnas o tamaños de subgrupos constantes, reflejando los gráficos de control de XBar.
- Tanto la variación interna como la general son computadas. Dentro de la variacion - que se calcula en los gráficos XBar y R, XBar y S, y I-MR - muestra la variación dentro de los subgrupos y se usa para analizar el rendimiento potencial (a veces denominado variación a corto plazo). Variación general es la variación del proceso total y se utiliza para analizar el rendimiento pasado (a veces denominado variación a largo plazo).
- Los informes de índices de capacidad y la mayoría de los gráficos están disponibles para ambos tipos de variación. En el Informe detallado individual, las distribuciones de variación interna y general se pueden graficar en un histograma de los datos.
- Los valores de la tabla de datos que están fuera de las especificaciones se pueden seleccionar y colorear.
La plataforma de capacidad de proceso está diseñada para ayudar a los usuarios a analizar múltiples procesos simultáneamente. Sin embargo, debido a que es importante analizar la capacidad del proceso junto con los cuadros de control del proceso, también hemos agregado el Informe detallado individual de la nueva plataforma de Capacidad del proceso a la plataforma de Control Chart Builder.
Usemos el fabricante ficticio de helados, Tiger Paw Ice Cream Company, para demostrar cómo funcionan algunas de estas nuevas características. Pata de tigre
El helado hace una variedad de postres congelados. La compañía tiene muchas especificaciones que garantizan un gran sabor y cremosidad para todos sus productos, al mismo tiempo que cumplen con los requisitos de la FDA. Examinaremos la capacidad de producción de Tiger Paw para cumplir con las especificaciones de porcentaje de grasa de leche para tres postres congelados: Tiger Tracks Ice Cream, helado de chocolate bajo en grasa y yogurt helado de vainilla. Estos productos tienen las siguientes especificaciones de grasa de leche:
Helado de Tiger Tracks: Objetivo = 15%, límite inferior de especificación = 14.5%, límite superior de especificación = 15.5%
Helado de chocolate bajo en grasa: Objetivo = 4%, límite inferior de especificación = 3.5%, límite superior de especificación = 4.5%
Yogurt Congelado De Vainilla: Objetivo = 7%, límite inferior de especificación = 6.5%, límite superior de especificación = 7.5%
En este estudio de capacidad de proceso, se seleccionaron al azar cinco muestras de cada postre congelado de cada una de las tres máquinas mezcladoras de productos al comienzo de cada hora durante ocho horas. La figura 1 muestra cómo configuramos el cuadro de diálogo de inicio para la nueva plataforma de capacidad de proceso. Asignamos columnas Huellas de tigre% de grasa , Chocolate bajo en grasa% de grasa y Vanilla Frozen Yogurt% de grasa como procesos y luego asignados Máquina y Hora como columnas de subgrupos para cada uno de estos procesos. (Nota: Guardamos los límites de especificación como propiedades de columna en la tabla de datos para que no tuviéramos que ingresar los límites de especificación a través de un diálogo.
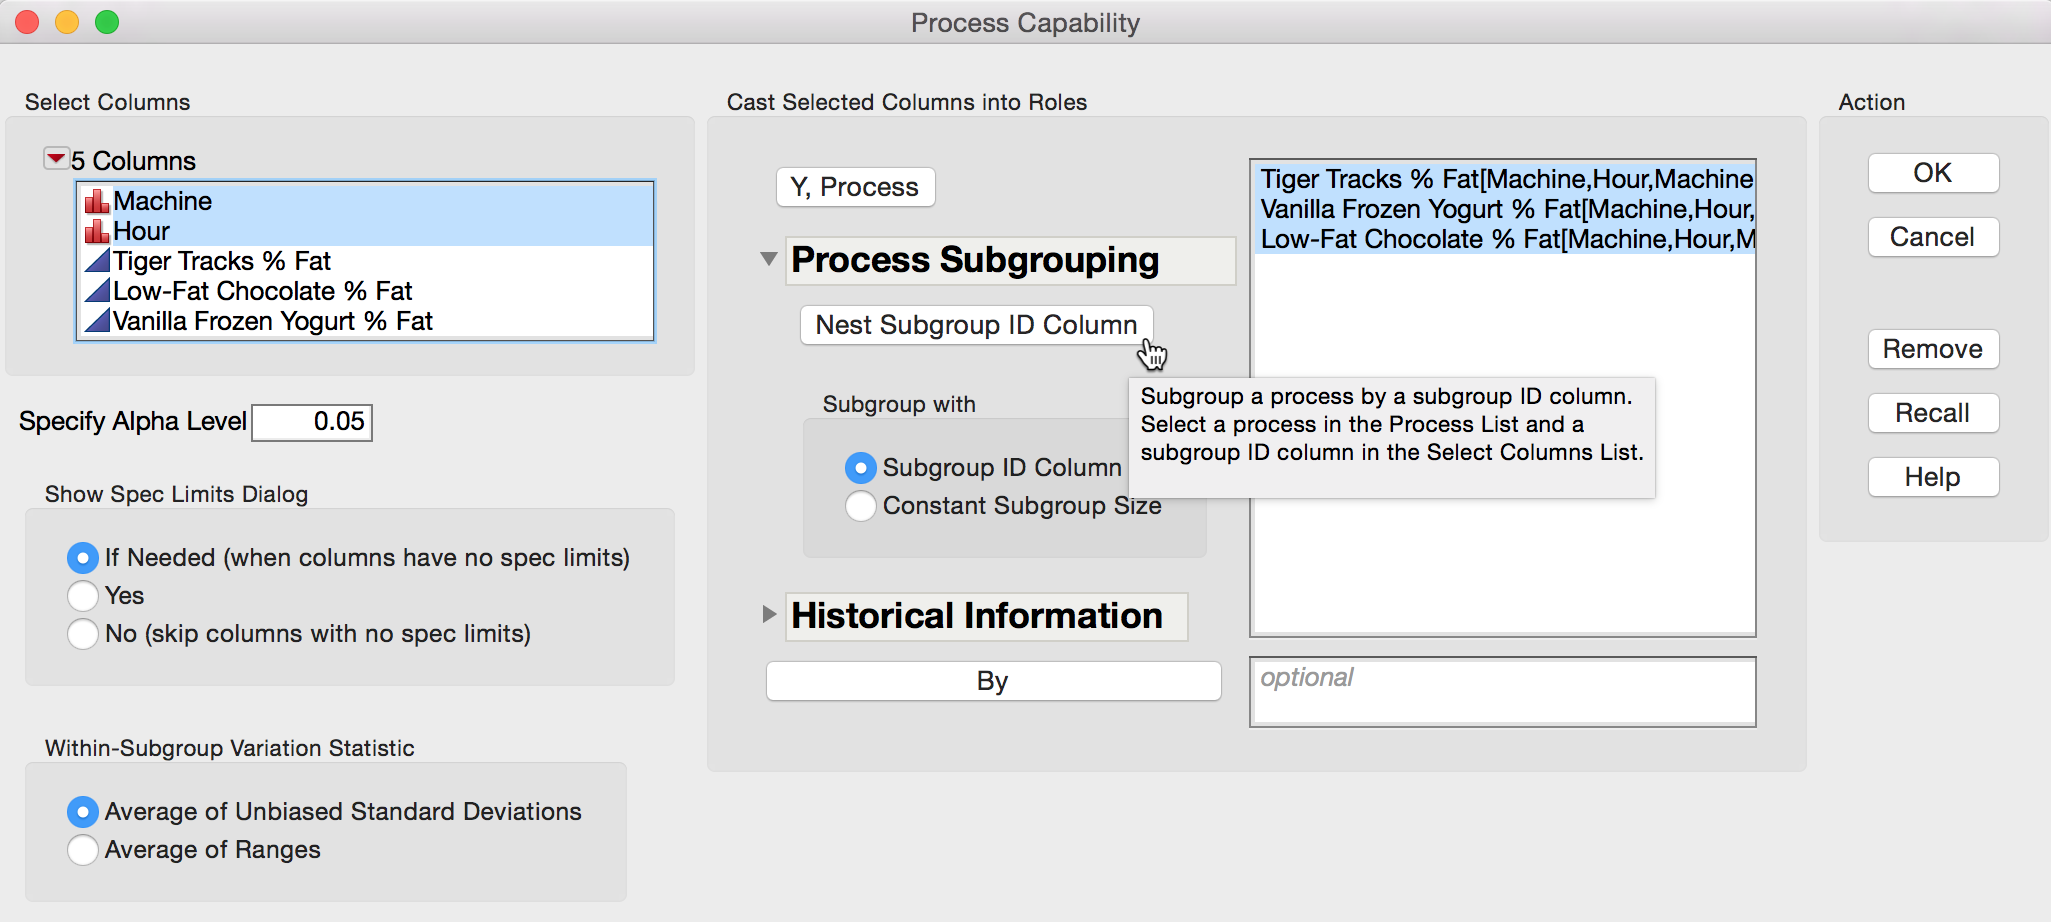
Figura 1 Posibilidad de proceso de diálogo de lanzamiento
La Figura 2 muestra el informe de capacidad de proceso inicial después de que se lanza la plataforma. (Las etiquetas de los puntos de la gráfica de objetivos se han fijado. Siempre puede identificar un punto moviendo el cursor sobre el punto para ver la etiqueta.) Con el Gráfico de objetivos y los Gráficos de cuadro de capacidad, puede visualizar rápidamente qué tan bien los procesos cumplen con las especificaciones.
Al examinar los diagramas de cajas de capacidad que se muestran en la Figura 2, vemos rápidamente que algunas de las muestras de helados Tiger Tracks no cumplieron con el porcentaje de especificaciones de grasa de leche ya que hay puntos que quedan fuera de los límites de las especificaciones. Su diagrama de caja también es bastante amplio, lo que indica una variación relativamente alta en los datos con respecto a los límites de especificaciones. A continuación, notamos que el diagrama de caja para el helado de chocolate bajo en grasa está descentrado, con la mayoría de los datos por encima de la línea objetivo. El diagrama de caja para el yogurt helado de vainilla se ve saludable. Nos gustaría examinar estos procesos con más detalle, por lo que activamos los "Informes de detalles individuales" en el menú.

Figura 2 Informe inicial de capacidad de proceso
La Figura 3 muestra el Informe de detalles individuales para el porcentaje de grasa de la leche de Ice Tracks Ice Cream. El histograma sugiere que los datos son aproximadamente normales. Una vez más, podemos ver que algunos de los datos están fuera de los límites de las especificaciones. La curva de densidad normal que utiliza la estimación de Sigma general (a largo plazo) parece ser diferente de la curva que utiliza la estimación de Sigma en el interior (a corto plazo), lo que indica que el proceso puede ser inestable y la interpretación de los índices de capacidad puede ser cuestionable . Si el proceso fuera estable, Tiger Paw podría lograr un comportamiento que se asemeje más a la curva azul que usa la estimación Dentro de Sigma.

figura 3 Helado de Tiger Tracks Informe de detalle individual
Como primer paso para determinar qué es lo que hace que el proceso de Tiger Tracks Ice Cream sea inestable para el porcentaje de grasa de leche, elegimos Seleccionar valores fuera de espec. y Color fuera de los valores especificados desde el menu principal. La Figura 4 muestra una parte de la tabla de datos con algunos de los valores fuera de especificaciones seleccionados y coloreados. Los valores que están por debajo del límite inferior de especificación están sombreados en rojo, y los valores que están por encima del límite superior de especificación están sombreados en azul. Al examinar estos valores atípicos y los datos, parece que hay problemas con las máquinas 2 y 3.

Figura 4 Valores fuera de especificación, seleccionados y coloreados.
La investigación adicional con un gráfico XBar en Control Chart Builder identifica algunos problemas con este proceso (Figura 5). La máquina 2 parece estar mezclando muy poca grasa de leche, mientras que la máquina 3 parece estar mezclando demasiado.

Figura 5 XBar Chart of Tiger Tracks% Fat utilizando Control Chart Builder
A continuación, examinamos el Informe de detalles individuales para el helado de chocolate bajo en grasa, que se muestra en la Figura 6. El histograma sugiere que los datos son aproximadamente normales. Las curvas de densidad caen una sobre otra, lo que indica un proceso estable. También vemos que las estimaciones de Sigma general y Dentro de Sigma en el informe Resumen del proceso no difieren mucho. Todos los datos están dentro de los límites de las especificaciones, pero parece que la distribución se ha desplazado hacia la derecha del objetivo. Esto significa que el consumidor está obteniendo un mayor porcentaje de grasa de lo que indica la etiqueta y que Tiger Paw está desperdiciando parte de su contenido de leche. Lograr que este proceso vuelva a su objetivo mejoraría las líneas de cintura de los consumidores y la línea de fondo de Tiger Paw. El valor de Cpk de 1.431 y el valor de Ppk de 1.429 indican que este proceso todavía es bastante capaz a pesar de estar fuera del objetivo.

Figura 6 Helado de chocolate bajo en grasa Informe de detalle individual
Finalmente, la Figura 7 muestra el Informe de detalles individuales para el yogurt helado de vainilla de Tiger Paw. Una vez más, el histograma sugiere que los datos son aproximadamente normales, y las curvas de densidad superpuestas sugieren que el proceso es estable. Los datos parecen estar centrados en el objetivo y dentro de los límites de las especificaciones. El valor de Cpk de 1.333 y el valor de Ppk de 1.324 indican que este proceso es capaz.

Figura 7 Yogur Helado Yogurt Informe Detalle Individual
Tiger Paw Ice Cream Company necesita abordar el problema de estabilidad de su proceso Tiger Ice Tracks Ice Cream para mezclar el porcentaje correcto de grasa de leche, pero los procesos de Helado de Chocolate Bajo en Grasa y Yogurt Congelado de Vainilla parecen ser capaces de mezclar la grasa de leche. . A pesar de que el proceso de helado de chocolate bajo en grasa es capaz, la compañía podría considerar intentar concentrar el porcentaje de mezcla de grasa de leche en el valor objetivo para ahorrar dinero y reducir el contenido de grasa en el helado bajo en grasa.
Para explorar este tema, consulte la documentación de JMP en Descripción de la plataforma de capacidad de proceso .
