<meta http-equiv="Content-Type" content="text/html; charset=UTF-8" />Dieser Artikel erscheint in JMPer-Kabel, Ausgabe 30, Sommer 2015 .
von Laura Lancaster LauraL @ JMP , Principal Research Statistician Entwickler, SAS
Die Analyse der Prozessfähigkeit ist ein wesentlicher Bestandteil von Six Sigma und vielen anderen Qualitätsinitiativen, die in einer Vielzahl von Branchen eingesetzt werden. Durch die Beurteilung der Leistungsfähigkeit eines stabilen Prozesses im Verhältnis zu seinen Spezifikationen können Qualitätsfachleute den aktuellen Status des Prozesses verstehen. Sie können Anpassungen vornehmen und Prozessvariationen reduzieren, wodurch Qualität und Konsistenz verbessert werden.
Da die Prozessfähigkeitsanalyse für die Erzielung und Aufrechterhaltung einer hohen Qualität so wichtig ist, enthält JMP 12 jetzt eine Prozessfähigkeitsplattform, um diese Analyse einfacher und effektiver zu gestalten. Durch das Hinzufügen weiterer Optionen zur Plattform bietet es mehr Flexibilität und modernisierte Diagramme. Es gab zwei zentrale Ideen, die unsere Entwicklung auf der neuen Plattform gesteuert haben:
- Die Prozessfähigkeitsanalyse sollte den Typ der Kontrollkarte widerspiegeln, die im statistischen Prozesssteuerungsprogramm verwendet wird.
- Die potenzielle Leistung eines Prozesses (manchmal als kurzfristige Fähigkeit bezeichnet) und die bisherige Leistung des Prozesses (manchmal als langfristige Fähigkeit bezeichnet) sollten nebeneinander verfügbar sein.
Zusätzlich zu allen Optionen, die in früheren Versionen von JMP auf der Capability-Plattform verfügbar waren, fügt die in JMP 12 eingeführte Process Capability-Plattform die folgenden neuen Funktionen hinzu:
- Ein Prozess kann durch Gruppieren von Spalten oder konstanten Untergruppengrößen gruppiert werden, die XBar-Steuerungsdiagramme widerspiegeln.
- Sowohl innerhalb als auch als Gesamtabweichung werden berechnet. Innerhalb der Variation - die in XBar- und R-, XBar-, S- und I-MR-Diagrammen berechnet wird - zeigt die Variation innerhalb von Untergruppen an und wird zur Analyse der potenziellen Leistung (manchmal als kurzfristige Variation bezeichnet) verwendet. Gesamtabweichung ist die Variation des Gesamtprozesses und wird verwendet, um die Performance der Vergangenheit (manchmal als langfristige Variation bezeichnet) zu analysieren.
- Die Berichte der Fähigkeitsindizes und die meisten Diagramme sind für beide Variationsarten verfügbar. Im Individual Detail Report können die Verteilungen sowohl innerhalb als auch als Gesamtabweichung in einem Histogramm der Daten dargestellt werden.
- Datentabellenwerte, die außerhalb der Spezifikationen liegen, können ausgewählt und farbig dargestellt werden.
Die Process Capability-Plattform unterstützt Benutzer dabei, mehrere Prozesse gleichzeitig zu analysieren. Da es jedoch wichtig ist, die Prozessfähigkeit in Verbindung mit Prozesssteuerungsdiagrammen zu analysieren, haben wir auch den individuellen Detailbericht der neuen Process Capability-Plattform zur Control Chart Builder-Plattform hinzugefügt.
Verwenden wir den fiktiven Eiscremehersteller Tiger Paw Ice Cream Company, um zu demonstrieren, wie einige dieser neuen Funktionen funktionieren. Tiger Paw
Eiscreme macht verschiedene gefrorene Desserts. Das Unternehmen verfügt über viele Spezifikationen, die einen hervorragenden Geschmack und Cremigkeit für alle Produkte garantieren und gleichzeitig die FDA-Anforderungen erfüllen. Wir werden die Produktionskapazität von Tiger Paw prüfen, um die prozentualen Milchfett-Spezifikationen für drei gefrorene Desserts zu erfüllen: Tiger Tracks Ice Cream, Low-Fat Chocolate Ice Cream und Vanilla Frozen Yogurt. Diese Produkte haben die folgenden Milchfett-Spezifikationen:
Tiger Tracks Eiscreme: Ziel = 15%, untere Spezifikationsgrenze = 14,5%, obere Spezifikationsgrenze = 15,5%
Fettarmes Schokoladeneis: Ziel = 4%, Unterer Grenzwert = 3,5%, Oberer Grenzwert = 4,5%
Vanille-gefrorener Joghurt: Ziel = 7%, untere Spezifikationsgrenze = 6,5%, obere Spezifikationsgrenze = 7,5%
In dieser Prozessfähigkeitsstudie wurden fünf Proben jedes gefrorenen Desserts acht Stunden lang zu Beginn jeder vollen Stunde aus jeder der drei Produktmischmaschinen ausgewählt. Abbildung 1 zeigt, wie wir den Startdialog für die neue Process Capability-Plattform einrichten. Wir haben Spalten zugewiesen Tiger Tracks% Fat . Fettarme Schokolade , und Vanille Gefrorener Joghurt% Fett als Prozesse und dann zugewiesen Maschine und Stunde als Untergruppenspalten für jeden dieser Prozesse. (Hinweis: Wir haben die Spezifikationsgrenzen als Spalteneigenschaften in der Datentabelle gespeichert, sodass wir die Spezifikationsgrenzen nicht über ein Dialogfeld eingeben mussten.
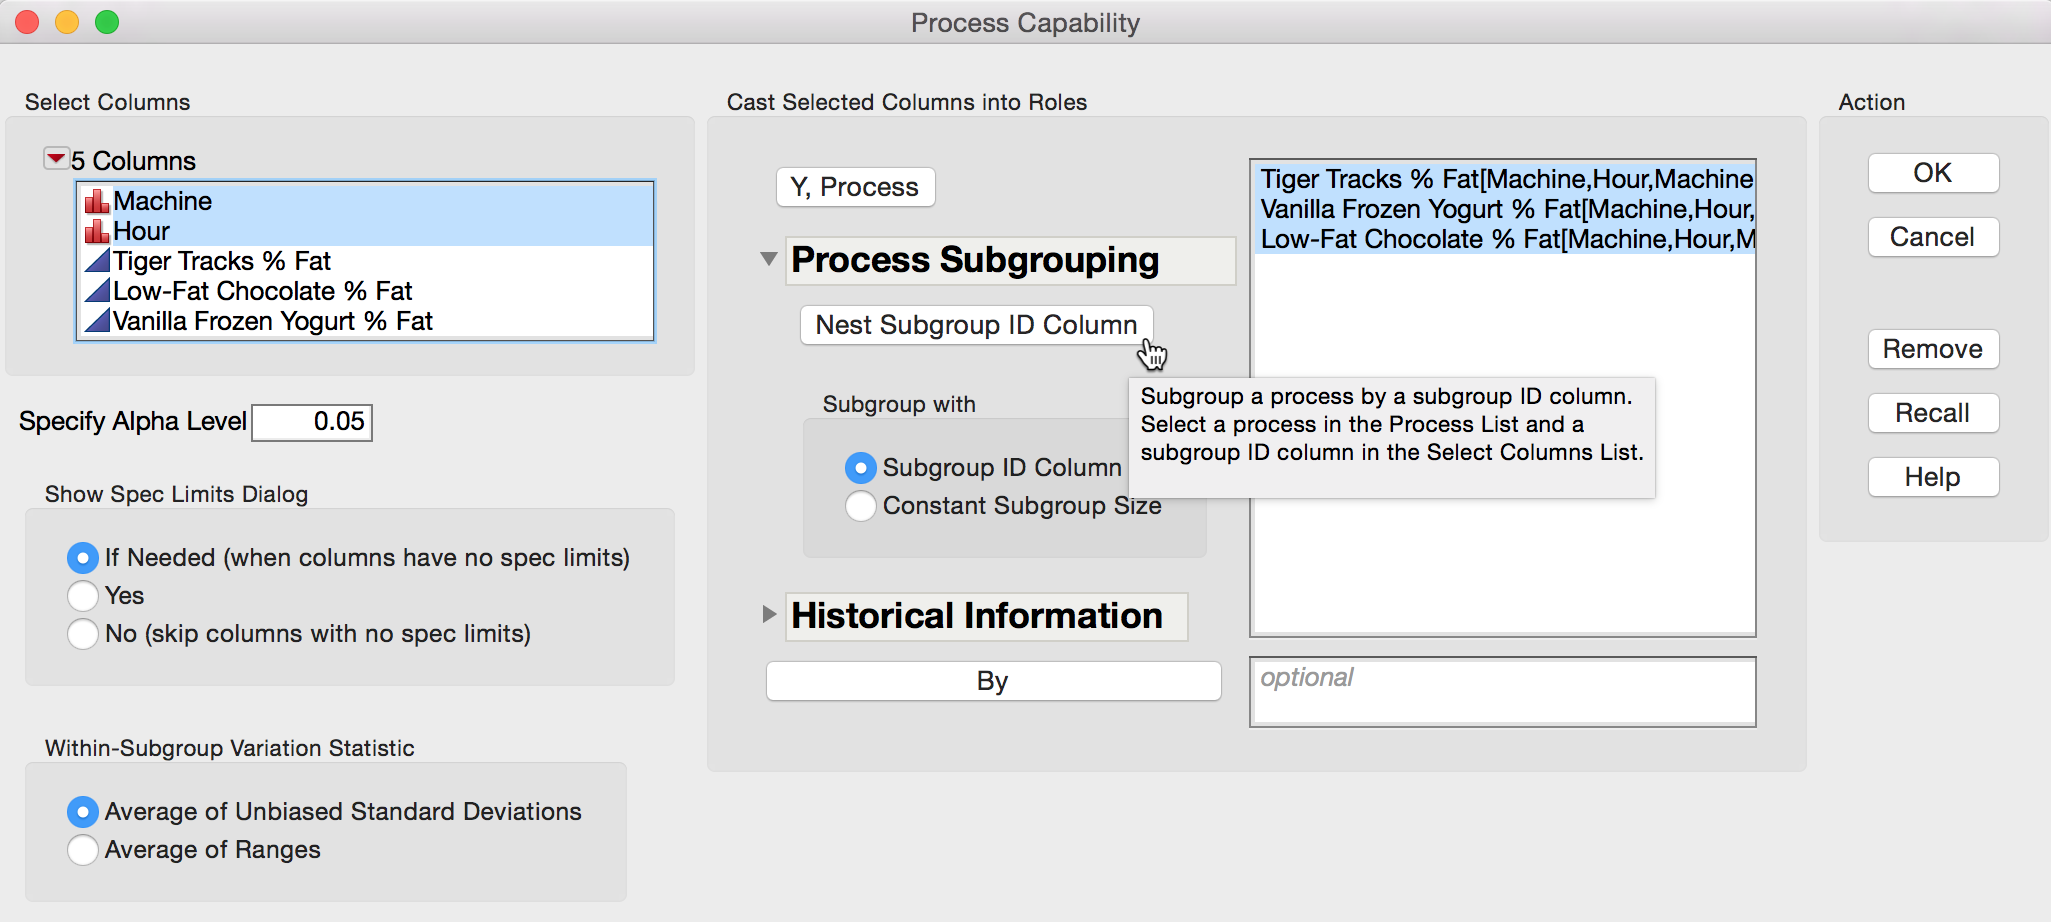
Abbildung 1 Prozessfähigkeits-Startdialogfeld
Abbildung 2 zeigt den ersten Prozessfähigkeitsbericht nach dem Start der Plattform. (Die Beschriftungen der Goal-Plot-Punkte wurden geöffnet. Sie können einen Punkt immer identifizieren, indem Sie den Cursor über den Punkt bewegen, um die Beschriftung zu sehen.) Mit den Plots für Ziel- und Fähigkeitsfeld können Sie schnell erkennen, wie gut die Prozesse den Spezifikationen entsprechen.
Bei der Untersuchung der in Abbildung 2 gezeigten Capability-Box-Plots sehen wir schnell, dass einige der Ice Cream-Proben von Tiger Tracks die prozentualen Milchfett-Spezifikationen nicht erfüllten, da es Punkte gibt, die außerhalb der Grenzwerte der Grenzwerte liegen. Sein Box-Plot ist ebenfalls ziemlich breit, was auf eine relativ große Abweichung der Daten in Bezug auf die Spezifikationsgrenzen hinweist. Als Nächstes stellen wir fest, dass der Box-Plot für die fettarme Schokoladeneiscreme außerhalb der Mitte liegt, wobei sich die meisten Daten oberhalb der Ziellinie befinden. Der Kastenplan für den Vanille-Frozen Yogurt sieht gesund aus. Wir möchten diese Prozesse genauer untersuchen und aktivieren daher die "Individual Detail Reports" aus dem Menü.

Figur 2 Prozessfähigkeit Anfangsbericht
Abbildung 3 zeigt den Einzeldetailbericht für Tiger Tracks Ice Cream in Prozent Milchfett. Das Histogramm legt nahe, dass die Daten ungefähr normal sind. Wieder sehen wir, dass einige Daten außerhalb der Spezifikationsgrenzen liegen. Die normale Dichtekurve, die die Sigma-Schätzung für Gesamt (langfristig) verwendet, scheint sich von der Kurve zu unterscheiden, die die Sigma-Schätzung (kurzfristig) verwendet, was darauf hinweist, dass der Prozess möglicherweise instabil ist und die Interpretation der Fähigkeitsindizes fragwürdig ist . Wenn der Prozess stabil ist, kann Tiger Paw möglicherweise ein Verhalten erzielen, das der blauen Kurve, die die Schätzung von Within Sigma verwendet, ähnelt.

Figur 3 Tiger Tracks Ice Cream - Einzelbericht
Als ersten Schritt bei der Bestimmung, was den Tiger Tracks Ice Cream-Prozess für Prozent Milchfett instabil macht, wählen wir Wählen Sie Out of Spec Values aus und Farbe außerhalb der Spezifikationswerte aus dem Hauptmenü. Abbildung 4 zeigt einen Teil der Datentabelle mit einigen ausgewählten und farbigen Werten außerhalb der Spezifikation. Werte, die unterhalb der unteren Spezifikationsgrenze liegen, sind rot schattiert und Werte, die oberhalb der oberen Spezifikationsgrenze liegen, sind blau schattiert. Bei der Untersuchung dieser Ausreißer und der Daten scheint es Probleme bei den Maschinen 2 und 3 zu geben.

Figur 4 Außerhalb der spezifizierten Werte, ausgewählt und farbig
Weitere Untersuchungen mit einem XBar-Diagramm im Control Chart Builder zeigen einige Probleme bei diesem Prozess auf (Abbildung 5). Maschine 2 scheint zu wenig Milchfett zu mischen, während Maschine 3 zu viel zu mischen scheint.

Abbildung 5 XBar-Diagramm von Tiger verfolgt den Fettanteil mithilfe des Steuerungsdiagramm-Generators
Als Nächstes untersuchen wir den individuellen Detailbericht für die fettarme Schokoladeneiscreme (siehe Abbildung 6). Das Histogramm legt nahe, dass die Daten ungefähr normal sind. Die Dichtekurven fallen übereinander und zeigen einen stabilen Prozess an. Wir sehen auch, dass die Schätzungen für "Gesamt-Sigma" und "Innerhalb von Sigma" im Bericht "Process Summary" nicht sehr unterschiedlich sind. Alle Daten liegen innerhalb der Spezifikationsgrenzen, es scheint jedoch, dass sich die Verteilung nach rechts vom Ziel verschoben hat. Dies bedeutet, dass der Verbraucher einen höheren Fettanteil erhält, als auf dem Etikett angegeben ist, und dass Tiger Paw etwas Milchfett verschwendet. Wenn Sie diesen Prozess wieder in die richtige Richtung bringen, werden die Gürtellinien der Verbraucher und das Ergebnis von Tiger Paw verbessert. Der Cpk-Wert von 1,431 und der Ppk-Wert von 1,429 zeigen an, dass dieser Prozess trotz Ziels noch recht gut funktioniert.

Abbildung 6 Fettarmer Schokoladeneis Einzel-Detailbericht
Schließlich zeigt Abbildung 7 den Einzeldetailbericht für Tiger Paws Vanilla Frozen Yogurt. Wiederum deutet das Histogramm darauf hin, dass die Daten ungefähr normal sind, und die überlagerten Dichtekurven legen nahe, dass der Prozess stabil ist. Die Daten scheinen auf dem Ziel zentriert zu sein und liegen innerhalb der Spezifikationsgrenzen. Der Cpk-Wert von 1,333 und der Ppk-Wert von 1,324 zeigen an, dass dieser Prozess in der Lage ist.

Abbildung 7 Vanille-Joghurteis-Einzelbericht
Die Tiger Paw Ice Cream Company muss sich mit dem Stabilitätsproblem des Tiger Tracks Ice Cream-Verfahrens für das Einmischen des richtigen Milchfettanteils befassen. Die fettarmen Schokoladeneis- und Vanille-Joghurt-Verfahren scheinen jedoch für das Mischen von Milchfett geeignet zu sein . Obwohl das Verfahren für fettarme Schokoladeneis geeignet ist, könnte das Unternehmen in Betracht ziehen, den Prozentsatz der Milchfettmischung auf den Zielwert zu konzentrieren, um Geld zu sparen und den Fettgehalt in der fettarmen Eiscreme zu reduzieren.
Weitere Informationen zu diesem Thema finden Sie in der JMP-Dokumentation unter Prozessfähigkeitsplattform - Übersicht .
