La columna QbD: un experimento factorial fraccional de QbDNota del editor: Esta publicación es de @ronkenett , Anat Reiner-Benaim y @david_s del Grupo KPA . Es parte de una serie de publicaciones de blog llamadas La columna QbD . Para obtener más información sobre los autores, haga clic en los nombres de las comunidades de los autores arriba.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaim
Las dos primeras publicaciones en estas series describió los principios y métodos de Calidad por Diseño (QbD) en la industria farmacéutica. La atención se centra ahora en el papel de diseño experimental en QbD.
La calidad por diseño en la industria farmacéutica es un enfoque sistemático para el desarrollo de productos farmacéuticos y procesos de fabricación de medicamentos. Bajo QbD, se utilizan experimentos diseñados estadísticamente para investigar de manera eficiente y efectiva cómo los factores del proceso y del producto afectan los atributos críticos de calidad. Conducen a la determinación de un “espacio de diseño”, un conjunto de condiciones de producción que se demuestra que proporcionan un producto de calidad. Una empresa que presenta una solicitud QbD obtiene alivio regulatorio, lo que significa que se permiten cambios en las condiciones de configuración dentro del espacio de diseño sin necesidad de aprobación previa. La afirmación que se escucha a menudo es que el espacio de diseño QbD consiste en pasar del “decir y hacer” al “hacer y contar”. Mientras los cambios se produzcan dentro del espacio de diseño, las agencias reguladoras sólo necesitan ser informadas sobre ellos.
Estudio de nanosuspensiones: un ejemplo
En esta publicación, analizamos las consideraciones a la hora de planificar un experimento diseñado estadísticamente, recopilar los datos, realizar el análisis estadístico y sacar conclusiones prácticas en el contexto de QbD. El ejemplo se basa en Verma et al. (2013).
El objetivo del experimento es explorar el proceso de preparación de nanosuspensiones, una formulación popular para fármacos insolubles en agua. Las nanosuspensiones implican dispersiones coloidales de partículas discretas de fármacos, que se estabilizan con polímeros y/o tensioactivos, como DOWFAX. Las nanosuspensiones logran una biodisponibilidad mejorada mediante el uso de partículas pequeñas, lo que aumenta la velocidad de disolución de fármacos con poca solubilidad. Después de comenzar con partículas más grandes, el proceso utiliza molienda para reducir su tamaño. El estudio actual examina el uso de la microfluidización en la etapa de molienda.
¿Cuáles fueron los CQA?
Verma et al. estudiaron varios atributos de calidad críticos (CQA) en el experimento: el tamaño medio de las partículas al final de la etapa de molienda y después de cuatro semanas de almacenamiento; y el potencial zeta, que sirve como indicador de estabilidad midiendo la repulsión electrostática o de carga entre partículas. Verma et al. proporcionó datos adicionales que rastrean la distribución del tamaño de las partículas a lo largo del proceso de molienda, así como el tamaño de las partículas y el potencial zeta durante el almacenamiento. Nos centraremos aquí en los resultados obtenidos al final de la molienda y el almacenamiento. En una publicación posterior, describiremos un análisis que toma en cuenta las trayectorias de estos resultados a lo largo del tiempo.
Aunque Verma et al. no indicaron valores objetivo específicos para estos CQA, escribieron que el tamaño medio de las partículas debería ser lo más pequeño posible y los potenciales zeta deberían estar lo más lejos posible de 0 (lo que indica una mayor estabilidad).
¿Cuáles fueron los factores del proceso?
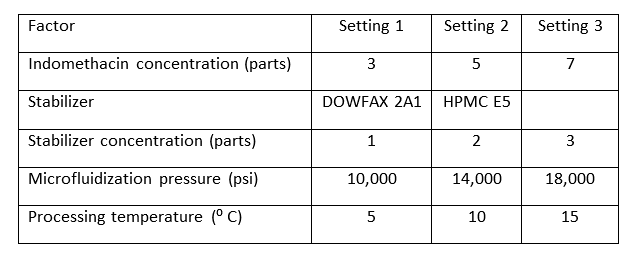
El equipo decidió incluir cinco factores diferentes en el estudio. Los factores se enumeran en la siguiente tabla, junto con sus configuraciones experimentales. El primer factor, la indometacina, es el fármaco que se preparó mediante nanosuspensión. Como se señaló, había tres concentraciones diferentes de la droga.
¿Cuál fue el diseño experimental?
El experimento se planificó como un factorial fraccional de dos niveles con puntos centrales. El factorial fraccionario fue un 2 5-1 diseño que utilizó los niveles extremos de cada uno de los factores cuantitativos. Se agregaron seis puntos centrales. El 2 5-1 El diseño permite estimar todos los efectos principales y todas las interacciones de dos factores.
Los puntos centrales hacen varias contribuciones útiles al diseño. Primero, pueden usarse para calcular estimaciones de variación experimental que no dependen de la elección de algún modelo para ajustarse a los datos. En segundo lugar, permiten comprobar si es necesario utilizar términos cuadráticos puros al relacionar los CQA con los factores. Si es así, nos ayudan a eliminar el sesgo de nuestras estimaciones cerca de la mitad de la región de diseño. Y si no, conducen a mejores propiedades de varianza para nuestras predicciones en el centro de la región. La Figura 1 muestra el JMP Variance Profiler para el diseño, asumiendo que solo los efectos principales son importantes y tomando el punto central para los factores numéricos como punto de referencia. Si se eliminan los seis puntos centrales, la varianza en la ubicación de referencia aumenta casi un 40%, de 0,091σ 2 a 0,125σ 2 . La herramienta de evaluación del diseño es muy útil aquí para decidir cuántos puntos centrales incluir.
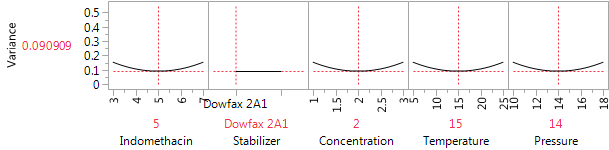
Figura 1: Variance Profiler para el diseño de 22 corridas con seis puntos centrales.

Figura 2: Elección de un diseño con la plataforma Screening Design.
¿Cómo podemos generar el diseño?
Los ejemplos de los libros de texto suelen mostrar puntos centrales cuando todos los factores son numéricos y se pueden establecer en un nivel intermedio. En este experimento, cuatro factores son numéricos, pero uno, la elección del estabilizador, es categórico. La elección natural en esta configuración es usar cada estabilizador para la mitad de los puntos centrales, que fue el diseño que usamos aquí.
Es fácil construir el diseño en JMP con la plataforma Screening Design en GAMA . Ingrese los cuatro factores numéricos con sus configuraciones extremas e ingrese el estabilizador como un factor cualitativo de dos niveles. Elija el factorial fraccional de 16 ejecuciones sin bloqueo (que no fue necesario en este estudio). Luego indica que quieres seis puntos centrales. La Figura 2 muestra la pantalla final de este proceso. Al hacer clic en Crear tabla se produce el diseño que utilizamos en este estudio.
¿Qué encontró el análisis?
Nuestro análisis incluye todos los efectos principales y las interacciones de dos factores. ¿Cómo debemos manejar los puntos centrales? Hay dos posibilidades. Si ignoramos los puntos centrales al especificar el modelo, JMP los reconocerá e incluirá un resumen de falta de ajuste en el resultado. El resumen compara el promedio de los puntos centrales con el promedio de los puntos factoriales y también calcula la estimación de la varianza del “error puro” a partir de réplicas en el centro. Para Verma et al. experimento, en realidad hay dos puntos centrales, uno para cada estabilizador y, por lo tanto, dos promedios de puntos centrales. En consecuencia, los seis puntos centrales proporcionan 2 gl por falta de ajuste (uno para cada estabilizador) y 4 gl por error puro.
En el segundo enfoque, comenzamos generando una nueva columna de "punto central" en la hoja de datos que es igual a 1 para los puntos centrales y 0 para los puntos factoriales. Incluir un efecto principal para la columna del punto central y su interacción con el estabilizador aumenta los 2 gl por falta de ajuste. El modelo ahora tiene exactamente 4 gl de error, correspondiente al error puro. La ventaja de este método es que los valores p para los efectos factoriales ahora se calcularán utilizando la estimación de la varianza del error puro.
Las Figuras 3, 4 y 5 muestran los efectos ordenados de los factores y sus interacciones. Los efectos se dan en términos de coeficientes de regresión. Debido a que los factores se ingresaron aquí con niveles reales, no codificados genéricamente como -1 y +1, el tamaño de los coeficientes depende no sólo de la fuerza del factor, sino también de la dispersión de los niveles. El diferencial también afecta al error estándar de los coeficientes. En consecuencia, el resumen del factor JMP clasifica y muestra gráficamente la fuerza de los efectos en términos de sus estadísticos t.

Figura 3: Estimaciones de parámetros ordenados para el tamaño medio de partículas al final de la fase de molienda.
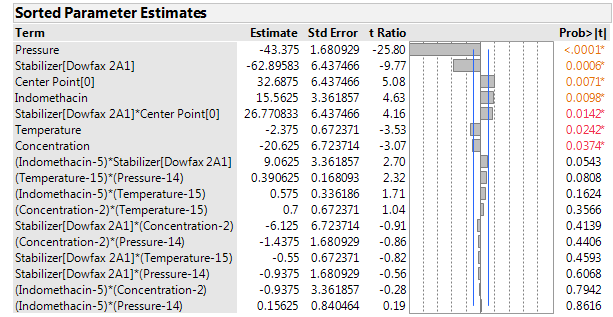
Figura 4: Estimaciones de parámetros ordenados para el tamaño medio de partículas al final de la fase de almacenamiento.
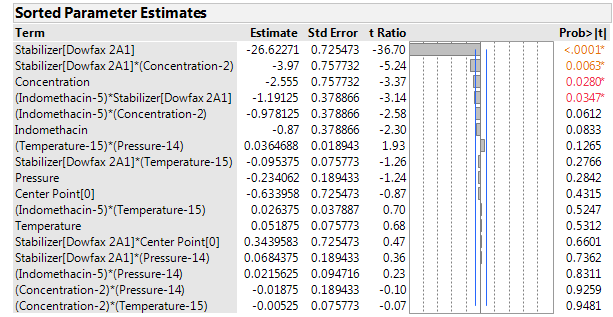
Figura 5: Estimaciones de parámetros ordenados para el potencial zeta.
¿Qué podemos concluir sobre el tamaño de las partículas?
El tamaño medio de las partículas osciló entre menos de 500 y casi 1.000 nanómetros después de la molienda. Por lo general, hubo un modesto aumento en el tamaño medio después del almacenamiento. La Figura 6 muestra la alta correlación entre los tamaños medios de partículas antes y después del almacenamiento. No sorprende que los mismos factores resulten dominantes al analizar ambas respuestas. El factor más importante es la presión de procesamiento, con un tamaño medio de partícula sustancialmente menor a alta presión.
El estabilizador también es importante, ya que DOWFAX da como resultado tamaños de partículas más pequeños. El aumento de la concentración del estabilizador tiene un efecto de reducción modesto, que es estadísticamente significativo después de la molienda pero en el límite de significación (p=0,035) después del almacenamiento. La concentración de indometacina y la temperatura de procesamiento tienen efectos relativamente pequeños. Ambos alcanzan significación estadística después de la molienda, pero son muy pequeños en comparación con los efectos de la presión y el estabilizador.
El análisis muestra claramente que aumentar la presión y utilizar el estabilizador DOWFAX son las claves para lograr un tamaño de partícula pequeño. El aumento de la concentración del estabilizador redujo el tamaño de las partículas después de la molienda, pero ese efecto fue pequeño después del almacenamiento. Las concentraciones más bajas de indometacina y las temperaturas más altas también dieron lugar a tamaños de partículas más pequeños, pero estos efectos fueron pequeños en comparación con los de la presión y el estabilizador.
El promedio del punto central es significativamente más alto que el de los puntos factoriales, lo que sugiere cierta no linealidad. Una primera suposición sería que la presión es el factor con efecto no lineal, ya que es claramente el factor numérico más fuerte. También hay importantes interacciones entre el punto central y el estabilizador. La Figura 7 muestra un gráfico del tamaño medio de partículas después de la molienda contra presión, con puntos codificados por estabilizador. Los resultados con HPMC parecen bastante lineales, pero los de DOWFAX muestran una clara curvatura. Esto sugiere que, con el estabilizador DOWFAX, los beneficios del aumento de la presión no son tan pronunciados una vez que la presión supera los 14.000 psi.
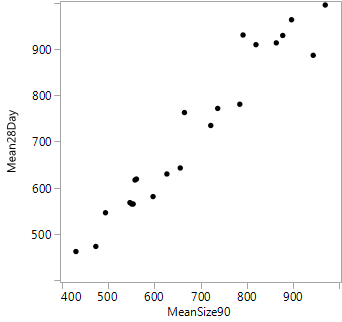
Figura 6: Gráfico del tamaño medio de partículas después de 28 días de almacenamiento frente al tamaño medio de partículas después de 90 minutos de molienda, antes del almacenamiento.
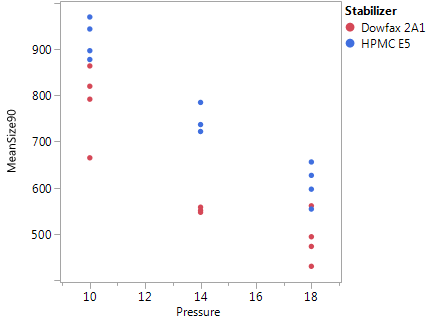
Figura 7: Gráfico del tamaño medio de partícula después de 90 minutos de molienda versus presión, codificado para estabilizador. La presión se da en unidades de 1000 psi.
¿Qué podemos concluir sobre el potencial zeta?
Los potenciales zeta oscilaron entre -8 y -76. Como todos son negativos, se desean configuraciones de factores que conduzcan a potenciales “más fuertemente negativos”. El factor dominante que afectó al potencial zeta fue el estabilizador; DOWFAX produjo resultados inferiores, en promedio, aproximadamente 53 unidades a los de HPMC. También hubo un efecto modesto de la concentración de estabilizador. El efecto de la concentración se limitó a las formulaciones con DOWFAX, con sólo un pequeño efecto usando HPMC. Es fácil ver este cambio en el efecto de la concentración utilizando el perfilador de predicción. La Figura 8 muestra el perfilador para las "condiciones preferidas": DOWFAX, alta concentración de estabilizador y alta presión, dejando la indometacina y la temperatura en sus niveles centrales. Deslizando la barra vertical del estabilizador hacia el extremo derecho del gráfico (para HPMC) se muestra que el efecto de la concentración sobre el potencial zeta se vuelve mucho más débil.
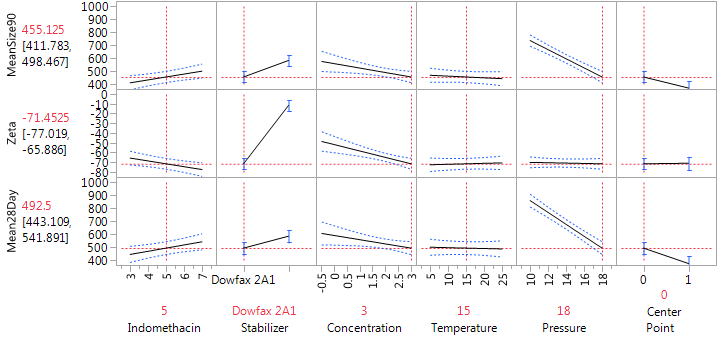
Figura 8: Perfilador de predicción en las condiciones preferidas para lograr un tamaño de partícula pequeño y potenciales zeta absolutos grandes.
Recomendaciones para el espacio de diseño.
El experimento demostró que se puede lograr un tamaño medio de partícula pequeño utilizando alta presión y el estabilizador DOWFAX. Existe un efecto modesto de la concentración del estabilizador, donde concentraciones más altas dan un tamaño de partícula más pequeño. El efecto principal sobre el potencial zeta es el estabilizador; De nuevo, DOWFAX produjo mejores resultados. Con límites de especificación para estos resultados, el espacio de diseño se puede determinar de manera muy similar a como lo hicimos en el segundo post de esta serie . El pequeño efecto de la temperatura implica que se puede establecer en gran medida mediante otros criterios, como la facilidad de operación o el costo reducido, sin efectos perjudiciales sobre los CQA. El pequeño efecto de la concentración de indometacina implica que los hallazgos son ampliamente aplicables a la producción de este fármaco.
Próximas atracciones
En la próxima publicación, mostraremos cómo lograr una configuración de diseño robusta, dentro de un espacio de diseño, utilizando un emulador estocástico.
Referencia
Verma, S., Lan, Y., Gokhale, R. y Burgess, DJ (2009). Enfoque de calidad por diseño para comprender el proceso de preparación de nanosuspensiones. Revista Internacional de Farmacéutica, 377, 185-198.
En esta publicación, analizamos las consideraciones a la hora de planificar un experimento diseñado estadísticamente, recopilar los datos, realizar el análisis estadístico y sacar conclusiones prácticas en el contexto de QbD.
