La colonna QbD: un esperimento fattoriale frazionario QbDNota dell'editore: Questo post è di @ronkenett , Anat Reiner-Benaim e @david_s del Gruppo KPA . Fa parte di una serie di post sul blog chiamati La colonna QbD . Per ulteriori informazioni sugli autori, fare clic sui nomi delle comunità degli autori sopra.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaim
I primi due post in questa serie ha descritto i principi e i metodi del Quality by Design (QbD) nell’industria farmaceutica. L’attenzione ora si sposta sul ruolo di design sperimentale in QbD.
La qualità mediante progettazione nell'industria farmaceutica è un approccio sistematico allo sviluppo di prodotti farmaceutici e ai processi di produzione dei farmaci. Nell'ambito del QbD, gli esperimenti progettati statisticamente vengono utilizzati per studiare in modo efficiente ed efficace il modo in cui i fattori di processo e di prodotto influenzano gli attributi critici di qualità. Conducono alla determinazione di uno “spazio di progettazione”, un insieme di condizioni di produzione che hanno dimostrato di fornire un prodotto di qualità. Un'azienda che presenta una richiesta QbD ottiene uno sgravio normativo, il che significa che i cambiamenti nelle condizioni di installazione all'interno dello spazio di progettazione sono consentiti senza bisogno di pre-approvazione. L’affermazione spesso sentita è che lo spazio di progettazione QbD riguarda il passaggio da “raccontare e fare” a “fare e raccontare”. Finché i cambiamenti rientrano nello spazio di progettazione, le agenzie di regolamentazione devono solo esserne informate.
Studio delle nanosospensioni: un esempio
In questo post, esaminiamo le considerazioni sulla pianificazione di un esperimento progettato statisticamente, sulla raccolta dei dati, sull'esecuzione dell'analisi statistica e sul trarre conclusioni pratiche nel contesto QbD. L'esempio è basato su Verma et al. (2013).
L'obiettivo dell'esperimento è esplorare il processo di preparazione delle nanosospensioni, una formulazione popolare per farmaci non solubili in acqua. Le nanosospensioni comportano dispersioni colloidali di particelle discrete di farmaci, che sono stabilizzate con polimeri e/o tensioattivi, come DOWFAX. Le nanosospensioni raggiungono una migliore biodisponibilità utilizzando piccole particelle, che aumentano il tasso di dissoluzione dei farmaci con scarsa solubilità. Dopo aver iniziato con particelle più grandi, il processo utilizza la macinazione per ridurne le dimensioni. Il presente studio esamina l'uso della microfluidizzazione nella fase di macinazione.
Quali erano i CQA?
Verma et al. nell'esperimento hanno studiato diversi attributi critici di qualità (CQA): la dimensione media delle particelle alla fine della fase di macinazione e dopo quattro settimane di conservazione; e il potenziale zeta, che funge da indicatore di stabilità misurando la repulsione elettrostatica o di carica tra le particelle. Verma et al. ha fornito dati aggiuntivi che tracciano la distribuzione delle dimensioni delle particelle durante il processo di macinazione, nonché sia le dimensioni delle particelle che il potenziale zeta durante lo stoccaggio. Ci concentreremo qui sui risultati ottenuti al termine della macinazione e dello stoccaggio. In un post successivo descriveremo un’analisi che tiene conto delle traiettorie di questi risultati nel tempo.
Sebbene Verma et al. non hanno indicato valori target specifici per questi CQA, hanno scritto che la dimensione media delle particelle dovrebbe essere la più piccola possibile e i potenziali zeta dovrebbero essere il più lontani possibile da 0 (indicando una maggiore stabilità).
Quali sono stati i fattori del processo?
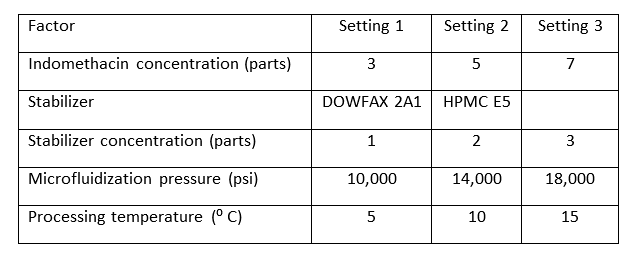
Il team ha scelto di includere cinque diversi fattori nello studio. I fattori sono elencati nella tabella seguente, insieme alle loro impostazioni sperimentali. Il primo fattore, l’indometacina, è il farmaco preparato mediante nanosospensione. Come notato, c'erano tre diverse concentrazioni del farmaco.
Qual era il disegno sperimentale?
L'esperimento è stato pianificato come fattoriale frazionario a due livelli con punti centrali. Il fattoriale frazionario era 2 5-1 disegno che utilizzava i livelli estremi di ciascuno dei fattori quantitativi. Sono stati aggiunti sei punti centrali. Il 2 5-1 il disegno permette di stimare tutti gli effetti principali e tutte le interazioni tra due fattori.
I punti centrali apportano numerosi contributi utili al design. Innanzitutto, possono essere utilizzati per calcolare stime della variazione sperimentale che non dipendono dalla scelta di un modello da adattare ai dati. In secondo luogo, forniscono una verifica per verificare se vi sia la necessità di termini quadratici puri nel mettere in relazione i CQA con i fattori. Se è così, allora ci aiutano a rimuovere le distorsioni dalle nostre stime vicino al centro della regione di progettazione. E in caso contrario, portano a migliori proprietà di varianza per le nostre previsioni nel centro della regione. La Figura 1 mostra il profiler della varianza di JMP per la progettazione, presupponendo che siano importanti solo gli effetti principali e prendendo come punto di riferimento il punto centrale dei fattori numerici. Se si eliminano i sei punti centrali, la varianza nella posizione di riferimento aumenta di quasi il 40%, da 0,091σ 2 a 0,125σ 2 . Lo strumento di valutazione del progetto è molto utile in questo caso per decidere quanti punti centrali includere.
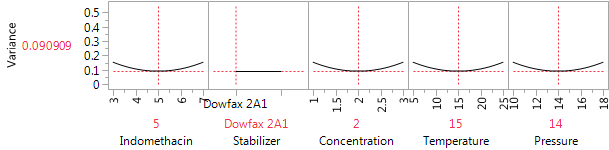
Figura 1: Il varianza Profiler per il disegno a 22 esecuzioni con sei punti centrali.

Figura 2: Scelta di un disegno con la piattaforma Screening Design.
Come possiamo generare il disegno?
Gli esempi dei libri di testo in genere mostrano i punti centrali quando tutti i fattori sono numerici e possono essere impostati su un livello intermedio. In questo esperimento quattro fattori sono numerici, ma uno, la scelta dello stabilizzatore, è categorico. La scelta naturale in questa impostazione è quella di utilizzare ciascuno stabilizzatore per metà dei punti centrali, che era il design che abbiamo utilizzato qui.
È facile costruire il disegno JMP con la piattaforma Screening Design in DOE . Inserisci i quattro fattori numerici con le loro impostazioni estreme e inserisci lo stabilizzatore come fattore qualitativo a due livelli. Scegliere il fattoriale frazionario a 16 esecuzioni senza blocco (che non era necessario in questo studio). Quindi indica che desideri sei punti centrali. La Figura 2 mostra la schermata finale di questo processo. Facendo clic su Crea tabella viene prodotto il design che abbiamo utilizzato in questo studio.
Cosa ha scoperto l’analisi?
La nostra analisi include tutti gli effetti principali e le interazioni a due fattori. Come dovremmo gestire i punti centrali? Ci sono due possibilità. Se ignoriamo i punti centrali nella specifica del modello, JMP li riconoscerà e includerà un riepilogo della mancanza di adattamento nell'output. Il riepilogo confronta la media dei punti centrali con la media dei punti fattoriali e calcola inoltre la stima della varianza dell'“errore puro” dalle repliche al centro. Per Verma et al. Nell'esperimento, ci sono in realtà due punti centrali, uno per ciascuno stabilizzatore, e quindi due medie dei punti centrali. Di conseguenza, i sei punti centrali forniscono 2 df per mancanza di adattamento (uno per ciascuno stabilizzatore) e 4 df per errore puro.
Nel secondo approccio, iniziamo generando una nuova colonna “punto centrale” nella scheda tecnica che è uguale a 1 per i punti centrali e 0 per i punti fattoriali. Includendo un effetto principale per la colonna del punto centrale e la sua interazione con lo stabilizzatore, vengono rilevati i 2 df per mancanza di adattamento. Il modello ora ha esattamente 4 df di errore, corrispondenti all'errore puro. Il vantaggio di questo metodo è che i valori p per gli effetti fattoriali verranno ora calcolati utilizzando la stima della varianza dell'errore puro.
Le figure 3, 4 e 5 mostrano gli effetti ordinati per i fattori e le loro interazioni. Gli effetti sono espressi in termini di coefficienti di regressione. Poiché qui i fattori sono stati inseriti con livelli reali, non codificati genericamente in -1 e +1, la dimensione dei coefficienti dipende non solo dalla forza del fattore, ma anche dalla diffusione dei livelli. Lo spread influisce anche sull'errore standard dei coefficienti. Di conseguenza, il riepilogo del fattore JMP ordina e visualizza graficamente la forza degli effetti in termini di statistiche t.

Figura 3: stime dei parametri ordinati per la dimensione media delle particelle alla fine della fase di macinazione.
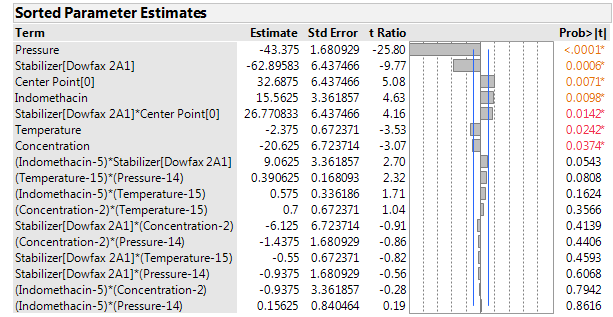
Figura 4: stime dei parametri ordinati per la dimensione media delle particelle alla fine della fase di stoccaggio.
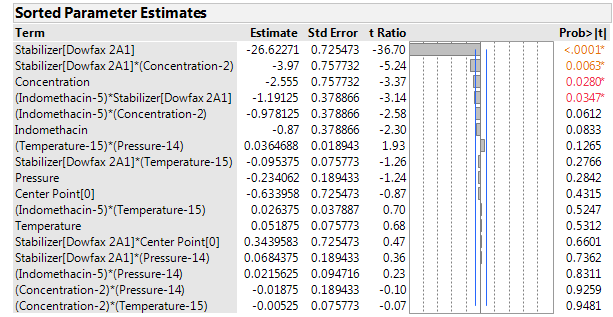
Figura 5: stime dei parametri ordinati per il potenziale zeta.
Cosa possiamo concludere sulla dimensione delle particelle?
La dimensione media delle particelle variava da meno di 500 a quasi 1.000 nanometri dopo la macinazione. In genere, si è verificato un modesto aumento della dimensione media dopo la conservazione. La Figura 6 mostra l'elevata correlazione tra le dimensioni medie delle particelle prima e dopo lo stoccaggio. Non sorprende che gli stessi fattori risultino dominanti nell’analisi di entrambe queste risposte. Il fattore più importante è la pressione di lavorazione, con una dimensione media delle particelle sostanzialmente inferiore ad alta pressione.
Anche lo stabilizzante è importante, poiché DOWFAX produce particelle di dimensioni più piccole. L'aumento della concentrazione dello stabilizzante ha un effetto di riduzione modesto, che è statisticamente significativo dopo la macinazione ma al limite della significatività (p=0,035) dopo la conservazione. La concentrazione di indometacina e la temperatura di lavorazione hanno effetti relativamente piccoli. Entrambi raggiungono la significatività statistica dopo la macinazione, ma sono molto piccoli rispetto agli effetti della pressione e dello stabilizzatore.
L'analisi mostra chiaramente che l'aumento della pressione e l'utilizzo dello stabilizzatore DOWFAX sono la chiave per ottenere particelle di piccole dimensioni. L'aumento della concentrazione dello stabilizzante riduceva la dimensione delle particelle dopo la macinazione, ma tale effetto era minimo dopo la conservazione. Anche concentrazioni più basse di indometacina e temperature più elevate hanno portato a dimensioni delle particelle più piccole, ma questi effetti erano piccoli rispetto a quelli della pressione e dello stabilizzante.
La media del punto centrale è significativamente più alta di quella dei punti fattoriali, suggerendo una certa non linearità. Una prima ipotesi sarebbe che la pressione sia il fattore con l’effetto non lineare, poiché è chiaramente il fattore numerico più forte. Ci sono anche punti centrali significativi da parte delle interazioni stabilizzatrici. La Figura 7 mostra un grafico della dimensione media delle particelle dopo la macinazione contro pressione, con punti codificati dallo stabilizzatore. I risultati con HPMC appaiono abbastanza lineari, ma quelli per DOWFAX mostrano una chiara curvatura. Ciò suggerisce che, con lo stabilizzatore DOWFAX, i benefici derivanti dall'aumento della pressione non sono così pronunciati una volta che la pressione supera i 14.000 psi.
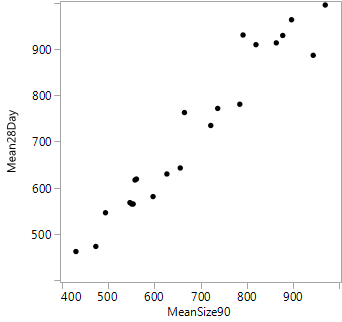
Figura 6: Grafico della dimensione media delle particelle dopo 28 giorni di conservazione rispetto alla dimensione media delle particelle dopo 90 minuti di macinazione, prima dello stoccaggio.
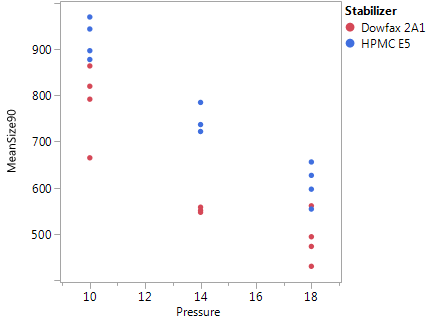
Figura 7: Grafico della dimensione media delle particelle dopo 90 minuti di macinazione rispetto alla pressione, codificato per stabilizzante. La pressione è espressa in unità di 1.000 psi.
Cosa possiamo concludere sul potenziale zeta?
I potenziali zeta variavano da -8 a -76. Poiché tutti sono negativi, sono auspicabili impostazioni fattoriali che portino a potenziali “più fortemente negativi”. Il fattore dominante che influenza il potenziale zeta è stato lo stabilizzatore, con DOWFAX che ha portato a risultati inferiori, in media, di circa 53 unità rispetto a HPMC. C'è stato anche un effetto modesto della concentrazione dello stabilizzante. L'effetto della concentrazione era limitato alle formulazioni con DOWFAX, con solo un piccolo effetto utilizzando HPMC. È facile vedere questo cambiamento nell'effetto della concentrazione utilizzando il profiler di previsione. La Figura 8 mostra il profiler per le “condizioni preferite”: DOWFAX, alta concentrazione di stabilizzante e alta pressione, lasciando l'indometacina e la temperatura ai livelli centrali. Facendo scorrere la barra verticale dello stabilizzatore verso l'estremità destra del grafico (per HPMC) si nota che l'effetto della concentrazione sul potenziale zeta diventa molto più debole.
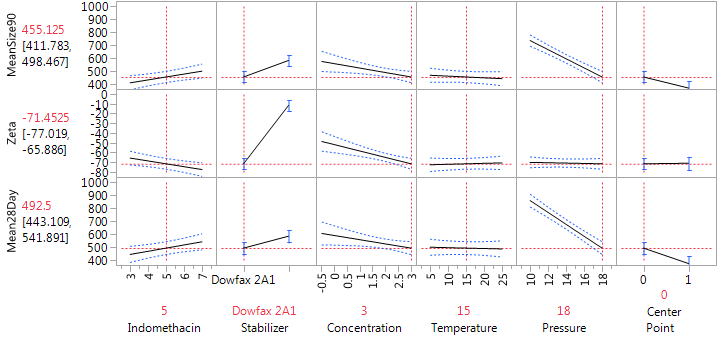
Figura 8: Prediction Profiler alle condizioni preferite per ottenere particelle di piccole dimensioni e grandi potenziali zeta assoluti.
Raccomandazioni per lo spazio di progettazione
L'esperimento ha dimostrato che è possibile ottenere una dimensione media delle particelle piccola utilizzando l'alta pressione e lo stabilizzatore DOWFAX. C'è un effetto modesto della concentrazione dello stabilizzante, con concentrazioni più elevate che danno dimensioni delle particelle più piccole. L'effetto primario sul potenziale zeta è lo stabilizzatore; ancora una volta, DOWFAX ha prodotto risultati migliori. Con i limiti di specifica per questi risultati, lo spazio di progettazione può quindi essere determinato in modo molto simile a quanto fatto in precedenza il secondo post di questa serie . Il piccolo effetto della temperatura implica che può essere determinato in gran parte da altri criteri, come la facilità di funzionamento o i costi ridotti, senza effetti dannosi sui CQA. Il piccolo effetto della concentrazione di indometacina implica che i risultati sono ampiamente applicabili alla produzione di questo farmaco.
Prossime attrazioni
Nel prossimo post mostreremo come ottenere un'impostazione di progettazione robusta, all'interno di uno spazio di progettazione, utilizzando un emulatore stocastico.
Riferimento
Verma, S., Lan, Y., Gokhale, R. e Burgess, DJ (2009). Approccio qualità per progettazione per comprendere il processo di preparazione della nanosospensione. Giornale internazionale di farmaceutica, 377, 185-198.
In questo post, esaminiamo le considerazioni sulla pianificazione di un esperimento progettato statisticamente, sulla raccolta dei dati, sull'esecuzione dell'analisi statistica e sul trarre conclusioni pratiche nel contesto QbD.
