Die QbD-Spalte: Ein fraktioniertes QbD-FakultätsexperimentAnmerkung der Redaktion: Dieser Beitrag ist von @ronkenett , Anat Reiner-Benaim und @david_s des KPA-Gruppe . Es ist Teil einer Reihe von Blogbeiträgen mit dem Titel Die QbD-Spalte . Für weitere Informationen zu den Autoren klicken Sie oben auf die Community-Namen der Autoren.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaim
Die ersten beiden Beiträge in diese Serie beschrieb die Prinzipien und Methoden von Quality by Design (QbD) in der Pharmaindustrie. Der Fokus verlagert sich nun auf die Rolle von experimentelles Design in QbD.
„Quality by Design“ in der Pharmaindustrie ist ein systematischer Ansatz zur Entwicklung von Arzneimittelprodukten und Arzneimittelherstellungsprozessen. Im Rahmen von QbD werden statistisch konzipierte Experimente verwendet, um effizient und effektiv zu untersuchen, wie Prozess- und Produktfaktoren kritische Qualitätsmerkmale beeinflussen. Sie führen zur Festlegung eines „Designraums“, einer Sammlung von Produktionsbedingungen, die nachweislich ein Qualitätsprodukt liefern. Ein Unternehmen, das eine QbD-Einreichung vornimmt, erhält behördliche Erleichterungen, was bedeutet, dass Änderungen der Einrichtungsbedingungen innerhalb des Designbereichs ohne vorherige Genehmigung zulässig sind. Die oft gehörte Aussage lautet, dass es im QbD-Designraum darum geht, vom „Erzählen und Tun“ zum „Tun und Erzählen“ überzugehen. Solange es Änderungen im Designbereich gibt, müssen die Regulierungsbehörden lediglich darüber informiert werden.
Untersuchung von Nanosuspensionen: Ein Beispiel
In diesem Beitrag befassen wir uns mit Überlegungen zur Planung eines statistisch konzipierten Experiments, zum Sammeln der Daten, zur Durchführung der statistischen Analyse und zum Ziehen praktischer Schlussfolgerungen im QbD-Kontext. Das Beispiel basiert auf Verma et al. (2013).
Ziel des Experiments ist es, den Prozess der Herstellung von Nanosuspensionen zu untersuchen, einer beliebten Formulierung für wasserunlösliche Medikamente. Bei Nanosuspensionen handelt es sich um kolloidale Dispersionen einzelner Arzneimittelpartikel, die mit Polymeren und/oder Tensiden wie DOWFAX stabilisiert werden. Nanosuspensionen erreichen durch den Einsatz kleiner Partikel eine verbesserte Bioverfügbarkeit, was die Auflösungsgeschwindigkeit bei schlecht löslichen Arzneimitteln erhöht. Nachdem mit größeren Partikeln begonnen wurde, wird deren Größe durch Mahlen reduziert. Die aktuelle Studie untersucht den Einsatz der Mikrofluidisierung in der Mahlphase.
Was waren die CQAs?
Verma et al. untersuchten im Experiment mehrere kritische Qualitätsmerkmale (CQAs): die mittlere Größe der Partikel am Ende der Mahlphase und nach vierwöchiger Lagerung; und das Zeta-Potential, das als Indikator für Stabilität dient, indem es die elektrostatische oder Ladungsabstoßung zwischen Partikeln misst. Verma et al. lieferte zusätzliche Daten, die die Partikelgrößenverteilung während des Mahlprozesses sowie sowohl die Partikelgröße als auch das Zetapotenzial während der Lagerung verfolgen. Wir konzentrieren uns hier auf die Ergebnisse, die am Ende des Mahlens und der Lagerung erzielt werden. In einem späteren Beitrag werden wir eine Analyse beschreiben, die die Entwicklung dieser Ergebnisse im Zeitverlauf berücksichtigt.
Obwohl Verma et al. gaben keine spezifischen Zielwerte für diese CQAs an, sondern schrieben, dass die mittlere Partikelgröße so klein wie möglich sein sollte und die Zetapotentiale so weit wie möglich von 0 entfernt sein sollten (was auf eine größere Stabilität hinweist).
Was waren die Prozessfaktoren?
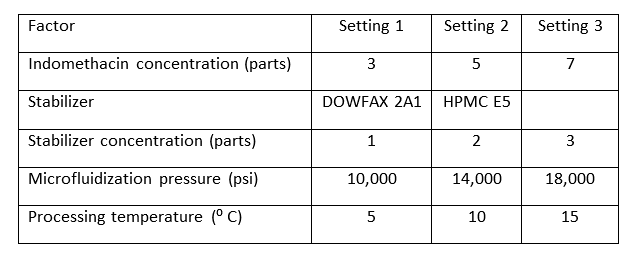
Das Team entschied sich dafür, fünf verschiedene Faktoren in die Studie einzubeziehen. Die Faktoren sind in der folgenden Tabelle zusammen mit ihren experimentellen Einstellungen aufgeführt. Der erste Faktor, Indomethacin, ist das Medikament, das durch Nanosuspension hergestellt wurde. Wie bereits erwähnt, gab es drei verschiedene Konzentrationen des Arzneimittels.
Wie war das experimentelle Design?
Das Experiment war als zweistufiges Bruchfaktorielles mit Mittelpunkten geplant. Die Bruchfakultät war eine 2 5-1 Design, das die extremen Werte jedes der quantitativen Faktoren nutzte. Sechs Mittelpunkte wurden hinzugefügt. Die 2 5-1 Das Design ermöglicht die Abschätzung aller Haupteffekte und aller Zwei-Faktor-Wechselwirkungen.
Die Mittelpunkte leisten mehrere nützliche Beiträge zum Design. Erstens können sie verwendet werden, um Schätzungen der experimentellen Variation zu berechnen, die nicht von der Auswahl eines Modells zur Anpassung an die Daten abhängen. Zweitens bieten sie eine gewisse Überprüfung, ob reine quadratische Terme erforderlich sind, um die CQAs mit den Faktoren in Beziehung zu setzen. Wenn ja, dann helfen sie uns, Verzerrungen aus unseren Schätzungen in der Mitte des Designbereichs zu beseitigen. Und wenn nicht, dann führen sie zu besseren Varianzeigenschaften für unsere Vorhersagen im Zentrum der Region. Abbildung 1 zeigt den JMP Variance Profiler für den Entwurf, wobei davon ausgegangen wird, dass nur Haupteffekte wichtig sind und der Mittelpunkt für die numerischen Faktoren als Bezugspunkt dient. Wenn die sechs Mittelpunkte gelöscht werden, erhöht sich die Varianz am Referenzort um fast 40 %, ausgehend von 0,091σ 2 bis 0,125σ 2 . Das Design-Bewertungstool ist hier sehr hilfreich bei der Entscheidung, wie viele Mittelpunkte einbezogen werden sollen.
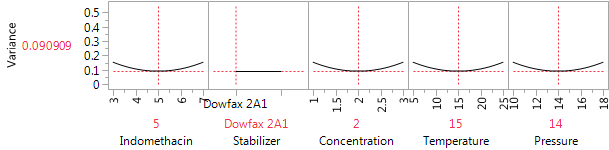
Abbildung 1: Der Varianzprofiler für das 22-Run-Design mit sechs Mittelpunkten.

Abbildung 2: Auswahl eines Designs mit der Screening Design-Plattform.
Wie können wir das Design generieren?
Lehrbuchbeispiele zeigen typischerweise Mittelpunkte, wenn alle Faktoren numerisch sind und auf ein mittleres Niveau eingestellt werden können. In diesem Experiment sind vier Faktoren numerischer Natur, aber einer, die Wahl des Stabilisators, ist kategorisch. Die natürliche Wahl in dieser Einstellung besteht darin, jeden Stabilisator für die Hälfte der Mittelpunkte zu verwenden, was auch das Design war, das wir hier verwendet haben.
Es ist einfach, das Design zu konstruieren JMP mit der Screening Design Plattform in DAMHIRSCHKUH . Geben Sie die vier numerischen Faktoren mit ihren Extremeinstellungen ein und geben Sie den Stabilisator als zweistufigen qualitativen Faktor ein. Wählen Sie die 16-Läufe-Fakultät ohne Blockierung (die in dieser Studie nicht benötigt wurde). Geben Sie dann an, dass Sie sechs Mittelpunkte wünschen. Abbildung 2 zeigt den letzten Bildschirm dieses Prozesses. Durch Klicken auf „Tabelle erstellen“ wird das Design erstellt, das wir in dieser Studie verwendet haben.
Was hat die Analyse ergeben?
Unsere Analyse umfasst alle wesentlichen Effekte und Zwei-Faktor-Wechselwirkungen. Wie sollen wir mit den Mittelpunkten umgehen? Es gibt zwei Möglichkeiten. Wenn wir die Mittelpunkte bei der Spezifikation des Modells ignorieren, erkennt JMP sie und fügt in der Ausgabe eine Zusammenfassung der fehlenden Passung ein. Die Zusammenfassung vergleicht den Durchschnitt an den Mittelpunkten mit dem Durchschnitt der Fakultätspunkte und berechnet außerdem die „reine Fehler“-Varianzschätzung aus Replikaten in der Mitte. Für Verma et al. Experiment gibt es tatsächlich zwei Mittelpunkte, einen für jeden Stabilisator, und daher zwei Mittelpunktmittelwerte. Folglich liefern die sechs Mittelpunkte 2 df für mangelnde Anpassung (einer für jeden Stabilisator) und 4 df für reinen Fehler.
Beim zweiten Ansatz beginnen wir mit der Generierung einer neuen „Mittelpunkt“-Spalte im Datenblatt, die für die Mittelpunkte 1 und für die Fakultätspunkte den Wert 0 hat. Das Einbeziehen eines Haupteffekts für die Mittelpunktsäule und deren Wechselwirkung mit dem Stabilisator nimmt den 2 df wegen mangelnder Passung auf. Das Modell hat nun genau 4 df für Fehler, entsprechend dem reinen Fehler. Der Vorteil dieser Methode besteht darin, dass die p-Werte für die faktoriellen Effekte nun anhand der reinen Fehlervarianzschätzung berechnet werden.
Die Abbildungen 3, 4 und 5 zeigen die sortierten Effekte für die Faktoren und ihre Wechselwirkungen. Die Auswirkungen werden in Form von Regressionskoeffizienten angegeben. Da die Faktoren hier mit realen Stufen eingegeben wurden und nicht generisch auf -1 und +1 kodiert sind, hängt die Größe der Koeffizienten nicht nur von der Stärke des Faktors, sondern auch von der Streuung der Stufen ab. Die Streuung beeinflusst auch den Standardfehler der Koeffizienten. Folglich sortiert die JMP-Faktor-Zusammenfassung die Stärke der Effekte in Bezug auf ihre t-Statistiken und zeigt sie grafisch an.

Abbildung 3: Sortierte Parameterschätzungen für die mittlere Partikelgröße am Ende der Mahlphase.
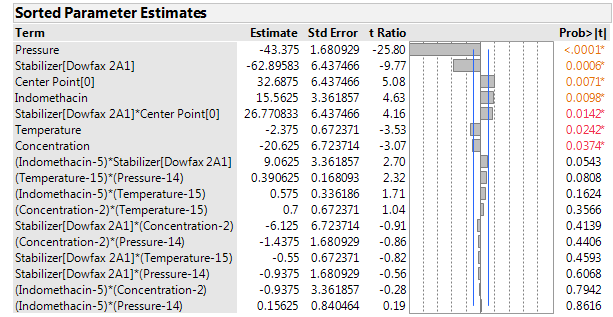
Abbildung 4: Sortierte Parameterschätzungen für die mittlere Partikelgröße am Ende der Lagerphase.
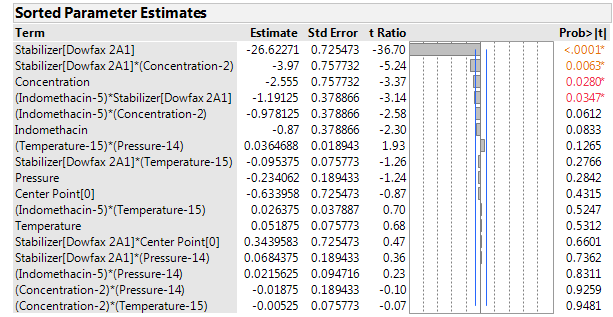
Abbildung 5: Sortierte Parameterschätzungen für das Zetapotential.
Welche Schlussfolgerungen können wir über die Partikelgröße ziehen?
Die mittlere Partikelgröße lag nach dem Mahlen zwischen unter 500 und fast 1.000 Nanometern. Typischerweise kam es nach der Lagerung zu einem leichten Anstieg der mittleren Größe. Abbildung 6 zeigt die hohe Korrelation zwischen den mittleren Partikelgrößen vor und nach der Lagerung. Es überrascht nicht, dass sich bei der Analyse beider Antworten dieselben Faktoren als dominant erweisen. Der stärkste Faktor ist der Verarbeitungsdruck, wobei die mittlere Partikelgröße bei hohem Druck wesentlich geringer ist.
Auch der Stabilisator ist wichtig, da DOWFAX zu kleineren Partikelgrößen führt. Eine Erhöhung der Konzentration des Stabilisators hat einen mäßigen Reduktionseffekt, der nach dem Mahlen statistisch signifikant ist, nach der Lagerung jedoch an der Grenze der Signifikanz liegt (p=0,035). Die Konzentration von Indomethacin und die Verarbeitungstemperatur haben relativ geringe Auswirkungen. Beide erreichen nach dem Mahlen statistische Signifikanz, sind aber im Vergleich zu den Auswirkungen von Druck und Stabilisator sehr gering.
Die Analyse zeigt deutlich, dass die Erhöhung des Drucks und die Verwendung des DOWFAX-Stabilisators der Schlüssel zum Erreichen kleiner Partikelgrößen sind. Durch Erhöhen der Konzentration des Stabilisators verringerte sich die Partikelgröße nach dem Mahlen, dieser Effekt war jedoch nach der Lagerung gering. Niedrigere Konzentrationen von Indomethacin und höhere Temperaturen führten ebenfalls zu kleineren Partikelgrößen, diese Effekte waren jedoch im Vergleich zu denen von Druck und Stabilisator gering.
Der Mittelpunktdurchschnitt ist deutlich höher als der an den Fakultätspunkten, was auf eine gewisse Nichtlinearität schließen lässt. Eine erste Vermutung wäre, dass der Druck der Faktor mit dem nichtlinearen Effekt ist, da er eindeutig der stärkste numerische Faktor ist. Es gibt auch signifikante Mittelpunktswechselwirkungen durch Stabilisatoren. Abbildung 7 zeigt ein Diagramm der mittleren Partikelgröße nach dem Mahlen gegen den Druck, wobei die Punkte nach Stabilisator kodiert sind. Die Ergebnisse mit HPMC erscheinen recht linear, die für DOWFAX zeigen jedoch eine deutliche Krümmung. Dies deutet darauf hin, dass mit dem DOWFAX-Stabilisator die Vorteile einer Druckerhöhung nicht mehr so ausgeprägt sind, sobald der Druck 14.000 psi überschreitet.
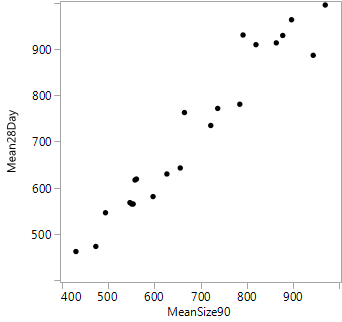
Abbildung 6: Diagramm der mittleren Partikelgröße nach 28 Tagen Lagerung im Vergleich zur mittleren Partikelgröße nach 90 Minuten Mahlen vor der Lagerung.
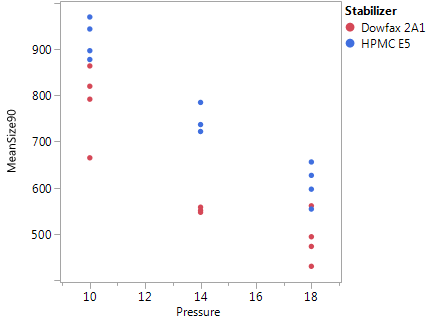
Abbildung 7: Diagramm der mittleren Partikelgröße nach 90 Minuten Mahlen vs. Druck, kodiert für Stabilisator. Der Druck wird in Einheiten von 1.000 psi angegeben.
Welche Schlussfolgerungen können wir über das Zeta-Potenzial ziehen?
Die Zetapotentiale lagen zwischen -8 und -76. Da alle negativ sind, sind Faktoreinstellungen erwünscht, die zu „stärker negativen“ Potenzialen führen. Der dominierende Faktor, der das Zeta-Potenzial beeinflusste, war der Stabilisator, wobei DOWFAX zu Ergebnissen führte, die im Durchschnitt um etwa 53 Einheiten niedriger waren als bei HPMC. Es gab auch einen mäßigen Einfluss der Stabilisatorkonzentration. Die Wirkung der Konzentration war auf die Formulierungen mit DOWFAX beschränkt, bei Verwendung von HPMC war die Wirkung nur gering. Mit dem Prediction Profiler lässt sich diese Änderung der Konzentrationswirkung leicht erkennen. Abbildung 8 zeigt den Profiler für die „bevorzugten Bedingungen“: DOWFAX, hohe Stabilisatorkonzentration und hoher Druck, wobei Indomethacin und Temperatur auf ihrem mittleren Niveau bleiben. Das Verschieben des vertikalen Balkens für Stabilisator an das rechte Ende des Diagramms (für HPMC) zeigt, dass die Wirkung der Konzentration auf das Zetapotential viel schwächer wird.
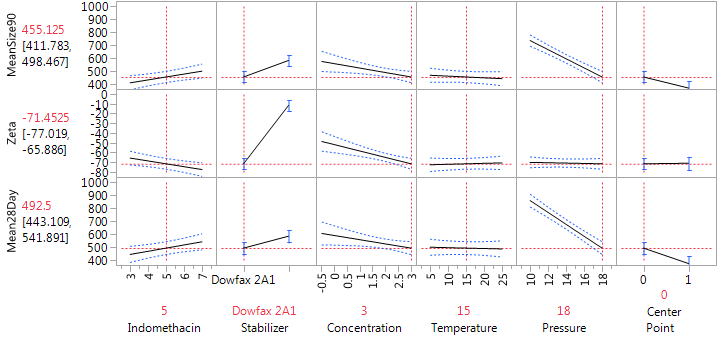
Abbildung 8: Prediction Profiler bei den bevorzugten Bedingungen zum Erreichen kleiner Partikelgrößen und großer absoluter Zetapotentiale.
Empfehlungen für Gestaltungsräume
Das Experiment zeigte, dass durch die Verwendung von hohem Druck und dem DOWFAX-Stabilisator eine kleine mittlere Partikelgröße erreicht werden kann. Die Stabilisatorkonzentration wirkt sich nur geringfügig aus, wobei höhere Konzentrationen zu einer kleineren Partikelgröße führen. Der Haupteffekt auf das Zetapotential ist der Stabilisator; Auch hier erzielte DOWFAX bessere Ergebnisse. Mit Spezifikationsgrenzen für diese Ergebnisse kann der Designraum dann auf ähnliche Weise bestimmt werden, wie wir es in getan haben der zweite Beitrag dieser Serie . Der geringe Einfluss der Temperatur impliziert, dass sie weitgehend durch andere Kriterien wie einfache Bedienung oder reduzierte Kosten festgelegt werden kann, ohne schädliche Auswirkungen auf die CQAs. Der geringe Einfluss der Indomethacin-Konzentration lässt darauf schließen, dass die Ergebnisse weitgehend auf die Herstellung dieses Arzneimittels anwendbar sind.
Kommende Attraktionen
Im nächsten Beitrag zeigen wir, wie man mithilfe eines stochastischen Emulators einen robusten Designaufbau innerhalb eines Designraums erreicht.
Referenz
Verma, S., Lan, Y., Gokhale, R. und Burgess, DJ (2009). „Quality by Design“-Ansatz zum Verständnis des Prozesses der Nanosuspensionsherstellung. International Journal of Pharmaceutics, 377, 185-198.
In diesem Beitrag befassen wir uns mit Überlegungen zur Planung eines statistisch konzipierten Experiments, zum Sammeln der Daten, zur Durchführung der statistischen Analyse und zum Ziehen praktischer Schlussfolgerungen im QbD-Kontext.
