La colonne QbD : une expérience factorielle fractionnaire QbDNote de l'éditeur: Ce message est de @ronkenett , Anat Reiner-Benaïm et @david_s de la Groupe KPA . Il fait partie d'une série d'articles de blog appelés La chronique QbD . Pour plus d'informations sur les auteurs, cliquez sur les noms de communauté des auteurs ci-dessus.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaïm
Les deux premiers messages dans ces séries a décrit les principes et les méthodes du Quality by Design (QbD) dans l'industrie pharmaceutique. L'accent est désormais mis sur le rôle de conception expérimentale dans QbD.
La qualité par conception dans l'industrie pharmaceutique est une approche systématique du développement de produits pharmaceutiques et de processus de fabrication de médicaments. Dans le cadre de QbD, des expériences conçues statistiquement sont utilisées pour étudier de manière efficace et efficiente la manière dont les facteurs de processus et de produit affectent les attributs de qualité critiques. Ils conduisent à la détermination d’un « espace de conception », un ensemble de conditions de production dont il est démontré qu’elles fournissent un produit de qualité. Une entreprise effectuant un dépôt QbD bénéficie d'un allègement réglementaire, ce qui signifie que les modifications des conditions d'installation dans l'espace de conception sont autorisées sans avoir besoin d'une approbation préalable. L’affirmation souvent entendue est que l’espace de conception QbD consiste à passer du « dire et faire » au « faire et dire ». Tant que les changements restent dans l’espace de conception, les agences de réglementation doivent simplement en être informées.
Etude des nanosuspensions : un exemple
Dans cet article, nous examinons les considérations liées à la planification d'une expérience conçue statistiquement, à la collecte des données, à la réalisation de l'analyse statistique et à la conclusion pratique dans le contexte QbD. L'exemple est basé sur Verma et al. (2013).
Le but de l'expérience est d'explorer le processus de préparation de nanosuspensions, une formulation populaire pour les médicaments insolubles dans l'eau. Les nanosuspensions impliquent des dispersions colloïdales de particules médicamenteuses discrètes, qui sont stabilisées avec des polymères et/ou des tensioactifs, tels que le DOWFAX. Les nanosuspensions améliorent la biodisponibilité en utilisant de petites particules, ce qui augmente le taux de dissolution des médicaments peu solubles. Après avoir commencé avec des particules plus grosses, le processus utilise ensuite le broyage pour réduire leur taille. La présente étude examine l’utilisation de la microfluidisation au stade du broyage.
Quels étaient les CQA ?
Verma et coll. a étudié plusieurs attributs critiques de qualité (CQA) dans l'expérience : la taille moyenne des particules à la fin de l'étape de broyage et après quatre semaines de stockage ; et le potentiel zêta, qui sert d'indicateur de stabilité en mesurant la répulsion électrostatique ou de charge entre les particules. Verma et coll. a fourni des données supplémentaires qui suivent la distribution granulométrique tout au long du processus de broyage, ainsi que la taille des particules et le potentiel zêta pendant le stockage. Nous nous concentrerons ici sur les résultats obtenus en fin de broyage et de stockage. Dans un prochain article, nous décrirons une analyse qui prend en compte les trajectoires de ces résultats au fil du temps.
Bien que Verma et al. n'ont pas indiqué de valeurs cibles spécifiques pour ces CQA, ils ont écrit que la taille moyenne des particules devrait être aussi petite que possible et que les potentiels zêta devraient être aussi éloignés de 0 que possible (indiquant une plus grande stabilité).
Quels ont été les facteurs du processus ?
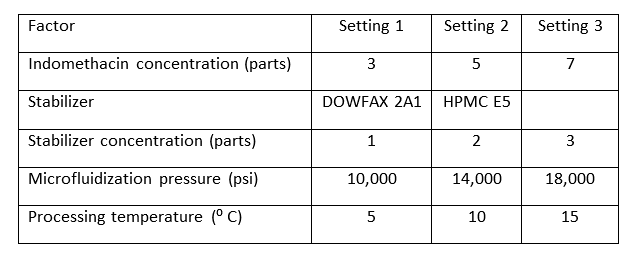
L'équipe a choisi d'inclure cinq facteurs différents dans l'étude. Les facteurs sont répertoriés dans le tableau ci-dessous, ainsi que leurs paramètres expérimentaux. Le premier facteur, l’indométacine, est le médicament préparé par nanosuspension. Comme indiqué, il y avait trois concentrations différentes du médicament.
Quel était le plan expérimental ?
L'expérience a été conçue comme une factorielle fractionnaire à deux niveaux avec des points centraux. La factorielle fractionnaire était de 2 5-1 conception qui utilisait les niveaux extrêmes de chacun des facteurs quantitatifs. Six points centraux ont été ajoutés. Les deux 5-1 la conception permet d’estimer tous les effets principaux et toutes les interactions à deux facteurs.
Les points centraux apportent plusieurs contributions utiles à la conception. Premièrement, ils peuvent être utilisés pour calculer des estimations de variation expérimentale qui ne dépendent pas du choix d’un modèle à adapter aux données. Deuxièmement, ils permettent de vérifier s'il est nécessaire d'utiliser des termes quadratiques purs pour relier les CQA aux facteurs. Si tel est le cas, ils nous aident à éliminer les biais de nos estimations vers le milieu de la région de conception. Et sinon, ils conduisent à de meilleures propriétés de variance pour nos prédictions au centre de la région. La figure 1 montre le profileur de variance JMP pour la conception, en supposant que seuls les effets principaux sont importants et en prenant le point central des facteurs numériques comme point de référence. Si les six points centraux sont supprimés, la variance à l'emplacement de référence augmente de près de 40 %, passant de 0,091σ 2 à 0,125σ 2 . L'outil d'évaluation de la conception est ici très utile pour décider du nombre de points centraux à inclure.
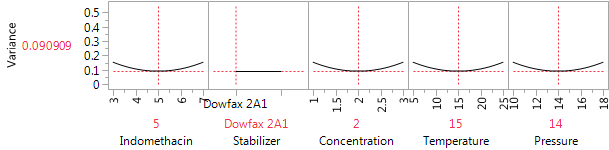
Figure 1 : Le profileur de variance pour la conception à 22 exécutions avec six points centraux.

Figure 2 : Choisir un design avec la plateforme Screening Design.
Comment pouvons-nous générer le design ?
Les exemples de manuels montrent généralement les points centraux lorsque tous les facteurs sont numériques et peuvent être définis à un niveau intermédiaire. Dans cette expérience, quatre facteurs sont numériques, mais un, le choix du stabilisateur, est catégorique. Le choix naturel dans ce contexte est d'utiliser chaque stabilisateur pour la moitié des points centraux, ce qui correspond à la conception que nous avons utilisée ici.
Il est facile de construire la conception dans JMP avec la plateforme Screening Design en BICHE . Entrez les quatre facteurs numériques avec leurs paramètres extrêmes et entrez le stabilisateur comme facteur qualitatif à deux niveaux. Choisissez la factorielle fractionnaire à 16 analyses sans blocage (ce qui n'était pas nécessaire dans cette étude). Indiquez ensuite que vous souhaitez six points centraux. La figure 2 montre l'écran final de ce processus. En cliquant sur Créer une table, vous obtenez la conception que nous avons utilisée dans cette étude.
Qu’a révélé l’analyse ?
Notre analyse inclut tous les principaux effets et interactions à deux facteurs. Comment devrions-nous gérer les points centraux ? Il y a deux possibilités. Si nous ignorons les points centraux lors de la spécification du modèle, JMP les reconnaîtra et inclura un résumé du manque d'ajustement dans la sortie. Le résumé compare la moyenne aux points centraux à la moyenne des points factoriels et calcule également l'estimation de la variance « erreur pure » à partir des répétitions au centre. Pour Verma et al. Dans l'expérience, il y a en réalité deux points centraux, un pour chaque stabilisateur, et donc deux moyennes de points centraux. Par conséquent, les six points centraux fournissent 2 df pour manque d'ajustement (un pour chaque stabilisateur) et 4 df pour erreur pure.
Dans la deuxième approche, nous commençons par générer une nouvelle colonne « point central » dans la feuille de données qui est égale à 1 pour les points centraux et à 0 pour les points factoriels. L'inclusion d'un effet principal pour la colonne du point central et son interaction avec le stabilisateur permet de récupérer les 2 df par manque d'ajustement. Le modèle a désormais exactement 4 df pour l'erreur, correspondant à l'erreur pure. L'avantage de cette méthode est que les valeurs p pour les effets factoriels seront désormais calculées à l'aide de l'estimation de la variance d'erreur pure.
Les figures 3, 4 et 5 montrent les effets triés des facteurs et leurs interactions. Les effets sont donnés en termes de coefficients de régression. Étant donné que les facteurs ont été saisis ici avec des niveaux réels, et non codés de manière générique en -1 et +1, la taille des coefficients dépend non seulement de la force du facteur, mais également de la répartition des niveaux. L'écart affecte également l'erreur type des coefficients. Par conséquent, le résumé JMP Factor trie et affiche graphiquement la force des effets en termes de statistiques t.

Figure 3 : Estimations des paramètres triés pour la taille moyenne des particules à la fin de la phase de broyage.
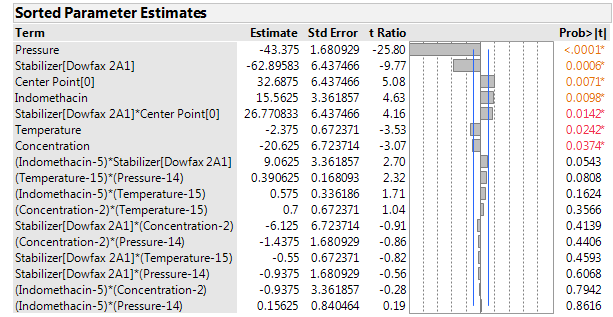
Figure 4 : Estimations des paramètres triés pour la taille moyenne des particules à la fin de la phase de stockage.
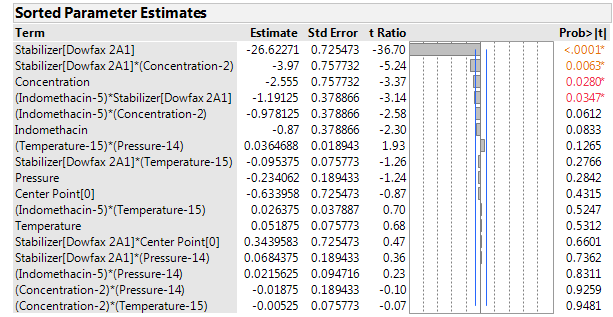
Figure 5 : Estimations des paramètres triés pour le potentiel zêta.
Que pouvons-nous conclure sur la taille des particules ?
La taille moyenne des particules variait entre moins de 500 et près de 1 000 nanomètres après broyage. En règle générale, il y avait une légère augmentation de la taille moyenne après stockage. La figure 6 montre la forte corrélation entre les tailles moyennes de particules avant et après stockage. Il n’est pas surprenant que les mêmes facteurs apparaissent comme dominants dans l’analyse de ces deux réponses. Le facteur le plus important est la pression de traitement, avec une taille moyenne de particules nettement inférieure à haute pression.
Le stabilisant est également important, DOWFAX entraînant des particules de plus petite taille. L'augmentation de la concentration du stabilisant a un effet de réduction modeste, qui est statistiquement significatif après broyage mais à la limite de la signification (p = 0,035) après stockage. La concentration d'indométacine et la température de traitement ont des effets relativement faibles. Les deux atteignent une signification statistique après le broyage, mais ils sont très faibles comparés aux effets de la pression et du stabilisateur.
L'analyse montre clairement que l'augmentation de la pression et l'utilisation du stabilisant DOWFAX sont les clés pour obtenir une petite taille de particules. L'augmentation de la concentration du stabilisant a réduit la taille des particules après broyage, mais cet effet était faible après stockage. Des concentrations plus faibles d'indométacine et des températures plus élevées ont également conduit à des tailles de particules plus petites, mais ces effets étaient faibles par rapport à ceux de la pression et du stabilisant.
La moyenne des points centraux est nettement supérieure à celle des points factoriels, ce qui suggère une certaine non-linéarité. Une première hypothèse serait que la pression est le facteur ayant l’effet non linéaire, car il s’agit clairement du facteur numérique le plus important. Il existe également des interactions importantes entre les points centraux et les stabilisateurs. La figure 7 montre un tracé de la taille moyenne des particules après broyage contre pression, avec des points codés par stabilisateur. Les résultats avec HPMC semblent assez linéaires, mais ceux avec DOWFAX montrent une nette courbure. Cela suggère qu'avec le stabilisateur DOWFAX, les avantages de l'augmentation de la pression ne sont pas aussi prononcés une fois que la pression dépasse 14 000 psi.
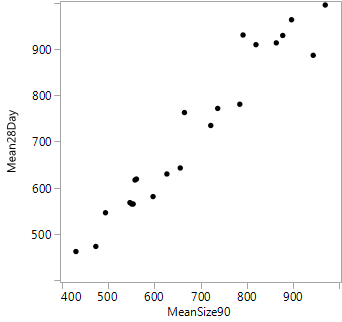
Figure 6 : Graphique de la taille moyenne des particules après 28 jours de stockage par rapport à la taille moyenne des particules après 90 minutes de broyage, avant stockage.
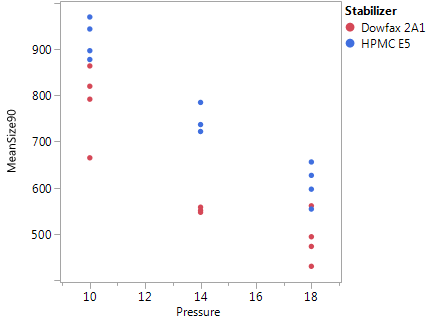
Figure 7 : Graphique de la taille moyenne des particules après 90 minutes de broyage en fonction de la pression, codé pour le stabilisant. La pression est donnée en unités de 1 000 psi.
Que pouvons-nous conclure sur le potentiel zêta ?
Les potentiels zêta allaient de -8 à -76. Comme tous sont négatifs, des paramètres de facteurs conduisant à des potentiels « plus fortement négatifs » sont souhaités. Le facteur dominant affectant le potentiel zêta était le stabilisateur, DOWFAX conduisant à des résultats inférieurs, en moyenne, d'environ 53 unités à ceux de HPMC. Il y avait également un effet modeste de la concentration du stabilisant. L'effet de la concentration était limité aux formulations avec DOWFAX, avec seulement un faible effet avec HPMC. Il est facile de voir ce changement dans l’effet de la concentration à l’aide du profileur Prediction. La figure 8 montre le profileur pour les « conditions préférées » : DOWFAX, concentration élevée de stabilisant et pression élevée, laissant l'indométacine et la température à leurs niveaux centraux. Faire glisser la barre verticale du stabilisateur vers l'extrémité droite du tracé (pour HPMC) montre que l'effet de la concentration sur le potentiel zêta devient beaucoup plus faible.
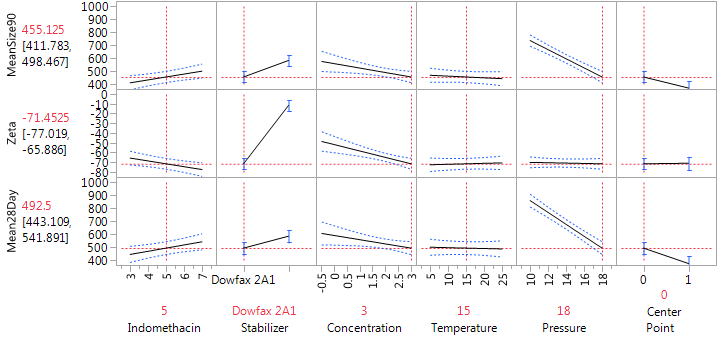
Figure 8 : Profileur de prédiction dans les conditions préférées pour obtenir une petite taille de particules et de grands potentiels zêta absolus.
Recommandations pour l'espace de conception
L'expérience a montré qu'il est possible d'obtenir une petite taille moyenne de particules en utilisant une haute pression et le stabilisateur DOWFAX. Il existe un effet modeste de la concentration du stabilisant, des concentrations plus élevées donnant une taille de particule plus petite. Le principal effet sur le potentiel zêta est le stabilisateur ; encore une fois, DOWFAX a produit de meilleurs résultats. Avec des limites de spécification pour ces résultats, l'espace de conception peut alors être déterminé de la même manière que nous l'avons fait dans le deuxième article de cette série . Le faible effet de la température implique qu'elle peut être largement déterminée par d'autres critères, tels que la facilité d'utilisation ou la réduction des coûts, sans effets néfastes sur les CQA. Le faible effet de la concentration d’indométacine implique que les résultats sont largement applicables à la production de ce médicament.
Attractions à venir
Dans le prochain article, nous montrerons comment réaliser une conception robuste, dans un espace de conception, à l’aide d’un émulateur stochastique.
Référence
Verma, S., Lan, Y., Gokhale, R. et Burgess, DJ (2009). Démarche Quality by Design pour comprendre le processus de préparation des nanosuspensions. Journal international de pharmacie, 377, 185-198.
Dans cet article, nous examinons les considérations liées à la planification d'une expérience conçue statistiquement, à la collecte des données, à la réalisation de l'analyse statistique et à la conclusion pratique dans le contexte QbD.
