Vor vielen Jahren haben wir die Presummarized-Kontrollkarten hinzugefügt JMP Version 5 auf Anfrage von Leuten aus der Halbleiterindustrie. Zwar gibt es viele Arten von Presummarized-Kontrollkarten, eine der häufigsten ist jedoch die "Einzelpersonen auf Gruppenmittel", die den Subgruppen-Durchschnitt wie ein XBar-Diagramm darstellt, jedoch den Gesamtbewegungsbereich zwischen jedem aufeinander folgenden Durchschnitt für Sigma verwendet bei der Berechnung der Grenzen.
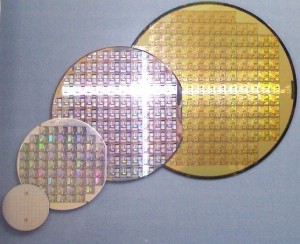
Der typische Wafer-Herstellungsprozess umfasst mehrere Schritte, von denen sich viele in einer verschachtelten Struktur mit Split-Plots befinden. Beispielsweise wird ein Wafer (oben abgebildet) typischerweise aus einem zylindrischen Siliziumblock geschnitten. Dann werden mehrere Prozesse auf den Wafer angewendet, bevor er in einzelne Die-Teile geschnitten wird, die die integrierte Schaltung werden. Daraus ist ersichtlich, dass bei Auftreten einer Verunreinigung in dem ursprünglichen Zylinder alle von diesem Zylinder geschnittenen Scheiben betroffen wären, und anschließend alle einzelnen Kreisläufe, die von jedem der mit diesem Zylinder verbundenen Scheiben geschnitten wurden. Wenn jedoch in einer Schicht über einen Wafer ein Fehler auftritt, würde dies zwar jede resultierende Schaltung betreffen, die von diesem bestimmten Wafer ausgeht, aber wir würden nicht erwarten, dass andere Wafer oder Stanzlinge aus diesen Wafern betroffen sind. In Umgebungen, in denen Auswirkungen auf unterschiedliche Granularitätsebenen zu sehen sind, wie z. B. beim Halbleiterherstellungsprozess, kann ein Presummarize- oder Drei-Wege-Diagramm sehr nützlich sein.
Mit der alten Control Chart-Plattform in JMP können wir die Ergebnisse einer XBar / R-Chartkombination mit einer Presummarize-Gruppe von Kontrolldiagrammen für dieselben Daten vergleichen. In jedem Diagramm werden die gleichen Durchschnittswerte für die Untergruppe dargestellt, und jedes Diagramm hat den gleichen Mittelwert. Während Test 1 für beide Diagramme ausgewählt ist, sehen wir nur Kontrollpunkte, die nur im XBar-Diagramm erscheinen, da das Sigma, das zur Berechnung der Grenzwerte verwendet wird, für jedes Diagramm unterschiedlich ist (Bereich versus Bewegungsbereich). Das für das XBar-Diagramm verwendete Sigma basiert auf dem durchschnittlichen Bereich innerhalb für jede Wafer-Untergruppe, während das Individuum auf Gruppenmittel die Variation in jeder Wafer- / Los-Untergruppenkombination ignoriert und nur den Bewegungsbereich betrachtet zwischen jede Wafer / Los-Untergruppe.
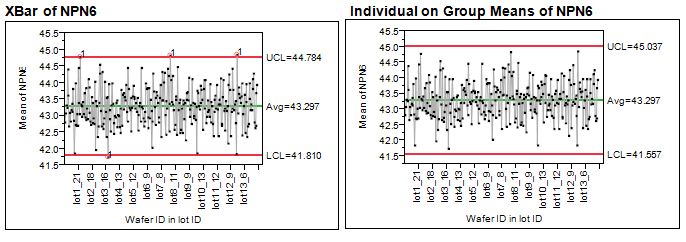
In Abbildung 1 zeige ich nur das erste Diagramm in der Ausgabe, das als "Standortdiagramm" bezeichnet werden kann. Das zweite normalerweise angezeigte Diagramm oder "Streuungsdiagramm" ist das zugehörige Diagramm (Bereich oder Bewegungsbereich), das zur Berechnung des Sigmas für das Ortsdiagramm verwendet wird.
Durch das Partitionieren der Varianz, um tatsächlich alle Variationsquellen zu sehen, können Sie Bereiche mit hohem Rauschen erkennen und Grenzwerte anwenden, die der entsprechenden Breite entsprechen. Bisher konnten Sie dies in JMP nur tun, indem Sie entweder zwei Arten von Kontrolldiagrammen ausführen - den R-Chart aus den XBar / R-Diagrammen und die Presummarize-Charts - oder ein Skript schreiben, in dem beide ausgeführt und dann miteinander verkettet wurden.
In JMP 10 haben wir eine Option hinzugefügt, um dies für Sie auszuführen. Hier ist wie:
Öffnen Sie Semiconductor Capability.jmp aus den Beispieldatendateien in JMP 10Wählen Sie Analyze-> Quality and Process-> Control Chart BuilderZiehen Sie NPN6 in die Y-Drop-ZoneZiehen Sie lot_id in die X-Drop-Zone und ziehen Sie dann den Wafer über lot_id, um ihn innerhalb von lot_id zu verschachtelnKlicken Sie mit der rechten Maustaste auf das Diagramm und wählen Sie Dispersionsdiagramm hinzufügen
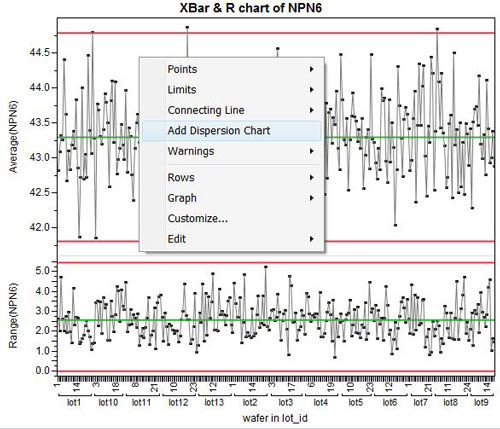
Standardmäßig fügt der Steuerungsdiagramm-Generator einen Verschiebungsbereich zwischen den XBar- und R-Diagrammen in das Diagramm Means ein, um die Abweichung zwischen den Wafern im Lot anzuzeigen. Außerdem werden die Grenzen des Standortdiagramms so geändert, dass der Bewegungsbereich verwendet wird, und ändern ihn in das Diagramm "Vorab", "Individuell auf Gruppenmittel".
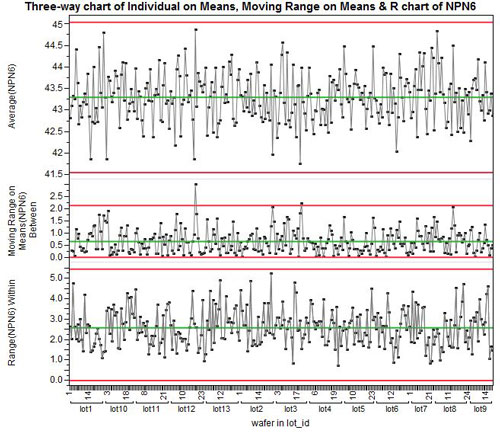
Die vorkonfigurierten Dreiwege-Steuerkarten in JMP sind jetzt integriert und einfach zu bedienen. Sag mir, was du von ihnen hältst.
Annie Dudley Zangi schrieb:
Vielen Dank für die Vorschläge und für das Teilen einiger Ihrer Herausforderungen. Schreibst du einen Blog? Wenn ja, sollten Sie darüber nachdenken, diese in einem Blogbeitrag ausführlicher zu diskutieren. Ich glaube, viele Leser würden Ihre Erfahrung und alle JSL-Tipps, die Sie als hilfreich erachten könnten, finden.
Mike Clayton schrieb:
In der Halbleiterindustrie haben wir einen europäischen Ansatz für die Bewertung der Fähigkeiten und Kontrolldiagramme verwendet. Das Produkt Camline SPACE (Lineworks ist ein anderer Name) aus Deutschland.
Dieses System hat viele Auswahlmöglichkeiten für LIMITS-Methoden und viele Auswahlmöglichkeiten für REGELN, die angesichts der zugrunde liegenden Abweichungskomponenten, Verschachtelung und fehlender Unabhängigkeit robuster sind.
Wir haben Untergruppen, die nur zu diagnostischen Zwecken dienen (z. B. 3 bis 9 Stellen auf jedem Wafer), nicht zum Einstellen von Diagrammgrenzen. Da sie stark korreliert sind, WENN einige davon aufgrund der Kammerkonditionierung verformt sind oder sich in ihrer Verteilung radial ändern.
Wir haben keine Zufallsstichprobe ... aber zeichnen Sie jede Charge und manchmal jeden Wafer auf, wie er für CONTAINMENT und Maschinennutzungsfehler produziert wird, nicht für eine einfache Einstellung ... und trotzdem ziehen wir auch sensorgestützte Daten, die zur Deklaration verwendet werden Dieses Werkzeug ist in Ordnung und lässt dann das Trenddiagramm aus Messdaten (z. B. EWMA) zur Korrektur der Rezepteinstellungen (adaptive Prozesssteuerung).
Dieser MIX ist das Problem, und JMP wird nur für das Planen und Prüfen (Offline-Modus) dieser Echtzeit-Tools verwendet. Ein anderes Beispiel, eine andere Branche, ist die Verwendung von Umetrics für die Echtzeitüberwachung im Multitvariate-Modus (Ölraffinerien, Papierfabriken, jede kontinuierliche Prozessindustrie). Und JMP wird wieder offline für die Planung, Überprüfung, DOE usw. verwendet, nicht für Prozesssteuerungszwecke.
Das Charting-Dienstprogramm in JMP könnte also einige ROBUST-Regeln hinzufügen (N von M Punkt> 2 Sigma, N von M Punkten auf einer Seite der Mittellinie usw.), anstelle von Shewhart- oder Nelson-Zahlen.
Grenzwerte könnten beispielsweise durch Perzentile der Rohdatenverteilung anstelle eines Sigma-Vielfachen festgelegt werden. Wirtschaftliche Grenzen mit robusten Statistiken. Wir haben diese Fragen bereits mit vielen Leuten besprochen, und deshalb hat Camline so viele Möglichkeiten ... sie mussten Infineon als ihren ersten Partner (Europa, Automobilchips) und dann über viele Jahre hinweg zufrieden stellen.
Es basierte auf Q-DAS, einem Software-Tool für die Automobilzulieferkette, das noch immer in der Nähe war, für die Chiphersteller jedoch stark angepasst werden musste.
Das andere Problem ist WAFER MAPS ..., für das wir Konturdiagramme für Wafer für BIT-Daten (gut vs. schlecht) sowie PARAMETER-Daten, reelle Werte und reale Konturen verwenden. Und auch für BIN-Fail-Nummern (an jeder Die-Site wird der Fail-Bin-Code verwendet). Häufig verfügen wir über STACKED-Karten, bei denen Medianwerte (dh statistische Daten auswählen) für parametrische Daten auf vielen Wafern und Lots verwendet werden, um chronische räumliche Muster zu visualisieren.
Eine der anderen Fragen ist, wie man SPEC LIMITS (keine Kontrollgrenzen) aus einer Spec-Datei in COLUMN PROPERTIES lädt (versuchen Sie, dies in Ihren vielen Tutorials, Büchern und Benutzergruppenelementen zu suchen), damit die Fähigkeit auf 200 oder über 200 ausgeführt werden kann Weitere Testparameter und PLOTS können Grenzwerte aufweisen, wie sie in Verteilungsdiagrammen (z. B. Graph Builder und Fit Y numerisch nach X-Nennwert) angezeigt werden. Jetzt schreiben wir benutzerdefinierte Skripts, um dies für jede Plattform und manchmal auch für jede JMP-Version zu tun.
