QbD 列:QbD 析因实验编者注:这篇文章是由@龙克内特、阿纳特·雷纳-贝奈姆和@大卫_s的凯帕集团。 它是一系列博客文章的一部分,称为QbD 专栏。 有关作者的更多信息,请单击上面作者的社区名称。
 Ron KenettRon KenettRon KenettRon Kenett罗恩·肯尼特
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg大卫·斯坦伯格
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim阿纳特·赖纳·贝奈姆
QbD 快速回顾
这第一篇博文本系列描述了制药行业中的质量源于设计 (QbD),作为开发药品和药品制造工艺的系统方法。 在 QbD 下,统计设计的实验用于高效且有效地研究过程和产品因素如何影响关键质量属性。 它们导致确定“设计空间”,即可靠地提供优质产品的生产条件的集合。
QbD 案例研究
在这篇文章中,我们提出了一个 QbD 案例研究,重点关注建立设计空间。 在本案例研究中,通用产品的类固醇洗剂配方旨在通过体外测试与现有品牌的特性相匹配。 体外释放是可用于表征成品外用剂型性能的几种标准方法之一。 药品配方特征(或其所含药物的化学和物理性质)的重要变化应表现为药物释放曲线的差异。 每单位面积释放的药物量图 (mcg/cm 2 )相对于时间的平方根应该产生一条直线。 线的斜率代表释放速率,它是特定于配方的,可用于监测产品质量。 典型的体外释放测试设备有六个单元,在其中将测试的通用产品与品牌产品进行比较。 计算仿制药和品牌产品的中位体外释放率比率的 90% 置信区间,然后表示为百分比。 如果区间落在 75% 到 133.33% 的范围内,则仿制药和品牌产品被认为是等效的。
初步评估
初始风险评估映射了满足关键质量属性 (CQA) 规范的风险。 表 1 列出了专家关于制造工艺变量对各种 CQA 影响的意见。 冷却温度被认为影响较小;成分添加顺序是通过考虑污染风险来确定的。 后来在设置流程设计空间时就没有研究这两个因素。
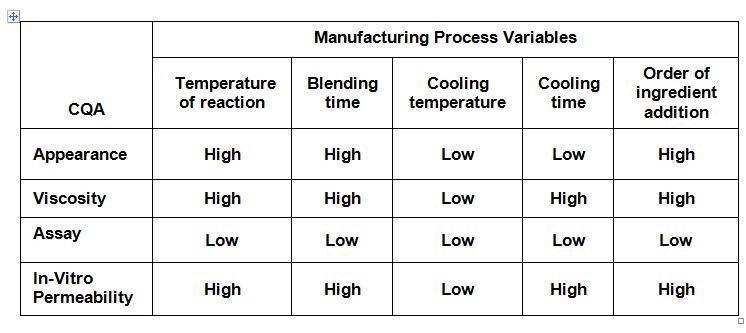
表 1:制造过程变量的风险评估
在建立流程设计空间时将考虑的响应包括八个质量属性:
- 活性成分的测定。
- 体外渗透性较低的置信区间。
- 体外渗透率置信区间上限。
- 颗粒尺寸的第 90 个百分位。
- 材料A的测定
- 物质 B 的测定
- 粘度。
- pH 值。
考虑三个工艺因素:反应温度、混合时间和冷却时间。
本实验
为了得出三个因素对八个响应的影响,该公司使用了具有两个中心点的完整析因实验。 (参见表 2,其中按标准顺序列出了实验阵列。)
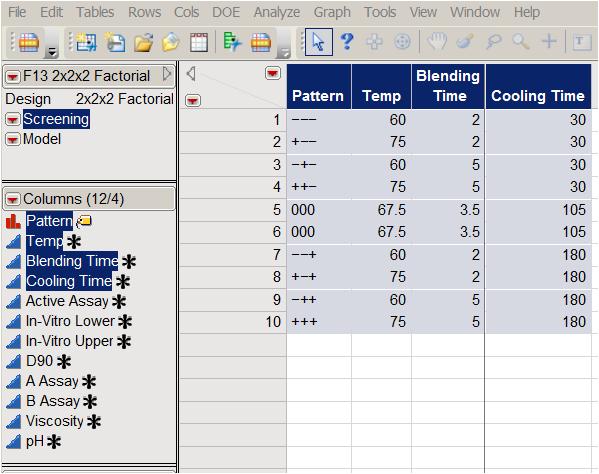
表 2:具有两个中心点的全因子设计
JMP 预测方差剖面对于研究设计的属性非常有用。 它显示了各种因子水平组合下的预测方差与误差方差的比率,也称为预测的相对方差(图 1)。 相对方差在设计的中心被最小化。 正如预期的那样,如果我们选择使用半分数复制,并在立方体的边缘进行四次实验运行,而不是八点全阶乘,则方差将加倍。
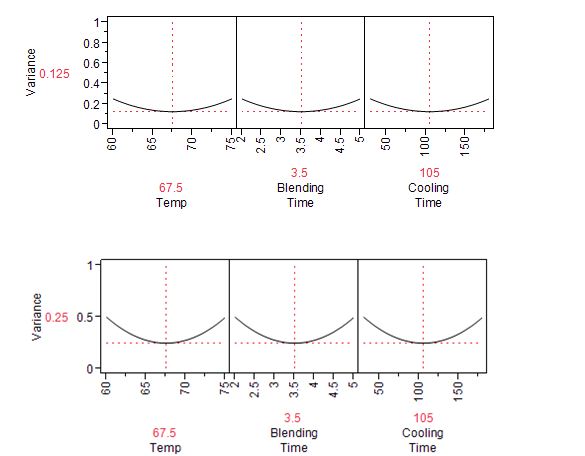
图 1:表 1 的全因子设计(顶部)和半部分设计(底部)的预测方差概况
关于因素影响的结论
每个响应都被单独分析。 以粘度分析为例,我们看到目标值为 5000,超出 4000-5600 范围的结果被认为是完全不可接受的。 10个实验结果如图2所示,范围从4100到5600。
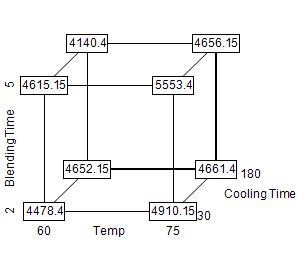
图 2:粘度响应的立方体显示
最强的影响与温度有关,温度与粘度呈正相关。 然而,没有一个效应达到 5% 水平的统计显着性。 (见表3)
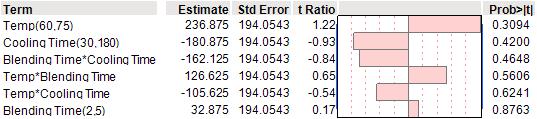
表 3:使用二阶相互作用模型进行粘度分析
中心点的情况
实验阵列中的两个中心点允许我们通过比较中心点的平均响应(粘度为 4135.5)与立方体角上的响应平均值(在本例中)来测试响应面的非线性,4851.6)。 我们可以通过在图 2 中的电子表格中添加一个“指标”列(中心点值为 1,所有其他点值为 0)来获得正式的非线性显着性检验。
组合所有响应变量
目标是规划出一个同时满足八种响应要求的设计空间:活性测定、体外下限、体外上限、D90、A 测定、B 测定、粘度、pH。 为了实现这一目标,我们应用了一种流行的解决方案,称为意愿函数(Derringer 和 Suich,1980),它将八个响应组合成一个指数。 对于每个响应,Y我(x),i = 1,. 。 。 , 8, 单变量意愿函数 d我(Y我) 将 0 到 1 之间的数字分配给 Y 的可能值我,与 d我(Y我) = 0 表示 Y 的值完全不理想我, 和 d我(Y我) = 1 表示完全理想或理想的响应值。
八个响应的意愿函数如图 3 所示。 对于 Active Assay,我们的目标是高于 95%,最高可达 105%。 低于 95% 的测定值产率期望为 0,高于 105% 的测定值产率期望为 1。 对于 In-Vitro Upper,我们不希望超过 133%。 我们的 D90 目标是 1.5,结果高于 2 且低于 1 的满意度为零。 设计空间可以通过使用各个需求的几何平均值的总体需求指数来评估: 需求指数 = [d 1 (Y 1 ) * d 2 (Y 2 )*。 。 。 d k (Y k )] 1/k k 表示度量的数量(在我们的例子中 k = 8)。 请注意,如果有任何响应 Y我是完全不受欢迎的(d我(Y我) = 0),则总体意愿为零。 从图 2 中我们可以看到,设置温度 = 65、混合时间 = 2.5 和冷却时间 = 150 使我们的总体满意度指数 = 0.31。

图 3:具有个体和整体意愿函数以及因子水平变化的预测刻画器:(JMP) temp=65,混合时间 -2.5,冷却时间 -150
生产条件的变化如何影响需求
联合管理计划使我们能够研究因素水平变异的后果。 根据过去的经验,制作团队确信输入将遵循关于其目标设置的独立正态分布,其中温度的标准差为 3,混合时间的标准差为 0.6,冷却时间的标准差为 30。 图 3 显示了如何通过实验的统计模型将这种输入变异性转移到八个响应和总体意愿指数。 JMP 允许我们模拟响应并可视化因子水平设置的变异性如何影响响应的变异性。 相对于实验范围,粘度和体外上部显示出最小的变异性。
寻找设计空间
为了总结分析,我们将 JMP Contour Profiler 应用到实验数据中,拟合具有主效应和两因素交互作用的模型。 覆盖表面受到In-Vitro Upper高于133的区域的限制,这是不可接受的。 作为设计空间,我们确定了混合时间低于 2.5 分钟、冷却时间高于 150 分钟、温度范围为 60-75 摄氏度的操作区域。 一旦获得监管机构批准,这些运营领域就被定义为正常运营范围。 在 QbD 下,该区域内的运营变更不需要预先批准,只需变更后通知。 监管策略的这一变化被认为是传统检验原则的突破,并为制造商提供了重大的监管缓解。
监控生产质量
向 FDA 提交 QbD 的一个重要组成部分是控制策略的设计。 通过确定预期结果并在预期结果的背景下跟踪实际结果来建立控制。 预期结果用于设置上限和控制限以及呈现设计空间(见图 4)。 QbD 提交的最后一步是修改风险评估分析。 在此阶段,专家们一致认为,通过定义的设计空间和考虑图 3 所示可变性的有效控制策略,表 1 中的所有风险均已重置为低水平。

图 4:JMP 中的轮廓刻画器有八个响应重叠
参考
- Derringer,G. 和 Suich,R., (1980),多个响应变量的同时优化,质量技术杂志、12、4、214-219。
- 肯尼特和扎克斯,现代工业统计及其在 R、MINITAB 和 JMP 中的应用,威利,2014 年。
在 QbD 下,统计设计的实验用于高效且有效地研究过程和产品因素如何影响关键质量属性。
Jasmine 写道: 我很好奇了解是否选择......茉莉花写道:
我很想知道仅选择两个中心点实验来估计纯误差和缺乏拟合是否就足够了。
