La columna QbD: lograr robustez con emuladores estocásticosNota del editor: Esta publicación es de @ronkenett , Anat Reiner-Benaim y @david_s del Grupo KPA . Es parte de una serie de publicaciones de blog llamadas La columna QbD . Para obtener más información sobre los autores, haga clic en los nombres de las comunidades de los autores arriba.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaim
En una entrega anterior de La columna QbD noble Un experimento factorial QbD , describimos un estudio de caso donde la atención se centró en modelar el efecto de tres factores del proceso en una respuesta, la viscosidad. Aquí, ampliamos ese estudio de caso para mostrar cómo optimizar los parámetros del proceso de un producto considerando ocho respuestas y considerando tanto sus valores objetivo como la variabilidad en el logro de estos objetivos. Aplicamos un enfoque de emulador estocástico, propuesto por primera vez en Bates y otros, 2006 , para lograr un desempeño sólido en el objetivo. Esto proporciona información adicional sobre la configuración de los factores del producto y del proceso, dentro de un espacio de diseño.
Un estudio de caso con ocho respuestas y tres factores de proceso
El caso de estudio se refiere a una formulación de un producto genérico diseñado para igualar las propiedades de una marca existente mediante pruebas in vitro. La liberación in vitro es uno de varios métodos estándar utilizados para caracterizar el rendimiento de una forma farmacéutica tópica terminada (para más detalles, ver SUPAC, 1977).
El aparato de prueba de liberación in vitro tiene seis celdas donde se compara el producto genérico probado con el producto de marca. Se calcula un intervalo de confianza del 90% para la relación de la tasa mediana de liberación in vitro en los productos genéricos y de marca, y se expresa como porcentaje. Si el intervalo cae dentro de los límites del 75% al 133,33%, los productos genéricos y de marca se consideran equivalentes.
Las ocho respuestas enumeradas en el estándar SUPAC que se consideran al establecer el espacio de diseño del proceso de bioequivalencia son:
- Ensayo de ingrediente activo.
- Límite de confianza inferior de la tasa de liberación in vitro
- Límite superior de confianza de la tasa de liberación in vitro
- percentil 90 del tamaño de partícula
- Ensayo del material A
- Ensayo del material B
- Viscosidad
- valores de pH
Se consideran tres factores del proceso:
- Temperatura de reacción
- tiempo de licuado
- Tiempo de enfriamiento
El diseño experimental consistió en un 2 3 Experimento factorial con dos puntos centrales. La matriz experimental y las ocho respuestas se presentan en la Figura 1.
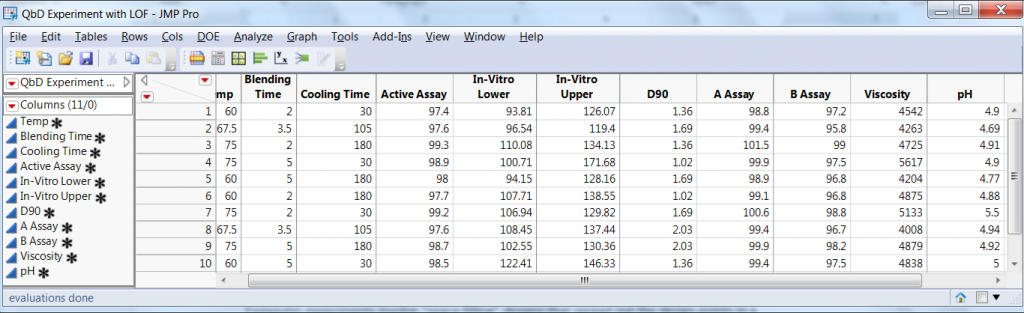
Figura 1: Conjunto experimental y ocho respuestas en el experimento de loción con esteroides QbD
Ajustar un modelo con efectos e interacciones principales a los tres factores del proceso.
La Figura 2 muestra el modelo que ajustamos a los datos. Incluyó los efectos principales para cada uno de los tres factores y todas las interacciones de dos factores. Utilizamos el mismo modelo para todas las respuestas.
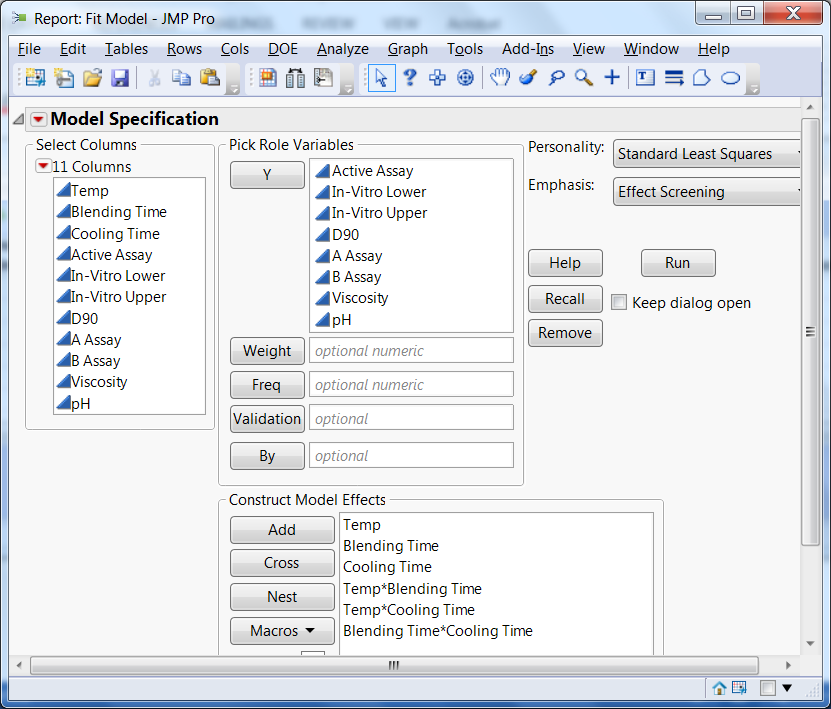
Figura 2: Modelo utilizado para ajustar los datos experimentales de QbD en las ocho respuestas
Evaluación de las condiciones de funcionamiento con el Profiler
El diseño se centró en la "mejor estimación" actual para las condiciones operativas, con temperatura = 67,5, tiempo de mezcla = 3,5 y tiempo de enfriamiento = 105. Los modelos ajustados con estos valores dan un índice de deseabilidad general de 0,30 (para obtener una descripción de las funciones de deseabilidad, consulte la segunda publicación del blog de nuestra serie QbD titulada Un experimento factorial QbD ). La solución resultante aumenta la temperatura a 75ºC, reduce el tiempo de mezcla a 2 y establece el tiempo de enfriamiento en 113,1, con una conveniencia de 0,54. En general, nuestro objetivo es reducir las tasas de defectos.
Si la capacidad de producción nos permitiera establecer los niveles de factores con alta precisión, la solución anterior sería buena. Sin embargo, siempre existe cierta incertidumbre en los entornos de producción, con la correspondiente variación en los resultados del proceso. Ahora estudiamos el efecto de esta incertidumbre, utilizando simulaciones por computadora para reflejar la variación en los factores de diseño. Usamos la opción “simulador” que está disponible con Profiler en JMP .
El simulador abre plantillas de entrada para cada factor experimental y para cada respuesta, donde describimos la naturaleza de la variación. Por ejemplo, configuramos la temperatura para que varíe alrededor de su valor nominal con una distribución normal y una desviación estándar de 3 grados. Describir la variación en los resultados nos permite reflejar la variación natural en los valores de los resultados respecto del valor esperado del modelo. Las desviaciones estándar de los resultados podrían ser las desviaciones estándar residuales del ajuste de los modelos. Al hacer clic en la tecla "simular" se generan datos para cada resultado que son característicos de los resultados típicos de la producción regular.
La Figura 3 (a continuación) muestra resultados simulados basados en nuestro experimento QbD cuando todos los factores están configurados en sus valores centrales. El resumen también muestra que más del 80% de los resultados simulados no cumplen con los requisitos del proceso y que todos estos problemas "fuera de especificación" se deben a tener un límite de confianza superior in vitro demasiado alto.
Los resultados de la Figura 3 muestran que el punto central no se encuentra en buenas condiciones operativas y tendrá una alta fracción de producción fuera de especificación. Mover la configuración para maximizar la conveniencia reduce el porcentaje fuera de especificación al 18%.
Usando el simulador para encontrar mejores condiciones de operación
Ahora damos un paso más y mostramos cómo usar el simulador para encontrar condiciones operativas sólidas que mantengan una alta deseabilidad y también reduzcan el porcentaje fuera de especificación. Esto se puede hacer directamente con el Profiler, moviendo las condiciones de operación con las barras deslizantes y observando los resultados en cuanto a deseabilidad y porcentaje de defectos. Presentamos aquí un enfoque mucho más sistemático basado en un "experimento informático" para modelar la tasa de defectos en el espacio factorial.
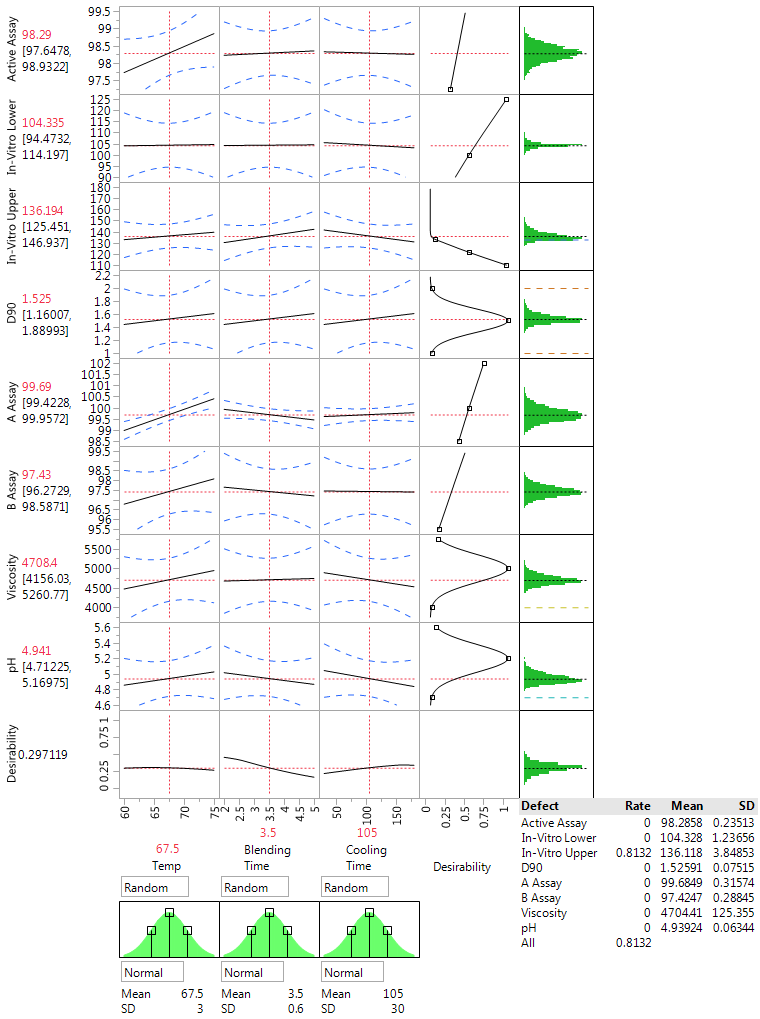
Figura 3: Evaluación de la producción en el punto central del experimento de loción con esteroides QbD con JMP Profiler y la opción de simulador
Realizar experimentos en computadoras
La opción de simulador en JMP Profiler nos permite comparar las condiciones operativas a través de valores generados por computadora que representan la variación natural de la producción sobre la configuración objetivo para los factores de diseño. Continuamos nuestro estudio, explorando cómo los factores afectarán la producción eligiendo un conjunto de puntos en el espacio factorial en los cuales realizar estas evaluaciones.
Estos experimentos informáticos, a diferencia de los experimentos físicos, suelen utilizar diseños que “llenan el espacio” y distribuyen los puntos de diseño de una manera más o menos uniforme. Otra característica de tales experimentos es que los datos no implican error experimental ya que, al volver a ejecutar el análisis en el modelo ajustado, en el mismo conjunto de puntos de diseño, se reproducirán los mismos resultados.
Para modelar datos generados a partir de experimentos informáticos, se utilizan diferentes enfoques, siendo los modelos de procesos gaussianos (también conocidos como modelos de Kriging) los más populares. Una publicación clave en esta área es Sacks et al. (1989), que acuñaron el término diseño y análisis de experimentos informáticos (DACE).
Evaluación del estudio QbD mediante un experimento informático
Nuestro experimento informático para los experimentos de formulación utilizó un diseño de relleno de espacio de 128 ejecuciones en los tres factores experimentales (el diseño predeterminado sugerido por JMP). En cada una de estas configuraciones de factores, se simula la variabilidad de la producción, dando respuestas generadas por computadora como se ve en la Figura 3. Se utilizan indicadores clave para resumir las respuestas en cada entorno. Luego, modelamos los indicadores clave para ver cómo se relacionan con la configuración de los factores y sugerir configuraciones óptimas. Aquí, centramos nuestro análisis en lograr una alta deseabilidad y una baja tasa de defectos.
Optimización de la conveniencia del rendimiento y las tasas de defectos.
Maximizar la deseabilidad general, como se mostró anteriormente, conduce a una nueva configuración de los factores del proceso (Temperatura=75, Tiempo de mezcla=2, Tiempo de enfriamiento=113,1) con una deseabilidad general de 0,54 y una tasa de defectos general de 0,18. Un experimento de llenado de espacios de 128 puntos en el modelo, sin errores agregados en las respuestas, produjo los datos que se muestran en la Figura 4.
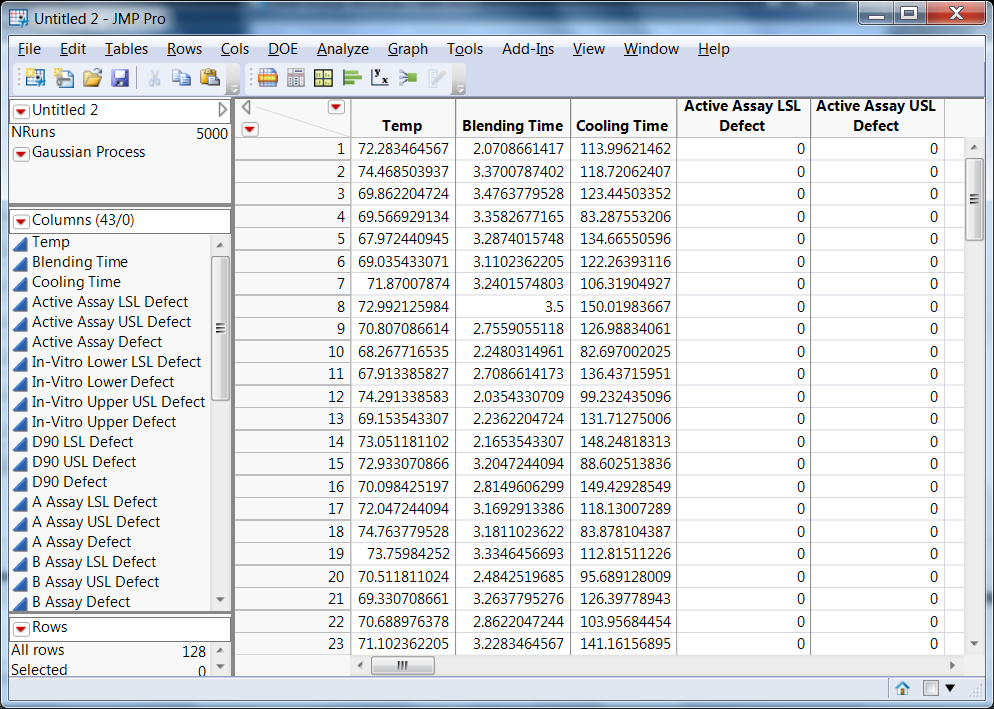
Figura 4: Resultados de experimentos simulados de llenado de espacios utilizando el modelo utilizado para ajustar los datos experimentales de la loción esteroide QbD (los datos del emulador estocástico)
El modelo de proceso gaussiano generado automáticamente por JMP es una herramienta natural para analizar los datos y se abre en la tabla de datos de los resultados del experimento por computadora. El modelo ajustado proporciona un emulador de la tasa de defectos derivada de agregar ruido de producción a la configuración de factores del modelo original que se ajustó a los datos. Dado que lo mínimo es lo mejor en una tasa de defectos, la optimización de este modelo de emulador conduce a un generador de perfiles establecido en valores que minimizan las tasas de defectos. Para aplicar estos valores propuestos al Profiler del modelo original que se muestra en la Figura 3, es necesario vincular los perfiles en las opciones de configuración de factores. En la Figura 5 presentamos el Profiler optimizado en la tasa de defectos utilizando el modelo gaussiano para ajustar el modelo del emulador estocástico derivado de los datos generados a partir del modelo QbD original.

Figura 5: Perfilador de predicción optimizado (minimizando la tasa de defectos) de datos del emulador estocástico.
El emulador estocástico
El análisis de optimización y robustez anterior sigue el enfoque de "emulador estocástico" propuesto por Bates el al. (2006). El enfoque es útil siempre que exista un modelo que pueda describir las relaciones insumo-producto y una caracterización de las fuentes de variabilidad. Luego, el análisis se puede utilizar para optimizar una respuesta teniendo en cuenta tanto sus valores objetivo como su variabilidad. El emulador estocástico se utiliza para modelar la variabilidad en los datos y, combinado con la optimización de un modelo que se ajusta a los experimentos físicos, nos permite garantizar, lo mejor posible, tanto el rendimiento objetivo como la variabilidad mínima. Los pasos clave del enfoque del emulador estocástico son los siguientes:
- Comience con un modelo que relacione los factores de entrada con las salidas del sistema. El modelo podría derivarse de los resultados de un experimento inicial de laboratorio, como en nuestro ejemplo aquí, o podría derivarse sobre bases puramente teóricas de la ciencia básica del sistema.
- Caracterizar la incertidumbre en el sistema. Describa cómo se espera que varíen los factores de entrada con respecto a sus configuraciones nominales de proceso. Las distribuciones correspondientes se llaman distribuciones de ruido para los factores de entrada. Describa el alcance de la variación de la producción respecto de los valores calculados a partir del modelo.
- Diseñe un diseño experimental en los factores de entrada que describa posibles configuraciones nominales. Como se señaló anteriormente, los diseños que llenan el espacio son la opción popular aquí.
- Genere datos simulados a partir de las distribuciones de ruido en todas las configuraciones nominales en el diseño de relleno de espacio.
- Resuma los datos simulados en cada configuración nominal por variables de respuesta críticas (como la deseabilidad y la tasa de defectos en nuestro estudio).
- Construya modelos estadísticos que relacionen variables de respuesta críticas con la configuración de los factores de diseño utilizando la opción de modelo de proceso gaussiano en JMP.
- Optimice la elección de la configuración de los factores para todos los resultados críticos. Aquí queremos que el proceso tenga tanto el rendimiento objetivo como la solidez (JMP nos permite hacer esto vinculando y optimizando Profilers).
Algunas observaciones finales
Cuando ejecutamos la simulación del ruido en los factores de diseño (Figura 3) en los puntos de ajuste logrados en la Figura 5, (Temp=75, Tiempo de mezcla=2, Tiempo de enfriamiento=150,6), logramos una deseabilidad general de 0,53 y una tasa de defectos de 0,09. Esta configuración es ligeramente peor que la configuración optimizada sólo en rendimiento relativo al objetivo, pero significativamente mejor en términos de solidez.
La Figura 5 sugiere la posibilidad de lograr una mayor reducción en la tasa de defectos moviendo la temperatura y el tiempo de enfriamiento a niveles más altos y el tiempo de mezcla a niveles más bajos. Establecimos los rangos de factores en nuestro experimento informático para que coincidan con los utilizados en el experimento (pero limitados a valores entre la propuesta operativa original y el nivel experimental extremo en la dirección que encontramos mejor para la robustez). No queríamos hacer predicciones fuera de la región experimental, donde nuestros modelos empíricos podrían dejar de ser precisos. En el contexto de las aplicaciones de fármacos QbD, la extrapolación fuera de la región experimental no es aceptable.
En casos como este, suele ser útil realizar más experimentos para explorar regiones prometedoras. Ampliar los rangos de factores en las direcciones señaladas anteriormente nos permitiría modelar las respuestas allí y evaluar los efectos de cambios adicionales sobre la robustez. Para esta aplicación, el equipo del proyecto logró una mejora sólida y decidió no continuar con el experimento. En futuras publicaciones del blog, ilustraremos los beneficios de incluir más de una fase en el programa experimental QbD.
Los emuladores estocásticos son una herramienta principal de Calidad por Diseño, que naturalmente incorpora experimentos de simulación en el diseño de productos farmacéuticos, métodos analíticos y procesos de ampliación. (Para más información sobre experimentos informáticos y emuladores estocásticos, consulte Santner et al., 2004; Steinberg y Kenett, 2006; Levy y Steinberg, 2010; Kenett y Zacks, 2014.) Para obtener más ejemplos de este tipo de experimentos en el contexto del diseño de productos genéricos, consulte Arnon (2012, 2014).
En esta publicación de blog mostramos cómo una combinación de experimentos físicos factoriales completos con un emulador estocástico conduce a una configuración sólida dentro de un espacio de diseño.
Próxima atracción
La próxima publicación del blog estará dedicada a experimentos de mezclas y datos de composición donde el interés principal está en los valores relativos de un conjunto de componentes (que normalmente suman 100%) para que los factores no se puedan cambiar de forma independiente.
Referencias
- Arnon, M, (2012), Aspectos esenciales en los estudios de caso de ACE y ANDA IR QbD,
- La 4ª Conferencia de Jerusalén sobre Calidad por Diseño (QbD) y Ciencias Farmacéuticas, Jerusalén, Israel, http://ce.pharmacy.wisc.edu/courseinfo/archive/2012Israel/
- Arnón, M. (2014). QbD en temas extendidos Perrigo Israel Pharmaceuticals, 4ta Conferencia de Jerusalén sobre Calidad por Diseño (QbD) y Ciencias Farmacéuticas, Jerusalén, Israel. https://medicine.ekmd.huji.ac.il/schools/pharmacy/En/home/news/Pages/QbD2014.aspx
- Bates, R., Kenett RS, Steinberg DM y Wynn, H. (2006). Lograr un diseño robusto a partir de simulaciones por computadora. Tecnología de calidad y gestión cuantitativa, vol. 3, núm. 2, págs. 161-177.
- Kenett, RS y Steinberg, DM (2006). Nuevas fronteras en el diseño de experimentos, progreso de la calidad, págs. 61-65, agosto.
- Kenett, RS y Zacks, S. (2014). Estadística Industrial Moderna: con aplicaciones en R, MINITAB y JMP, John Wiley and Sons.
- Levy, S. y Steinberg, DM (2010). Experimentos informáticos: una revisión. ASTA – Avances en análisis estadístico, 94, 311-324.
- Sacos, J., Welch, WJ, Mitchell, TJ y Wynn, HP (1989). Diseño y análisis de experimentos informáticos. Ciencia estadística, 4, 409-435.
- Santner, TJ, Williams, BJ y Notz, WL (2004). El diseño y análisis de experimentos informáticos, Springer, Nueva York, NY.
- SUPAC (1997) Administración de Alimentos y Medicamentos, Centro de Evaluación e Investigación de Medicamentos (CDER) Ampliación y cambios posteriores a la aprobación: química, fabricación y controles; Pruebas de liberación in vitro y documentación de bioequivalencia in vivo, Rockville, MD, EE. UU.
Aquí, mostramos cómo optimizar los parámetros del proceso de un producto.
Michael Clayton escribió: Gracias...esperando la mezcla...Michael Clayton escribió:
Gracias... esperando con ansias el artículo sobre la mezcla...
He estado utilizando este generador de perfiles en la industria de semiconductores para presentar ante audiencias mixtas de gerentes y maximiza los "A-hah" cuando se intenta demostrar por qué los OFAT son malvados.
