La colonna QbD: raggiungimento della robustezza con emulatori stocasticiNota dell'editore: Questo post è di @ronkenett , Anat Reiner-Benaim e @david_s del Gruppo KPA . Fa parte di una serie di post sul blog chiamati La colonna QbD . Per ulteriori informazioni sugli autori, fare clic sui nomi delle comunità degli autori sopra.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaim
In una puntata precedente di La colonna QbD intitolato Un esperimento fattoriale QbD , abbiamo descritto un caso di studio in cui l'attenzione era posta sulla modellazione dell'effetto di tre fattori di processo su una risposta, la viscosità. Qui, espandiamo quel caso di studio per mostrare come ottimizzare i parametri di processo di un prodotto considerando otto risposte e considerando sia i loro valori target che la variabilità nel raggiungimento di questi obiettivi. Applichiamo un approccio di emulazione stocastica, proposto per la prima volta in Bates e altri, 2006 , per ottenere prestazioni robuste rispetto agli obiettivi. Ciò fornisce ulteriori approfondimenti sull'impostazione dei fattori di prodotto e processo, all'interno di uno spazio di progettazione.
Un caso di studio con otto risposte e tre fattori di processo
Il caso di studio si riferisce alla formulazione di un prodotto generico progettato per corrispondere alle proprietà di un marchio esistente utilizzando test in vitro. Il rilascio in vitro è uno dei numerosi metodi standard utilizzati per caratterizzare le prestazioni di una forma di dosaggio topica finita (per i dettagli vedere SUPAC, 1977).
L'apparato per il test del rilascio in vitro è dotato di sei celle in cui il prodotto generico testato viene confrontato con il prodotto di marca. Viene calcolato un intervallo di confidenza del 90% per il rapporto del tasso medio di rilascio in vitro nei prodotti generici e di marca, ed è espresso in percentuale. Se l'intervallo rientra nei limiti compresi tra 75% e 133,33%, i prodotti generici e quelli di marca sono considerati equivalenti.
Le otto risposte elencate nello standard SUPAC che vengono prese in considerazione nella definizione dello spazio di progettazione del processo di bioequivalenza sono:
- Dosaggio del principio attivo
- Limite inferiore di confidenza del tasso di rilascio in vitro
- Limite superiore di confidenza del tasso di rilascio in vitro
- 90° percentile della dimensione delle particelle
- Dosaggio del materiale A
- Analisi del materiale B
- Viscosità
- Valori del pH
Vengono considerati tre fattori di processo:
- Temperatura di reazione
- Tempo di miscelazione
- Tempo di raffreddamento
Il disegno sperimentale consisteva in un 2 3 esperimento fattoriale con due punti centrali. La matrice sperimentale e le otto risposte sono presentate nella Figura 1.
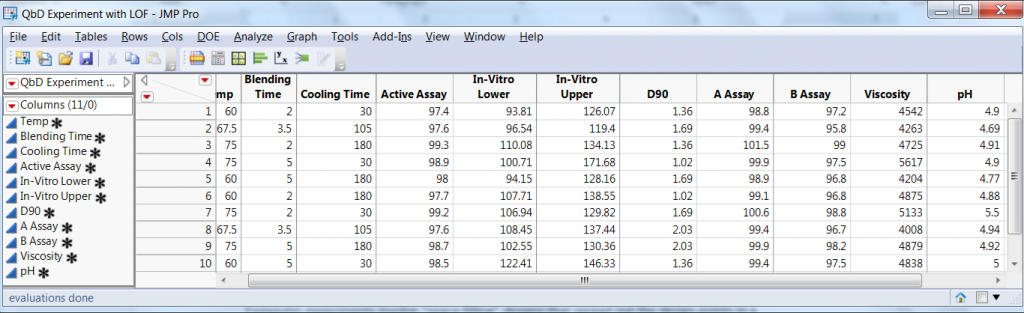
Figura 1: matrice sperimentale e otto risposte nell'esperimento sulla lozione steroide QbD
Adattamento di un modello con effetti principali e interazioni ai tre fattori di processo
La Figura 2 mostra il modello che abbiamo adattato ai dati. Comprendeva gli effetti principali per ciascuno dei tre fattori e tutte le interazioni a due fattori. Abbiamo utilizzato lo stesso modello per tutte le risposte.
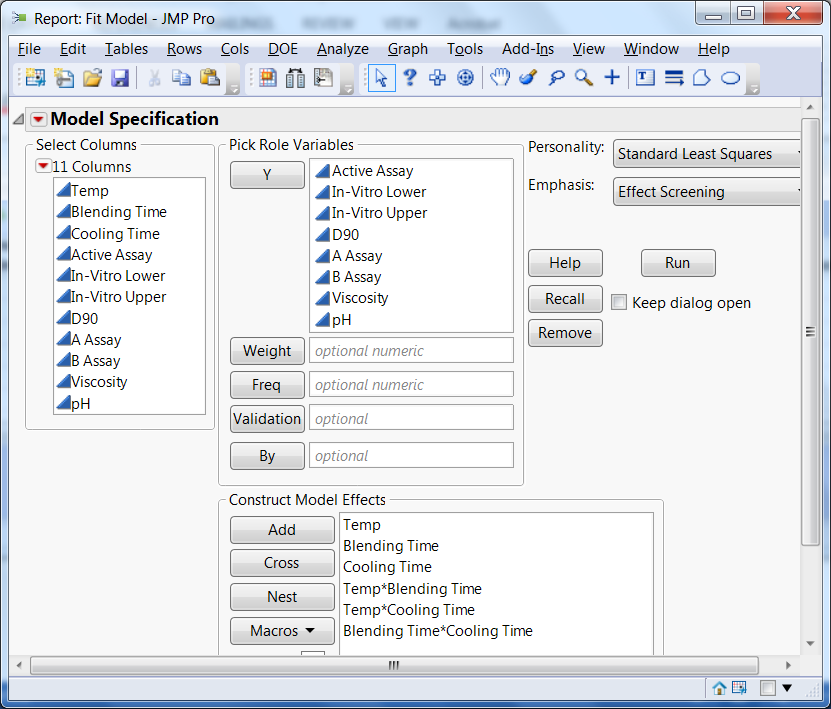
Figura 2: modello utilizzato per adattare i dati sperimentali QbD su tutte e otto le risposte
Valutazione delle condizioni operative con il Profiler
La progettazione è stata incentrata sull'attuale "ipotesi migliore" per le condizioni operative, con Temp=67,5, Tempo di miscelazione=3,5 e Tempo di raffreddamento=105. I modelli adattati a questi valori forniscono un indice di desiderabilità complessivo di 0,30 (per una descrizione delle funzioni di desiderabilità, consultare il secondo post sul blog della nostra serie QbD intitolato Un esperimento fattoriale QbD ). La soluzione risultante aumenta la temperatura a 75, riduce il tempo di miscelazione a 2 e imposta il tempo di raffreddamento a 113,1, con una desiderabilità di 0,54. Nel complesso, il nostro obiettivo è ridurre il tasso di difetti.
Se la capacità produttiva ci permettesse di impostare i livelli dei fattori con elevata precisione, la soluzione di cui sopra sarebbe una buona soluzione. Tuttavia, c’è sempre qualche incertezza nelle impostazioni di produzione, con una corrispondente variazione nei risultati del processo. Studieremo ora l'effetto di questa incertezza, utilizzando simulazioni al computer per riflettere la variazione dei fattori di progettazione. Utilizziamo l'opzione "simulatore" disponibile con il Profiler in JMP .
Il simulatore apre modelli di input per ciascun fattore sperimentale e per ciascuna risposta, in cui descriviamo la natura della variazione. Ad esempio, impostiamo la temperatura in modo che vari attorno al suo valore nominale con una distribuzione normale e una deviazione standard di 3 gradi. Descrivere la variazione negli output ci consente di riflettere la variazione naturale dei valori di output rispetto al valore atteso dal modello. Le deviazioni standard per i risultati potrebbero essere le deviazioni standard residue derivanti dall'adattamento dei modelli. Facendo clic sul tasto "Simula" vengono generati dati per ciascun output che sono caratteristici dei risultati tipici della produzione regolare.
La Figura 3 (sotto) mostra i risultati simulati basati sul nostro esperimento QbD quando tutti i fattori sono impostati sui rispettivi valori centrali. Il riepilogo mostra inoltre che oltre l'80% dei risultati simulati non soddisfa i requisiti del processo e che questi problemi "fuori specifica" sono tutti dovuti al fatto che il limite superiore di confidenza in vitro è troppo alto.
I risultati nella Figura 3 mostrano che il punto centrale non è una buona condizione operativa e avrà un'elevata percentuale di produzione fuori specifica. Lo spostamento delle impostazioni per massimizzare la desiderabilità riduce la percentuale fuori specifica al 18%.
Utilizzo del simulatore per trovare condizioni operative migliori
Facciamo ora un ulteriore passo avanti e mostriamo come utilizzare il simulatore per trovare condizioni operative robuste che mantengano un'elevata desiderabilità e riducano anche la percentuale fuori specifica. Questo può essere fatto direttamente con il Profiler, spostando le condizioni operative con le barre di scorrimento e osservando i risultati per desiderabilità e percentuale di difetto. Presentiamo qui un approccio molto più sistematico basato su un “esperimento al computer” per modellare il tasso di difetto sullo spazio dei fattori.
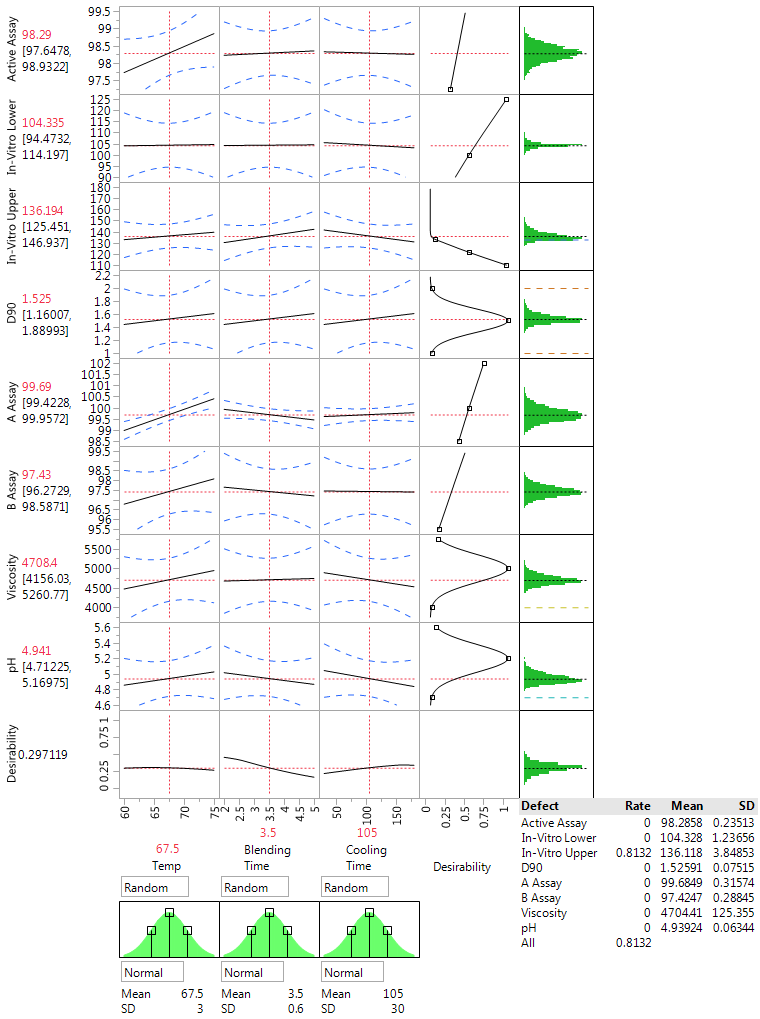
Figura 3: Valutazione della produzione nel punto centrale dall'esperimento sulla lozione steroidea QbD con JMP Profiler e l'opzione simulatore
Esecuzione di esperimenti sui computer
L'opzione simulatore nel Profiler JMP ci consente di confrontare le condizioni operative tramite valori generati dal computer che rappresentano la variazione naturale della produzione rispetto alle impostazioni target per i fattori di progettazione. Continuiamo il nostro studio, esplorando come i fattori influenzeranno la produzione, scegliendo una raccolta di punti nello spazio dei fattori in cui effettuare queste valutazioni.
Tali esperimenti al computer, a differenza degli esperimenti fisici, utilizzano tipicamente progetti “riempitivi di spazio” che distribuiscono i punti del progetto in modo più o meno uniforme. Un'altra caratteristica di tali esperimenti è che i dati non comportano errori sperimentali poiché, rieseguendo l'analisi sul modello adattato, nello stesso insieme di punti di progettazione, si riprodurranno gli stessi risultati.
Nella modellazione dei dati generati da esperimenti al computer, vengono utilizzati diversi approcci, tra cui i modelli di processo gaussiani (noti anche come modelli Kriging) sono i più popolari. Una pubblicazione chiave in quest'area è Sacks et al. (1989), che coniò il termine progettazione e analisi di esperimenti informatici (DACE).
Valutazione dello studio QbD mediante un esperimento al computer
Il nostro esperimento al computer per gli esperimenti di formulazione ha utilizzato un disegno di riempimento dello spazio di 128 esecuzioni nei tre fattori sperimentali (il disegno predefinito suggerito da JMP). Per ciascuna di queste impostazioni fattoriali, viene simulata la variabilità della produzione, fornendo risposte generate dal computer come mostrato nella Figura 3. Gli indicatori chiave vengono utilizzati per riassumere le risposte in ciascun contesto. Quindi, modelliamo gli indicatori chiave per vedere come si relazionano alle impostazioni dei fattori e per suggerire impostazioni ottimali. Qui concentriamo la nostra analisi sul raggiungimento di un'elevata desiderabilità e di un basso tasso di difetti.
Ottimizzazione dell'appetibilità delle prestazioni e dei tassi di difetto
Massimizzare la desiderabilità complessiva, come mostrato in precedenza, porta a una nuova impostazione dei fattori di processo (Temp=75, Tempo di miscelazione=2, Tempo di raffreddamento=113,1) con una desiderabilità complessiva di 0,54 e un tasso di difetto complessivo di 0,18. Un esperimento di riempimento dello spazio di 128 punti sul modello, senza errori aggiunti nelle risposte, ha prodotto i dati mostrati nella Figura 4.
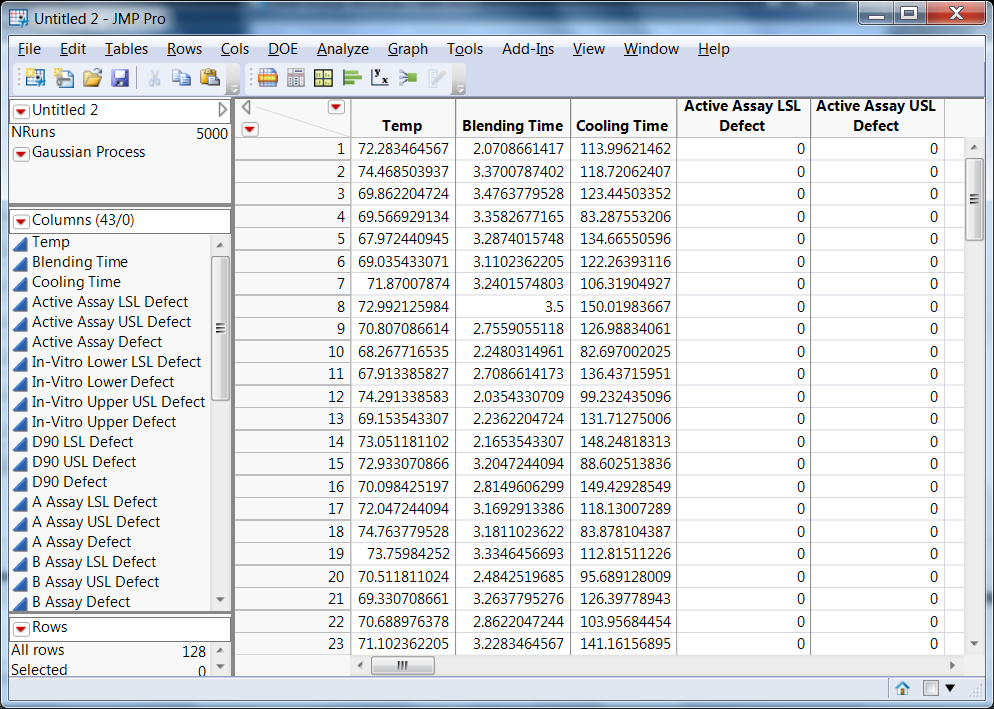
Figura 4: Risultati di esperimenti simulati di riempimento dello spazio utilizzando il modello utilizzato per adattare i dati sperimentali della lozione steroide QbD (i dati dell'emulatore stocastico)
Il modello di processo gaussiano generato automaticamente da JMP è uno strumento naturale per analizzare i dati e si apre nella tabella dati dei risultati dell'esperimento computerizzato. Il modello adattato fornisce un emulatore del tasso di difetti derivato dall'aggiunta del rumore di produzione alle impostazioni dei fattori del modello originale adattato ai dati. Poiché minimo è il migliore in un tasso di difetti, l'ottimizzazione di questo modello di emulatore porta a un Profiler impostato su valori che riducono al minimo i tassi di difetti. Per applicare questi valori proposti al Profiler del modello originale mostrato nella Figura 3, è necessario collegare i profili nelle opzioni di impostazione dei fattori. Nella Figura 5 presentiamo il Profiler ottimizzato sul tasso di difetti utilizzando il modello gaussiano per adattare il modello dell'emulatore stocastico derivato dai dati generati dal modello QbD originale.

Figura 5: Profilo di previsione ottimizzato (riducendo al minimo il tasso di difetti) dei dati dell'emulatore stocastico.
L'emulatore stocastico
L'analisi di ottimizzazione e robustezza di cui sopra segue l'approccio dell'"emulatore stocastico" proposto da Bates e al. (2006). L'approccio è utile ogni volta che esiste un modello in grado di descrivere le relazioni input-output e una caratterizzazione delle fonti di variabilità. L'analisi può quindi essere utilizzata per ottimizzare una risposta tenendo conto sia dei valori target che della variabilità. L'emulatore stocastico viene utilizzato per modellare la variabilità dei dati e, combinato con l'ottimizzazione di un modello adatto agli esperimenti fisici, ci consente di garantire, nel miglior modo possibile, sia prestazioni in linea con il target che variabilità minima. I passaggi chiave dell’approccio dell’emulatore stocastico sono i seguenti:
- Iniziare con un modello che metta in relazione i fattori di input con gli output del sistema. Il modello potrebbe essere derivato dai risultati di un primo esperimento di laboratorio, come nel nostro esempio, oppure potrebbe essere derivato su basi puramente teoriche dalla scienza di base del sistema.
- Caratterizzare l'incertezza nel sistema. Descrivere come si prevede che i fattori di input varino rispetto alle impostazioni nominali del processo. Vengono chiamate le distribuzioni corrispondenti distribuzioni del rumore per i fattori di input. Descrivere l'entità della variazione dell'output rispetto ai valori calcolati dal modello.
- Presentare un disegno sperimentale nei fattori di input che descriva le possibili impostazioni nominali. Come notato in precedenza, i design che riempiono lo spazio sono la scelta popolare qui.
- Genera dati simulati dalle distribuzioni del rumore a tutte le impostazioni nominali nel progetto di riempimento dello spazio.
- Riassumere i dati simulati per ciascuna impostazione nominale in base alle variabili di risposta critiche (come desiderabilità e tasso di difetto nel nostro studio).
- Costruisci modelli statistici che mettono in relazione le variabili di risposta critiche con le impostazioni dei fattori di progettazione utilizzando l'opzione del modello di processo gaussiano in JMP.
- Ottimizzare la scelta delle impostazioni dei fattori per tutti i risultati critici. In questo caso vogliamo che il processo abbia sia prestazioni che robustezza target (JMP ci consente di farlo collegando e ottimizzando i profiler).
Alcune considerazioni conclusive
Quando eseguiamo la simulazione del rumore nei fattori di progettazione (Figura 3) ai setpoint raggiunti nella Figura 5, (Temp=75, Tempo di miscelazione=2, Tempo di raffreddamento=150,6), otteniamo una desiderabilità complessiva di 0,53 e un tasso di difetto di 0,09. Questa configurazione è leggermente peggiore della configurazione ottimizzata solo sulle prestazioni rispetto al target ma significativamente migliore in termini di robustezza.
La Figura 5 suggerisce la possibilità di ottenere un'ulteriore riduzione del tasso di difetti spostando la temperatura e il tempo di raffreddamento a livelli più alti e il tempo di miscelazione a livelli più bassi. Abbiamo impostato gli intervalli di fattori nel nostro esperimento al computer in modo che corrispondano a quelli utilizzati nell'esperimento (ma limitati a valori compresi tra la proposta operativa originale e il livello sperimentale estremo nella direzione che abbiamo ritenuto migliore per la robustezza). Non volevamo fare previsioni al di fuori della regione sperimentale, dove i nostri modelli empirici avrebbero potuto non essere più accurati. Nel contesto delle applicazioni farmaceutiche QbD, l’estrapolazione al di fuori della regione sperimentale non è accettabile.
In casi come questi è spesso utile condurre ulteriori esperimenti per esplorare regioni promettenti. Estendere gli intervalli dei fattori nelle direzioni sopra indicate ci consentirebbe di modellare le risposte e valutare gli effetti di ulteriori cambiamenti sulla robustezza. Per questa applicazione, il team del progetto ha ottenuto un notevole miglioramento e ha scelto di non continuare l'esperimento. Nei futuri post del blog, illustreremo i vantaggi derivanti dall'inclusione di più di una fase nel programma sperimentale QbD.
Gli emulatori stocastici sono uno strumento primario di Quality by Design, che incorpora naturalmente esperimenti di simulazione nella progettazione di prodotti farmaceutici, metodi analitici e processi di scale-up. (Per ulteriori informazioni sugli esperimenti informatici e sugli emulatori stocastici vedere Santner et al., 2004; Steinberg e Kenett, 2006; Levy e Steinberg, 2010; Kenett e Zacks, 2014.) Per ulteriori esempi di tali esperimenti nel contesto della progettazione di prodotti generici, vedere Arnon (2012, 2014).
In questo post del blog abbiamo mostrato come una combinazione di esperimenti fisici fattoriali completi con un emulatore stocastico porti a una configurazione solida all'interno di uno spazio di progettazione.
Prossima attrazione
Il prossimo post del blog sarà dedicato agli esperimenti sulla miscela e ai dati compositivi in cui l'interesse principale è sui valori relativi di un insieme di componenti (che in genere si sommano al 100%) in modo che i fattori non possano essere modificati in modo indipendente.
Riferimenti
- Arnon, M, (2012), Aspetti essenziali nei casi di studio ACE e ANDA IR QbD,
- La 4a Conferenza di Gerusalemme sulla Qualità attraverso il Design (QbD) e le Scienze Farmaceutiche, Gerusalemme, Israele, http://ce.pharmacy.wisc.edu/courseinfo/archive/2012Israel/
- Arnon, M. (2014). QbD in argomenti estesi Perrigo Israel Pharmaceuticals, The 4th Jerusalem Conference on Quality by Design (QbD) e Pharma Sciences, Gerusalemme, Israele. https://medicine.ekmd.huji.ac.il/schools/pharmacy/En/home/news/Pages/QbD2014.aspx
- Bates, R., Kenett RS, Steinberg DM e Wynn, H. (2006). Ottenere una progettazione robusta dalle simulazioni al computer. Tecnologia della qualità e gestione quantitativa, vol. 3, n. 2, pp. 161-177.
- Kenett, RS e Steinberg, DM (2006). Nuove frontiere nella progettazione degli esperimenti, Progresso della qualità, pp. 61-65, agosto.
- Kenett, RS e Zacks, S. (2014). Statistica industriale moderna: con applicazioni in R, MINITAB e JMP, John Wiley and Sons.
- Levy, S. e Steinberg, DM (2010). Esperimenti al computer: una recensione. ASTA – Progressi nell'analisi statistica, 94, 311-324.
- Sacchi, J., Welch, WJ, Mitchell, TJ e Wynn, HP (1989). Progettazione e analisi di esperimenti al computer. Scienze statistiche, 4, 409-435.
- Santner, TJ, Williams, BJ e Notz, WL (2004). La progettazione e l'analisi degli esperimenti informatici, Springer, New York, NY.
- SUPAC (1997) Food and Drug Administration, Centro per la valutazione e la ricerca sui farmaci (CDER) Scale-Up e modifiche post-approvazione: chimica, produzione e controlli; Test di rilascio in vitro e documentazione di bioequivalenza in vivo, Rockville, MD, USA.
Qui mostriamo come ottimizzare i parametri di processo di un prodotto.
Michael Clayton ha scritto: Grazie... attendo con ansia la miscela...Michael Clayton ha scritto:
Grazie... aspetto con ansia l'articolo sulla miscela....
Ho utilizzato questo profiler nell'industria dei semiconduttori per presentarlo a un pubblico misto di manager e massimizza gli "A-hah" quando si cerca di dimostrare perché gli OFAT sono malvagi.
