La colonne QbD : Atteindre la robustesse avec les émulateurs stochastiquesNote de l'éditeur: Ce message est de @ronkenett , Anat Reiner-Benaïm et @david_s de la Groupe KPA . Il fait partie d'une série d'articles de blog appelés La chronique QbD . Pour plus d'informations sur les auteurs, cliquez sur les noms de communauté des auteurs ci-dessus.
 Ron KenettRon KenettRon KenettRon KenettRon Kenett
 David SteinbergDavid SteinbergDavid SteinbergDavid Steinberg David Steinberg
 Anat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-BenaimAnat Reiner-Benaim Anat Reiner-Benaïm
Dans un épisode précédent de La chronique QbD titré Une expérience factorielle QbD , nous avons décrit une étude de cas dans laquelle l'accent était mis sur la modélisation de l'effet de trois facteurs de processus sur une réponse, la viscosité. Ici, nous développons cette étude de cas pour montrer comment optimiser les paramètres de processus d'un produit en considérant huit réponses et en considérant à la fois leurs valeurs cibles et la variabilité dans la réalisation de ces objectifs. Nous appliquons une approche d'émulateur stochastique, proposée pour la première fois dans Bates et coll., 2006 , pour obtenir des performances robustes sur cible. Cela fournit des informations supplémentaires sur la configuration des facteurs de produit et de processus, dans un espace de conception.
Une étude de cas avec huit réponses et trois facteurs de processus
L'étude de cas fait référence à une formulation d'un produit générique conçu pour correspondre aux propriétés d'une marque existante à l'aide de tests in vitro. La libération in vitro est l'une des nombreuses méthodes standards utilisées pour caractériser les performances d'une forme posologique topique finie (pour plus de détails, voir SUPAC, 1977).
L'appareil de test de libération in vitro comporte six cellules dans lesquelles le produit générique testé est comparé au produit de marque. Un intervalle de confiance de 90 % pour le rapport du taux de libération médian in vitro dans les produits génériques et de marque est calculé et exprimé en pourcentage. Si l'intervalle est compris entre 75 % et 133,33 %, les produits génériques et de marque sont considérés comme équivalents.
Les huit réponses répertoriées dans la norme SUPAC qui sont prises en compte dans la mise en place de l'espace de conception du processus de bioéquivalence sont :
- Dosage du principe actif
- Limite de confiance inférieure du taux de libération in vitro
- Limite de confiance supérieure du taux de libération in vitro
- 90e percentile de la taille des particules
- Dosage du matériau A
- Dosage du matériau B
- Viscosité
- valeurs pH
Trois facteurs de processus sont pris en compte :
- Température de réaction
- Temps de mélange
- Temps de refroidissement
Le plan expérimental consistait en un 2 3 expérience factorielle avec deux points centraux. Le tableau expérimental et les huit réponses sont présentés à la figure 1.
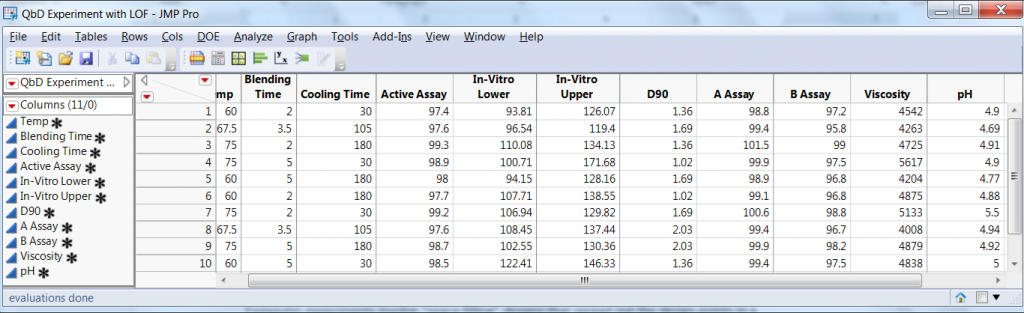
Figure 1 : Tableau expérimental et huit réponses dans l'expérience de lotion stéroïde QbD
Ajuster un modèle avec les principaux effets et interactions aux trois facteurs de processus
La figure 2 montre le modèle que nous avons adapté aux données. Il comprenait les principaux effets de chacun des trois facteurs et de toutes les interactions à deux facteurs. Nous avons utilisé le même modèle pour toutes les réponses.
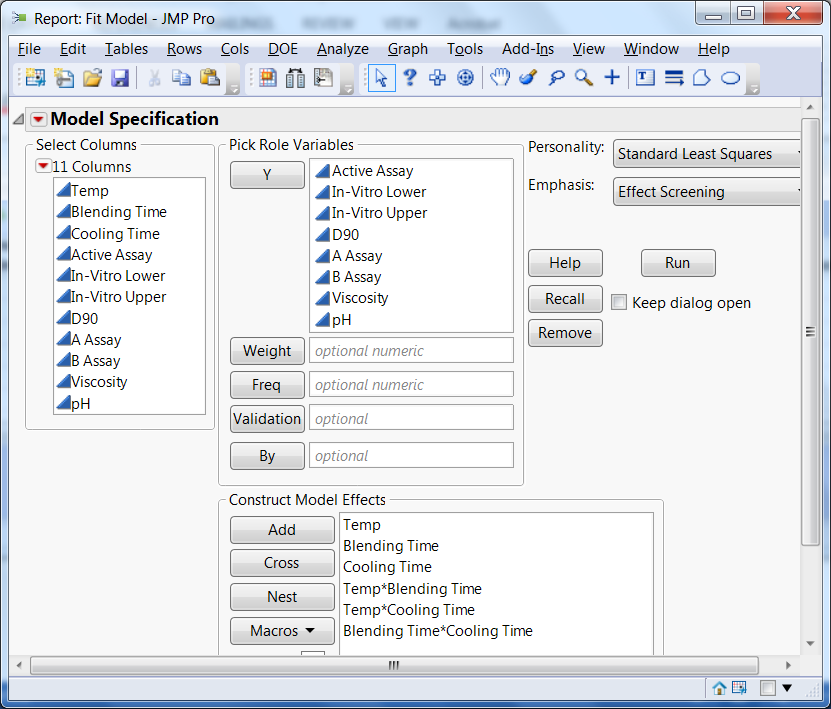
Figure 2 : Modèle utilisé pour ajuster les données expérimentales QbD sur les huit réponses
Évaluation des conditions de fonctionnement avec le Profiler
La conception était centrée sur la « meilleure estimation » actuelle des conditions de fonctionnement, avec une température = 67,5, un temps de mélange = 3,5 et un temps de refroidissement = 105. Les modèles ajustés à ces valeurs donnent un indice de désirabilité global de 0,30 (pour une description des fonctions de désirabilité, voir le deuxième article de blog de notre série QbD intitulé Une expérience factorielle QbD ). La solution résultante augmente la température à 75, réduit le temps de mélange à 2 et fixe le temps de refroidissement à 113,1, avec une opportunité de 0,54. Dans l’ensemble, notre objectif est de réduire les taux de défauts.
Si la capacité de production nous permettait de définir les niveaux de facteurs avec une grande précision, la solution ci-dessus serait une bonne solution. Cependant, il existe toujours une certaine incertitude dans les paramètres de production, avec des variations correspondantes dans les résultats des processus. Nous étudions maintenant l'effet de cette incertitude, en utilisant des simulations informatiques pour refléter la variation des facteurs de conception. Nous utilisons l'option « simulateur » disponible avec le Profiler dans JMP .
Le simulateur ouvre des modèles d'entrée pour chaque facteur expérimental et pour chaque réponse, où nous décrivons la nature de la variation. Par exemple, nous configurons la température pour qu'elle varie autour de sa valeur nominale avec une distribution normale et un écart type de 3 degrés. Décrire la variation des sorties nous permet de refléter la variation naturelle des valeurs de sortie par rapport à la valeur attendue du modèle. Les écarts types pour les résultats pourraient être les écarts types résiduels résultant de l’ajustement des modèles. Cliquer sur la touche « simuler » génère pour chaque sortie des données caractéristiques des résultats typiques d'une production régulière.
La figure 3 (ci-dessous) montre les résultats simulés basés sur notre expérience QbD lorsque tous les facteurs sont définis sur leurs valeurs centrales. Le résumé montre également que plus de 80 % des résultats simulés ne répondent pas aux exigences du procédé et que ces problèmes « hors spécifications » sont tous dus à une limite de confiance supérieure in vitro trop élevée.
Les résultats de la figure 3 montrent que le point central n'est pas dans de bonnes conditions de fonctionnement et aura une fraction élevée de production hors spécifications. Déplacer les paramètres pour maximiser l'opportunité réduit le pourcentage de non-spécifications à 18 %.
Utiliser le simulateur pour trouver de meilleures conditions d’exploitation
Nous franchissons maintenant une étape supplémentaire et montrons comment utiliser le simulateur pour trouver des conditions de fonctionnement robustes qui maintiennent une désirabilité élevée et réduisent également le pourcentage de non-spécifications. Cela peut être fait directement avec le Profiler, en déplaçant les conditions de fonctionnement avec les barres coulissantes et en observant les résultats en termes d'opportunité et de pourcentage de défauts. Nous présentons ici une approche beaucoup plus systématique basée sur une « expérience informatique » pour modéliser le taux de défauts sur l’espace factoriel.
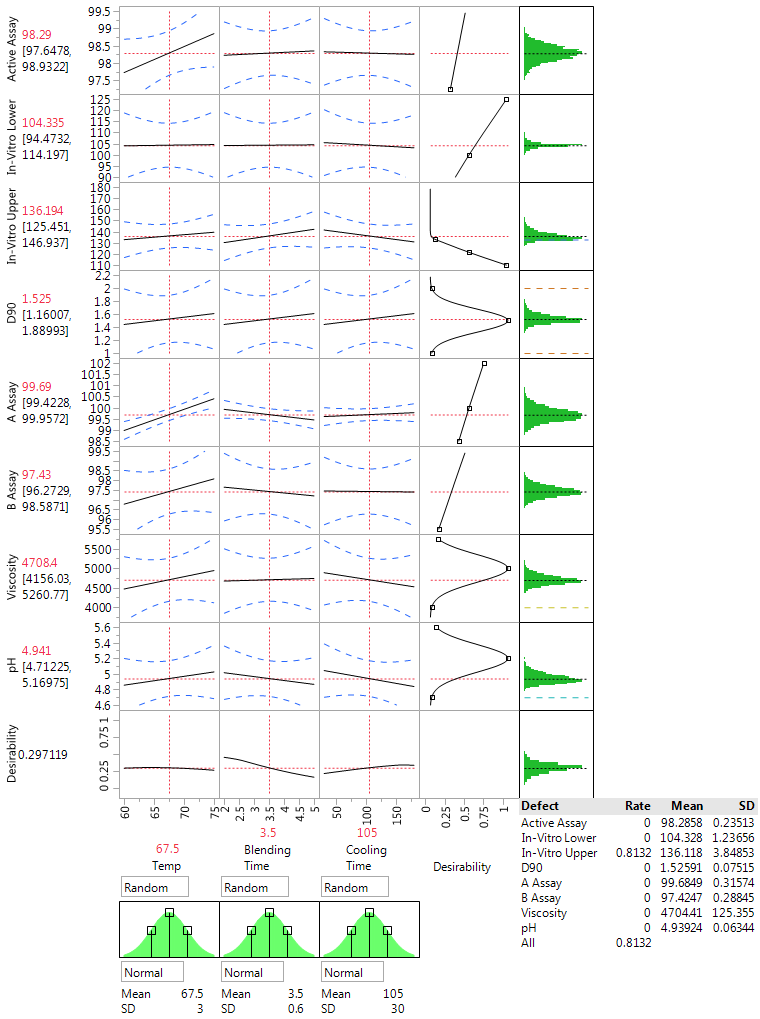
Figure 3 : Évaluation de la production au point central à partir de l'expérience de lotion stéroïde QbD avec le profileur JMP et l'option simulateur
Exécuter des expériences sur des ordinateurs
L'option simulateur de JMP Profiler nous permet de comparer les conditions de fonctionnement via des valeurs générées par ordinateur qui représentent la variation naturelle de la production par rapport aux paramètres cibles pour les facteurs de conception. Nous poursuivons notre étude en explorant comment les facteurs affecteront la production en choisissant un ensemble de points dans l'espace des facteurs auxquels effectuer ces évaluations.
De telles expériences informatiques, contrairement aux expériences physiques, utilisent généralement des conceptions « remplissant l’espace » qui répartissent les points de conception de manière plus ou moins uniforme. Une autre caractéristique de ces expériences est que les données n'impliquent pas d'erreur expérimentale puisque la réexécution de l'analyse sur le modèle ajusté, au même ensemble de points de conception, reproduira les mêmes résultats.
Dans la modélisation des données générées à partir d'expériences informatiques, différentes approches sont utilisées, les modèles de processus gaussiens (également appelés modèles de krigeage) étant les plus populaires. Une publication clé dans ce domaine est Sacks et al. (1989), qui ont inventé le terme conception et analyse d'expériences informatiques (DACE).
Évaluation de l'étude QbD par une expérience informatique
Notre expérience informatique pour les expériences de formulation a utilisé un plan de remplissage d'espace de 128 exécutions dans les trois facteurs expérimentaux (le plan par défaut suggéré par JMP). Pour chacun de ces paramètres de facteurs, la variabilité de la production est simulée, donnant des réponses générées par ordinateur, comme le montre la figure 3. Des indicateurs clés sont utilisés pour résumer les réponses dans chaque contexte. Ensuite, nous modélisons les indicateurs clés pour voir comment ils sont liés aux paramètres factoriels et pour suggérer des paramètres optimaux. Ici, nous concentrons notre analyse sur l’obtention d’une désirabilité élevée et d’un faible taux de défauts.
Optimiser l’opportunité des performances et des taux de défauts
La maximisation de la désirabilité globale, comme indiqué précédemment, conduit à une nouvelle configuration des facteurs de processus (Temp=75, Temps de mélange=2, Temps de refroidissement=113,1) avec une désirabilité globale de 0,54 et un taux de défauts global de 0,18. Une expérience de remplissage d'espace de 128 points sur le modèle, sans erreurs ajoutées sur les réponses, a produit les données présentées dans la figure 4.
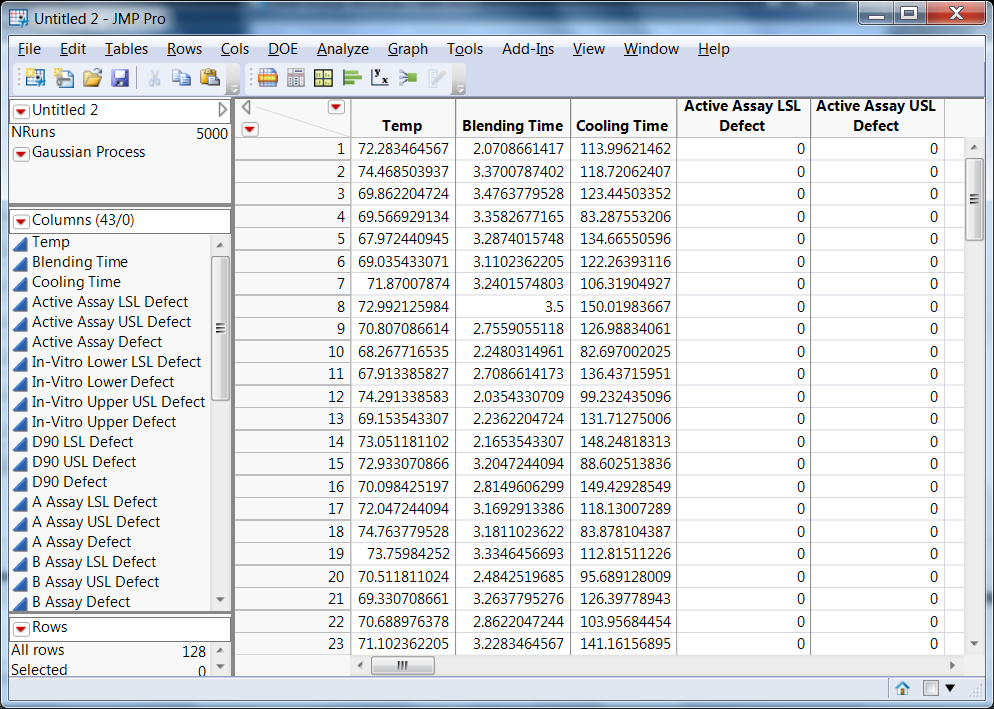
Figure 4 : Résultats d'expériences simulées de remplissage d'espace utilisant le modèle utilisé pour ajuster les données expérimentales de la lotion stéroïde QbD (les données de l'émulateur stochastique)
Le modèle de processus gaussien généré automatiquement par JMP est un outil naturel pour analyser les données et s'ouvre dans le tableau de données des résultats de l'expérience informatique. Le modèle ajusté fournit un émulateur du taux de défauts dérivé de l'ajout du bruit de production aux paramètres de facteurs du modèle d'origine ajusté aux données. Étant donné que le taux de défauts est minimal, l'optimisation de ce modèle d'émulateur conduit à un profileur défini sur des valeurs minimisant les taux de défauts. Pour appliquer ces valeurs proposées au profileur du modèle original illustré à la figure 3, il faut lier les profils dans les options de paramétrage des facteurs. Dans la figure 5, nous présentons le profileur optimisé sur le taux de défauts utilisant le modèle gaussien pour ajuster le modèle d'émulateur stochastique dérivé des données générées à partir du modèle QbD original.

Figure 5 : Profileur de prédiction optimisé (minimisation du taux de défauts) des données de l'émulateur stochastique.
L'émulateur stochastique
L'analyse d'optimisation et de robustesse ci-dessus suit l'approche « émulateur stochastique » proposée par Bates et al. (2006). Cette approche est utile chaque fois qu’il existe un modèle capable de décrire les relations entrées-sorties et de caractériser les sources de variabilité. L'analyse peut ensuite être utilisée pour optimiser une réponse en tenant compte à la fois de ses valeurs cibles et de sa variabilité. L'émulateur stochastique est utilisé pour modéliser la variabilité des données et, combiné à l'optimisation d'un modèle adapté aux expériences physiques, nous permet de garantir, du mieux possible, à la fois des performances conformes à l'objectif et une variabilité minimale. Les étapes clés de l’approche de l’émulateur stochastique sont les suivantes :
- Commencez par un modèle qui relie les facteurs d’entrée aux sorties du système. Le modèle pourrait être dérivé des résultats d’une première expérience en laboratoire, comme dans notre exemple ici, ou il pourrait être dérivé de bases purement théoriques à partir de la science fondamentale du système.
- Caractériser l’incertitude dans le système. Décrivez comment les facteurs d'entrée devraient varier par rapport à leurs paramètres de processus nominaux. Les distributions correspondantes sont appelées distributions de bruit pour les facteurs d’entrée. Décrivez l'étendue de la variation de sortie concernant les valeurs calculées à partir du modèle.
- Présentez un plan expérimental dans les facteurs d’entrée qui décrit les paramètres nominaux possibles. Comme indiqué précédemment, les conceptions qui remplissent l’espace sont ici le choix le plus populaire.
- Générez des données simulées à partir des distributions de bruit à tous les paramètres nominaux dans la conception de remplissage d'espace.
- Résumez les données simulées à chaque réglage nominal par variables de réponse critiques (comme l'opportunité et le taux de défauts dans notre étude).
- Construisez des modèles statistiques qui associent les variables de réponse critiques aux paramètres des facteurs de conception à l'aide de l'option de modèle de processus gaussien de JMP.
- Optimisez le choix des paramètres de facteurs pour tous les résultats critiques. Ici, nous voulons que le processus ait à la fois des performances cibles et une robustesse (JMP nous permet de le faire en reliant et en optimisant les profileurs).
Quelques remarques finales
Lorsque nous exécutons la simulation sur le bruit dans les facteurs de conception (Figure 3) aux points de consigne obtenus dans la Figure 5 (Temp = 75, Temps de mélange = 2, Temps de refroidissement = 150,6), nous obtenons une désirabilité globale de 0,53 et un taux de défauts de 0,09. Cette configuration est légèrement moins bonne que la configuration optimisée uniquement sur les performances par rapport à la cible mais nettement meilleure en termes de robustesse.
La figure 5 suggère la possibilité de réduire davantage le taux de défauts en déplaçant la température et le temps de refroidissement vers des niveaux plus élevés et le temps de mélange vers des niveaux plus bas. Nous avons défini les plages de facteurs dans notre expérience informatique pour qu'elles correspondent à celles utilisées dans l'expérience (mais limitées aux valeurs comprises entre la proposition opérationnelle d'origine et le niveau expérimental extrême dans la direction que nous avons trouvée la meilleure pour la robustesse). Nous ne voulions pas faire de prédictions en dehors de la région expérimentale, où nos modèles empiriques pourraient ne plus être précis. Dans le contexte des applications de médicaments QbD, l’extrapolation en dehors de la région expérimentale n’est pas acceptable.
Dans de tels cas, il est souvent utile de mener d’autres expériences pour explorer des régions prometteuses. Étendre les plages de facteurs dans les directions indiquées ci-dessus nous permettrait de modéliser les réponses et d'évaluer les effets de nouveaux changements sur la robustesse. Pour cette application, l’équipe du projet a réalisé une solide amélioration et a choisi de ne pas poursuivre l’expérience. Dans les prochains articles de blog, nous illustrerons les avantages d’inclure plus d’une phase dans le programme expérimental QbD.
Les émulateurs stochastiques constituent un outil principal de qualité dès la conception, qui intègre naturellement des expériences de simulation dans la conception de produits pharmaceutiques, des méthodes analytiques et des processus de mise à l'échelle. (Pour en savoir plus sur les expériences informatiques et les émulateurs stochastiques, voir Santner et al., 2004 ; Steinberg et Kenett, 2006 ; Lévy et Steinberg, 2010 ; Kenett et Zacks, 2014.) Pour plus d'exemples de telles expériences dans le contexte de la conception de produits génériques, voir Arnon (2012, 2014).
Nous avons montré dans cet article de blog comment une combinaison d'expériences physiques factorielles complètes avec un émulateur stochastique conduit à une configuration robuste dans un espace de conception.
Attraction à venir
Le prochain article de blog sera consacré aux expériences de mélange et aux données de composition où l'intérêt principal porte sur les valeurs relatives d'un ensemble de composants (qui totalisent généralement 100 %) afin que les facteurs ne puissent pas être modifiés indépendamment.
Les références
- Arnon, M, (2012), Aspects essentiels des études de cas ACE et ANDA IR QbD,
- La 4e Conférence de Jérusalem sur la qualité dès la conception (QbD) et les sciences pharmaceutiques, Jérusalem, Israël, http://ce.pharmacy.wisc.edu/courseinfo/archive/2012Israel/
- Arnon, M. (2014). QbD dans les sujets étendus Perrigo Israel Pharmaceuticals, 4e conférence de Jérusalem sur la qualité par conception (QbD) et les sciences pharmaceutiques, Jérusalem, Israël. https://medicine.ekmd.huji.ac.il/schools/pharmacy/En/home/news/Pages/QbD2014.aspx
- Bates, R., Kenett RS, Steinberg DM et Wynn, H. (2006). Réaliser une conception robuste à partir de simulations informatiques. Technologie de la qualité et gestion quantitative, Vol. 3, n° 2, p. 161-177.
- Kenett, RS et Steinberg, DM (2006). Nouvelles frontières dans la conception d'expériences, progrès de la qualité, pp. 61-65, août.
- Kenett, RS et Zacks, S. (2014). Statistiques industrielles modernes : avec des applications dans R, MINITAB et JMP, John Wiley and Sons.
- Levy, S. et Steinberg, DM (2010). Expériences informatiques: une revue. ASTA – Avancées en analyse statistique, 94, 311-324.
- Sacs, J., Welch, WJ, Mitchell, TJ et Wynn, HP (1989). Conception et analyse d'expériences informatiques. Science statistique, 4, 409-435.
- Santner, TJ, Williams, BJ et Notz, WL (2004). La conception et l'analyse d'expériences informatiques, Springer, New York, NY.
- SUPAC (1997) Food and Drug Administration, Centre d'évaluation et de recherche sur les médicaments (CDER) Mise à l'échelle et changements post-approbation : chimie, fabrication et contrôles ; Tests de libération in vitro et documentation de bioéquivalence in vivo, Rockville, MD, États-Unis.
Ici, nous montrons comment optimiser les paramètres de processus d'un produit.
Michael Clayton a écrit : Merci... j'attends avec impatience le mélange...Michael Clayton a écrit:
Merci..j'attends avec impatience l'article sur le mélange....
J'utilise ce profileur dans l'industrie des semi-conducteurs pour le présenter à un public mixte de managers et il maximise les "A-hah" en essayant de démontrer pourquoi les OFAT sont mauvais.
